Производственная справка
Процессы производства одежды: от техпака до серии
Производство одежды под заказ проходит в пять этапов: спецификация и расчёт стоимости, закупка материалов и разработка цвета, лекало и пошив образцов, серийное производство, а затем финишная отделка, упаковка и экспорт. Серийное производство обычно начинается только после утверждения образца, а порядок этапов внутри серийного производства меняется в зависимости от изделия.
Содержание
- Этап первый: бриф, спецификация и оценка реализуемости
- Этап второй: ткань, цвет и фурнитура
- Этап третий: лекало, градация и пошив образцов
- Этап четвёртый: серийное производство
- Этап пятый: финишная отделка, контроль качества и упаковка
- Где последовательность меняется в зависимости от изделия
- Как устроен собственный рабочий процесс Voyager Textile
- Процессы по видам изделий
- Частые вопросы
Заказчики обычно сталкиваются с производством одежды через дату поставки. Внутри фабрики это цепочка решений, и большинство решений, определяющих готовое изделие, принимаются до того, как что-либо будет раскроено. На этой странице изложена полная последовательность, а также показано, как она меняется в зависимости от того, что производится, – с отдельной страницей для каждого вида изделия.
Последовательность производства в пять этапов
Этап первый: бриф, спецификация и оценка реализуемости
Проект начинается с запроса коммерческого предложения (RFQ, запрос КП). Фабрике нужны изделие, количество, ткань или хотя бы предполагаемое назначение, цвета, размерный ряд, декорирование и пункт назначения. Техпак делает эти данные точными, но эталонное изделие и таблица измерений тоже являются рабочей отправной точкой.
Последующая проверка – это оценка технологичности, а не административная формальность. Спецификация может быть внутренне противоречивой: таблица измерений может не соответствовать эскизу, ткань может не держать заданный принт, расположение принта может приходиться на шов, конструктивная деталь может быть невозможна к пошиву из указанной ткани. Если поднять эти вопросы до подачи коммерческого предложения, цена останется неизменной, а не будет пересматриваться дважды.
- Изделие и конструкция, проверяются на соответствие тому, что фабрика реально может выпускать.
- Измерения и допуски, проверяются на внутреннюю согласованность и на поведение ткани.
- Потребность в ткани, переводится в количество, чтобы можно было обратиться на комбинат.
- Подход к цвету, складской или под заказ, поскольку это определяет и стоимость, и сроки.
- Декорирование, проверяется на соответствие ткани и расположению.
- Этикетки, упаковка и пункт назначения, влияют на обработку готовой продукции и документацию.
Этап второй: ткань, цвет и фурнитура
Ткань – это позиция с самым долгим сроком поставки в большинстве проектов и крупнейшая отдельная статья затрат в большинстве трикотажных изделий. Существует три пути. Готовая ткань в складском цвете – самый быстрый вариант. Готовое качество ткани, окрашенное в цвет под заказ, добавляет этап крашения и утверждения. Ткань, разработанная по спецификации – связанная или сотканная под требуемую структуру и плотность, – запускается раньше всех.
Цвет под заказ проходит через лабораторные образцы цвета (лаб-дипы): небольшие отрезы реальной ткани, окрашенные под эталон и переданные на утверждение до начала любого серийного крашения. Именно утверждённый лаб-дип, а не бумажный эталон, становится производственным стандартом. Voyager Textile выпускает продукцию под заказной цвет Pantone от 300 штук, а сам механизм описан в руководстве по подбору цвета.
Фурнитура заказывается параллельно и часто становится причиной задержки поставки, поскольку готовое изделие нельзя упаковать без этикеток. У тканых и печатных этикеток, навесных бирок, шнурков, молний, рибаны и упаковки, у каждой позиции свой минимальный объём заказа и свой срок изготовления; это описано в руководстве по этикеткам и упаковке.
Этап третий: лекало, градация и пошив образцов
Лекало – это то, с помощью чего фабрика достигает заданных Вами измерений. Оно учитывает припуски на швы, поведение конкретной ткани и усадку, поэтому лекало, разработанное для джерси, нельзя повторно использовать для тканой версии той же модели. Затем градация распространяет базовый размер на весь размерный ряд, и это не пропорциональное масштабирование: ширина горловины, длина рукава и ширина изделия по корпусу изменяются с разной скоростью.
Именно на этапе пошива образцов спецификация превращается в объект, который можно измерить. Разным проектам требуются разные этапы, и ни одна фабрика не должна называть фиксированное число образцов. Простому повторному заказу может хватить одного образца; новому приталенному изделию в широком размерном ряду может потребоваться образец разработки, образец на посадку, размерный ряд образцов и предпроизводственный образец.
| Этап | На какой вопрос отвечает |
|---|---|
| Образец разработки (прототип) | Можно ли реализовать эту конструкцию так, как она нарисована? |
| Образец на посадку | Соответствуют ли измерения и правильно ли сидит изделие? |
| Размерный ряд образцов | Сохраняется ли посадка по всему размерному ряду? |
| Предпроизводственный образец | Всё ли верно уже на реальных материалах серийного производства? |
| Первое изделие с потока | Соответствует ли первое изделие с линии тому, что было утверждено? |
Полная последовательность и то, что проверять на каждом этапе, изложены в руководстве по пошиву образцов. Коммерческий смысл прост: именно утверждённый образец, а не техпак, становится стандартом, по которому проверяется серийное производство.
Этап четвёртый: серийное производство
Серийное производство начинается после того, как материалы поступили на склад, а образец утверждён. Приведённые ниже этапы образуют общий костяк процесса. Их порядок меняется в зависимости от изделия, и это объясняется в разделе ниже.
Контроль и релаксация ткани
Поступающая ткань проверяется на однородность оттенка между рулонами, ширину, плотность и видимые дефекты. Затем трикотажное полотно проходит релаксацию: рулоны разматываются и оставляются для снятия натяжения, возникшего при вязании, крашении и отделке, – перед раскроем. Раскрой ткани в натянутом состоянии даёт детали, которые впоследствии садятся, что проявляется как изделия, измерения которых верны на раскройном столе, но неверны при финальном контроле.
Настил и раскрой
Ткань настилается в полотна по раскладке, схеме, в которой размещены все детали лекала для всех размеров в настиле. Эффективность раскладки определяет, сколько ткани расходует каждое изделие, поэтому модель оверсайз или удлинённого силуэта обходится дороже ещё до изменения любых других параметров; это же главная переменная, влияющая на расход ткани на изделие. Раскрой выполняется по раскладке, а выкроенные детали комплектуются по размеру и цвету, чтобы детали из одного настила оставались вместе на протяжении всей линии.
Последовательность декорирования
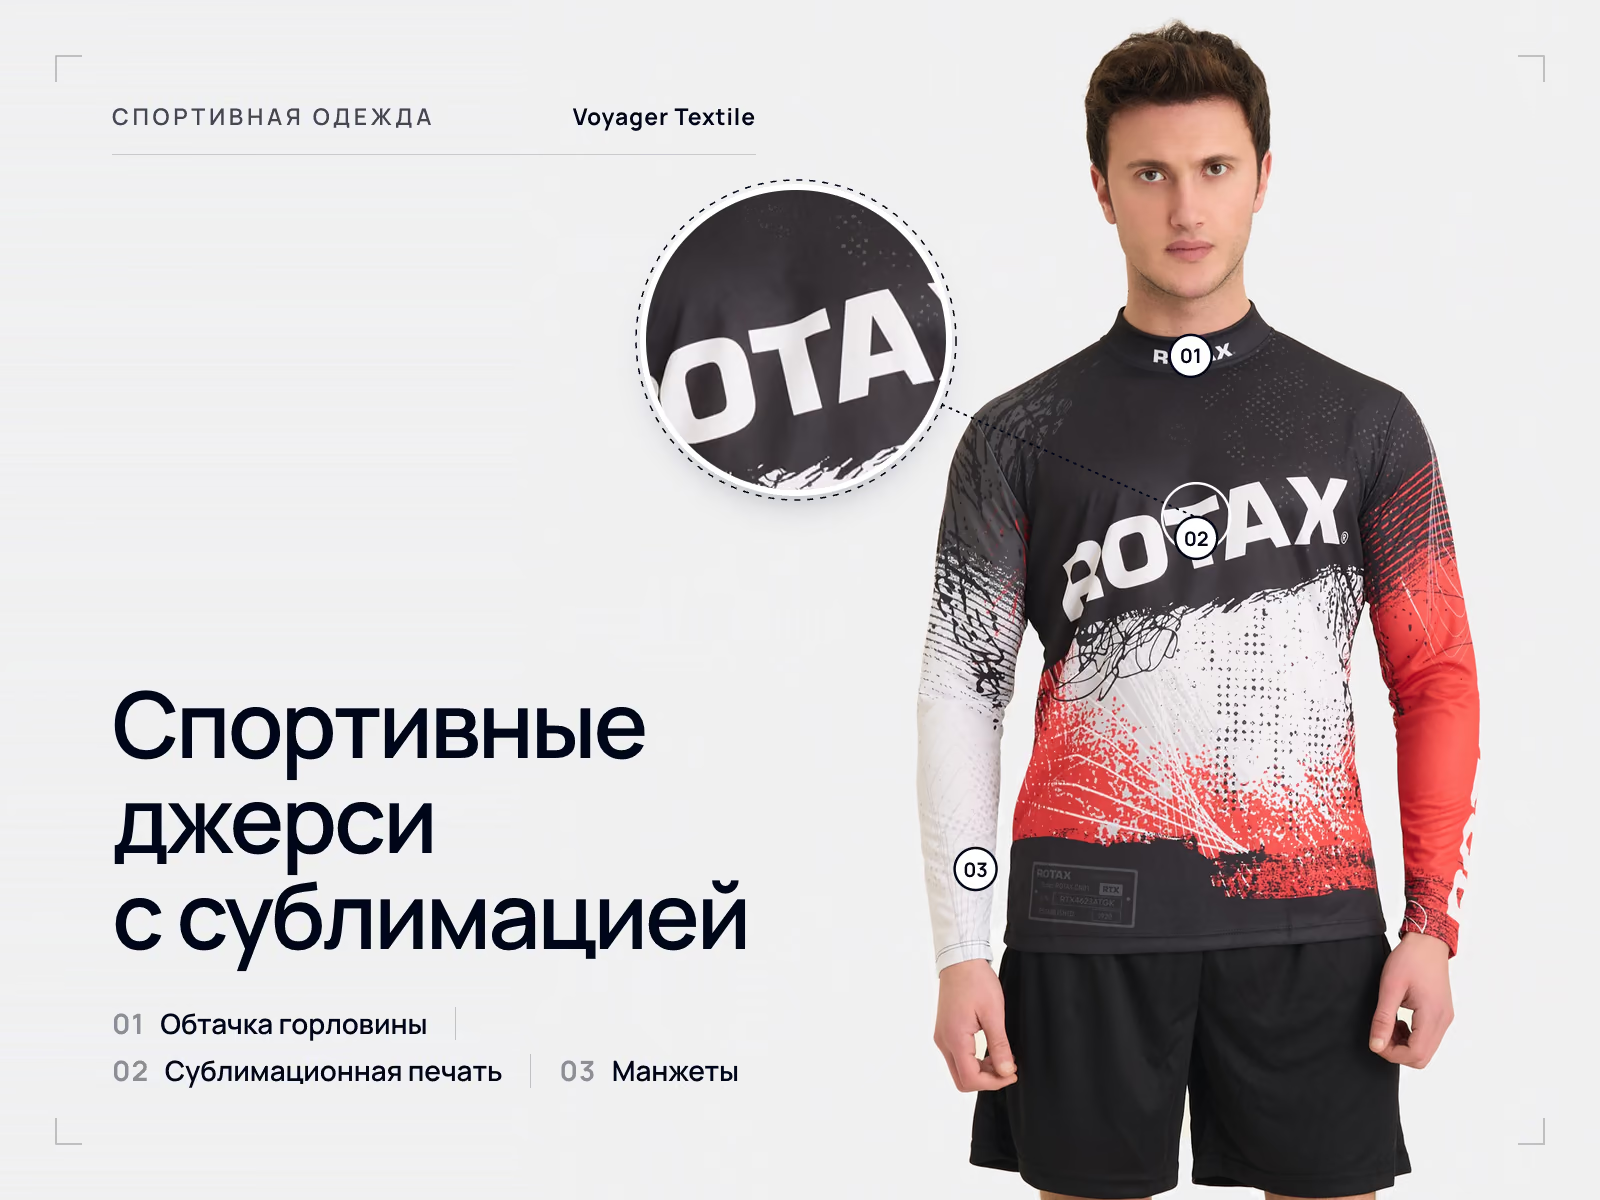
Это этап, который заказчики часто считают фиксированным, но это не так. Шёлкография и трансферная печать часто наносятся на выкроенные детали до сборки, поскольку плоская деталь прессуется лучше, чем готовое изделие, а принт может доходить до самого шва. Вышивка на деталях корпуса также обычно выполняется до их соединения. Декорирование на готовом изделии – обычная практика для небольших по площади нанесений и для изделий, где зона доступна. Сплошная сублимационная печать устроена иначе: сама ткань печатается ещё до раскроя деталей. Сравнение методов декорирования описывает выбор метода, а на каждой отдельной странице процесса указано, на каком этапе последовательности для данного изделия выполняется декорирование.
Пошив и контроль в потоке
Сборка выполняется как сбалансированная последовательность операций, каждая – на подходящем для неё оборудовании: оверлок для трикотажных швов, плоскошовная машина для низа изделий и обработки горловины, стачивающая машина для тканых материалов, закрепочная машина в точках нагрузки. Контроль в потоке проводится, пока изделие ещё можно недорого исправить, – в этом весь смысл его существования. Отклонение измерения, выявленное на второй операции, исправляется за пять минут; то же отклонение, обнаруженное после финальной глажки, оборачивается заказом на переделку.
Этап пятый: финишная отделка, контроль качества и упаковка
Финишная отделка включает обрезку свободных нитей, чистку, а также глажку или отпаривание, там, где это оправдано тканью и самим изделием. Не все изделия обрабатываются одинаково: структурированный тканый жакет нуждается в глажке как в части конструкции, тогда как футболку из джерси обычно лишь слегка отпаривают, чтобы не растянуть ткань и не придать ей глянец.
Финальный контроль качества сверяет готовое изделие с утверждённым образцом и спецификацией: измерения по таблице допусков, а также внешний вид, положение и качество декорирования, маркировку, фурнитуру и качество пошива. В Voyager Textile каждый заказ проверяется в потоке во время пошива и поштучно проверяется на финальном контроле качества. То, что заказчикам следует определить до начала производства, включая уровень контроля и классификацию дефектов, изложено в руководстве по контролю качества.
Упаковка – это часть спецификации, а не решение задним числом. Способ складывания, индивидуальные полиэтиленовые пакеты, маркировка размером и штрихкодом, внутренние коробки, однородные или смешанные картонные коробки и маркировка картона – всё это должно быть согласовано до того, как до этого дойдёт линия, поскольку переупаковка готового заказа – процесс медленный и затратный.
Подготовка к экспорту завершает последовательность: коммерческий инвойс, упаковочный лист, транспортная документация и, для поставок между Турцией и ЕС, сертификат перемещения товара A.TR, который позволяет промышленным товарам перемещаться без уплаты таможенной пошлины. Руководство по доставке описывает условия Инкотермс и то, кто за что отвечает.
Где последовательность меняется в зависимости от изделия
Производство одежды – это не единый универсальный поток. Указанные выше этапы сохраняются, но то, что происходит внутри них, различается настолько, что одна и та же фабрика ведёт футболку из джерси и жакет на подкладке как по-настоящему разные процессы.
| Изделие | Что меняется в процессе |
|---|---|
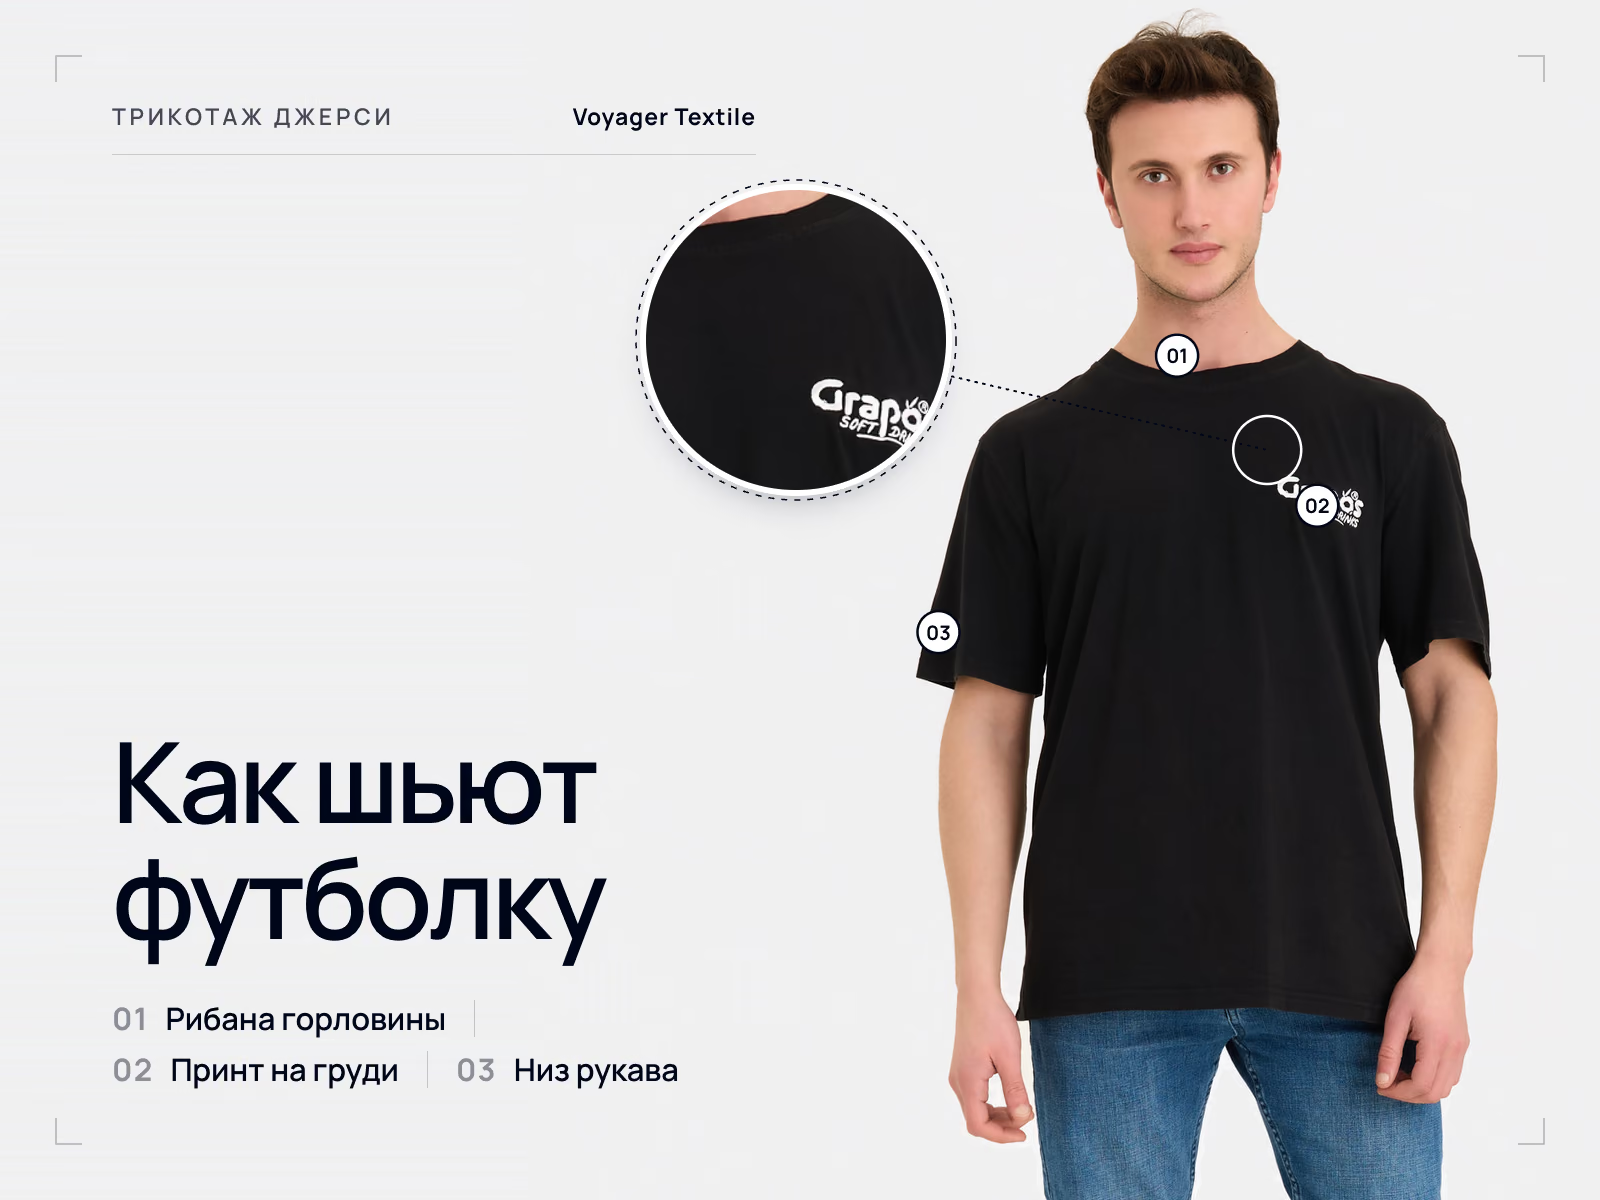
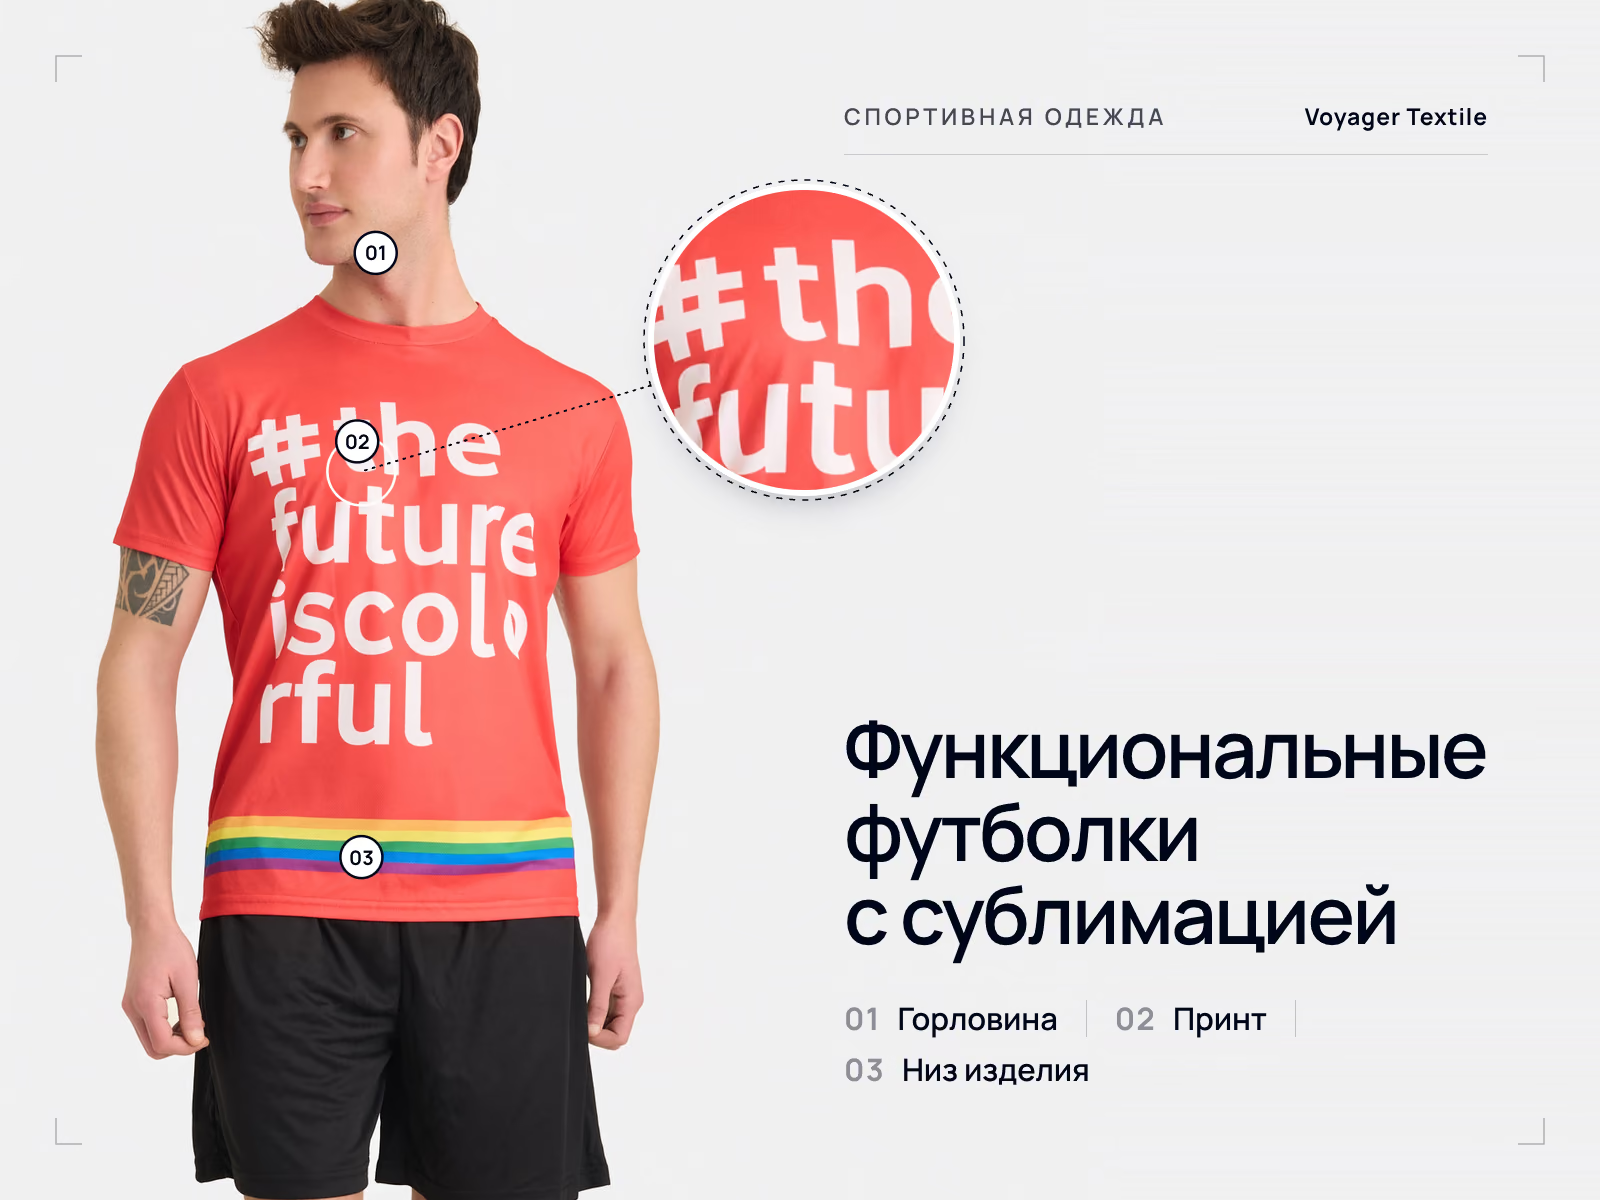
| Футболки | Преобладают релаксация джерси и контроль спиральности полотна; горловина из рибаны – чувствительная операция; принты на корпусе обычно наносятся на выкроенные детали |
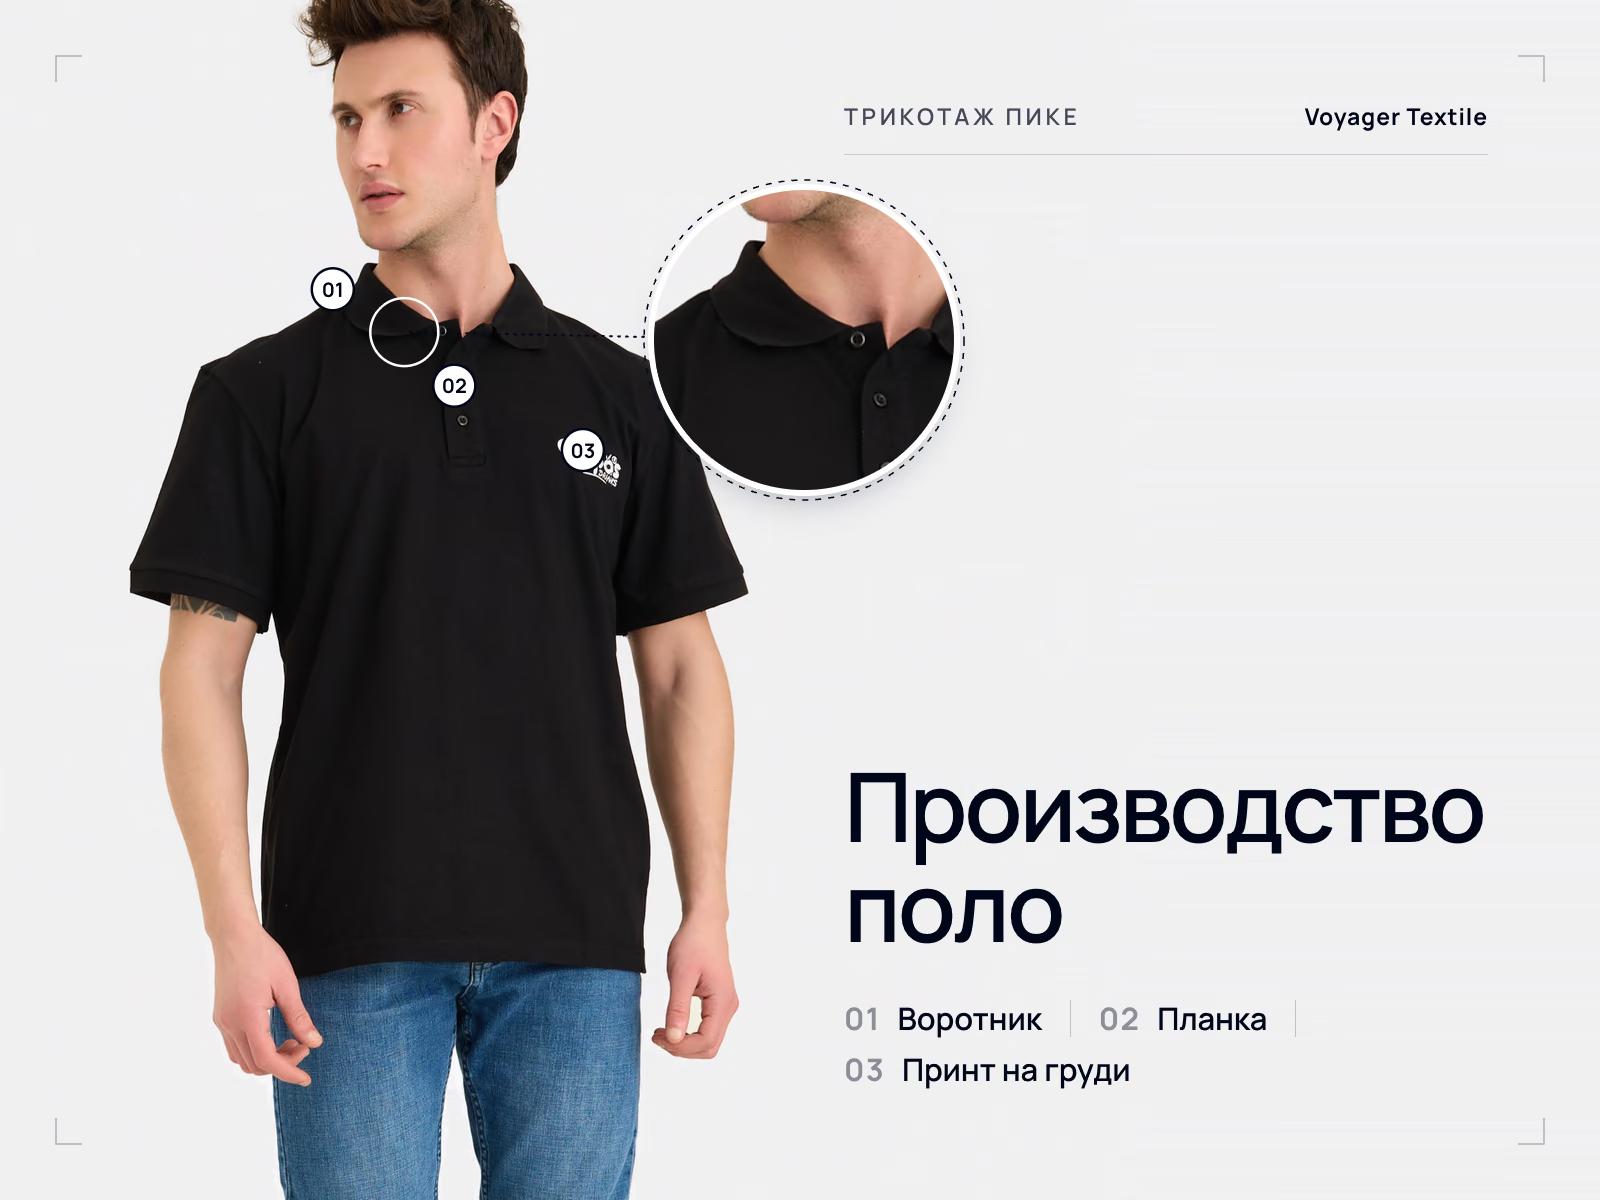
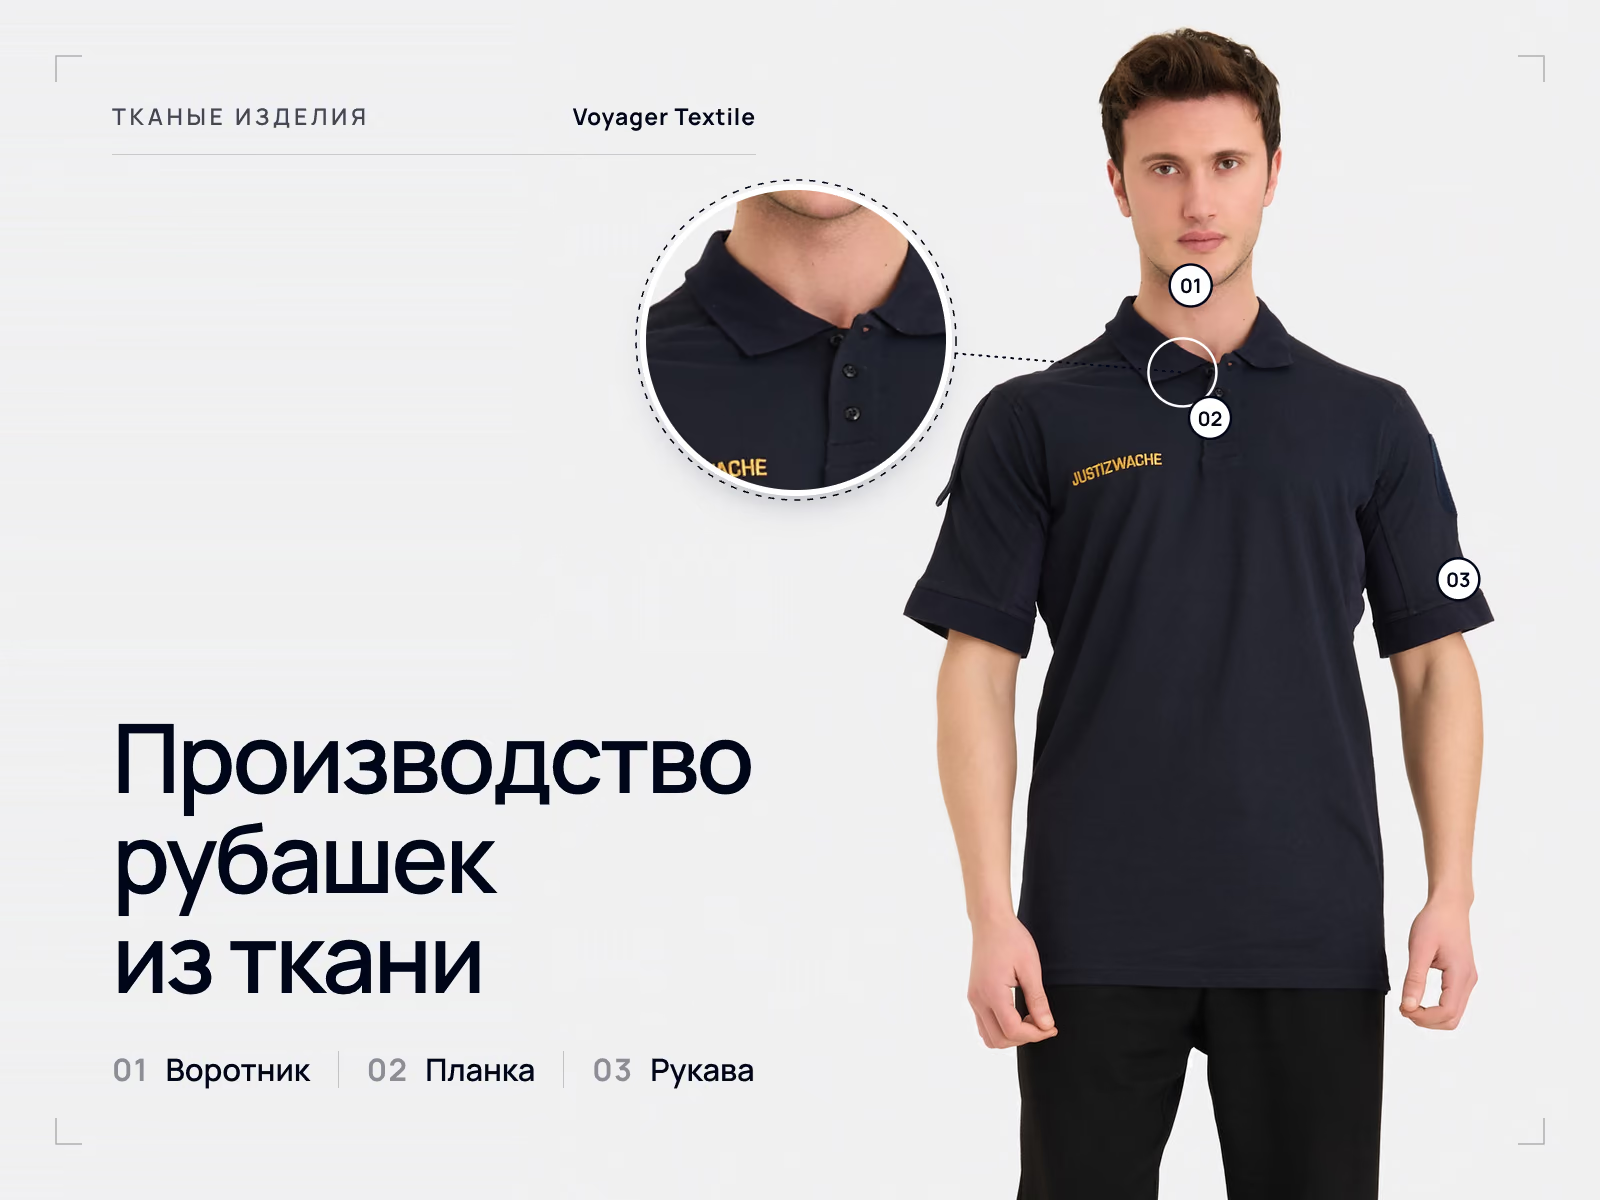
| Поло | Воротник и манжеты вяжутся отдельно и должны соответствовать корпусу; планка – операция, критичная по совмещению |
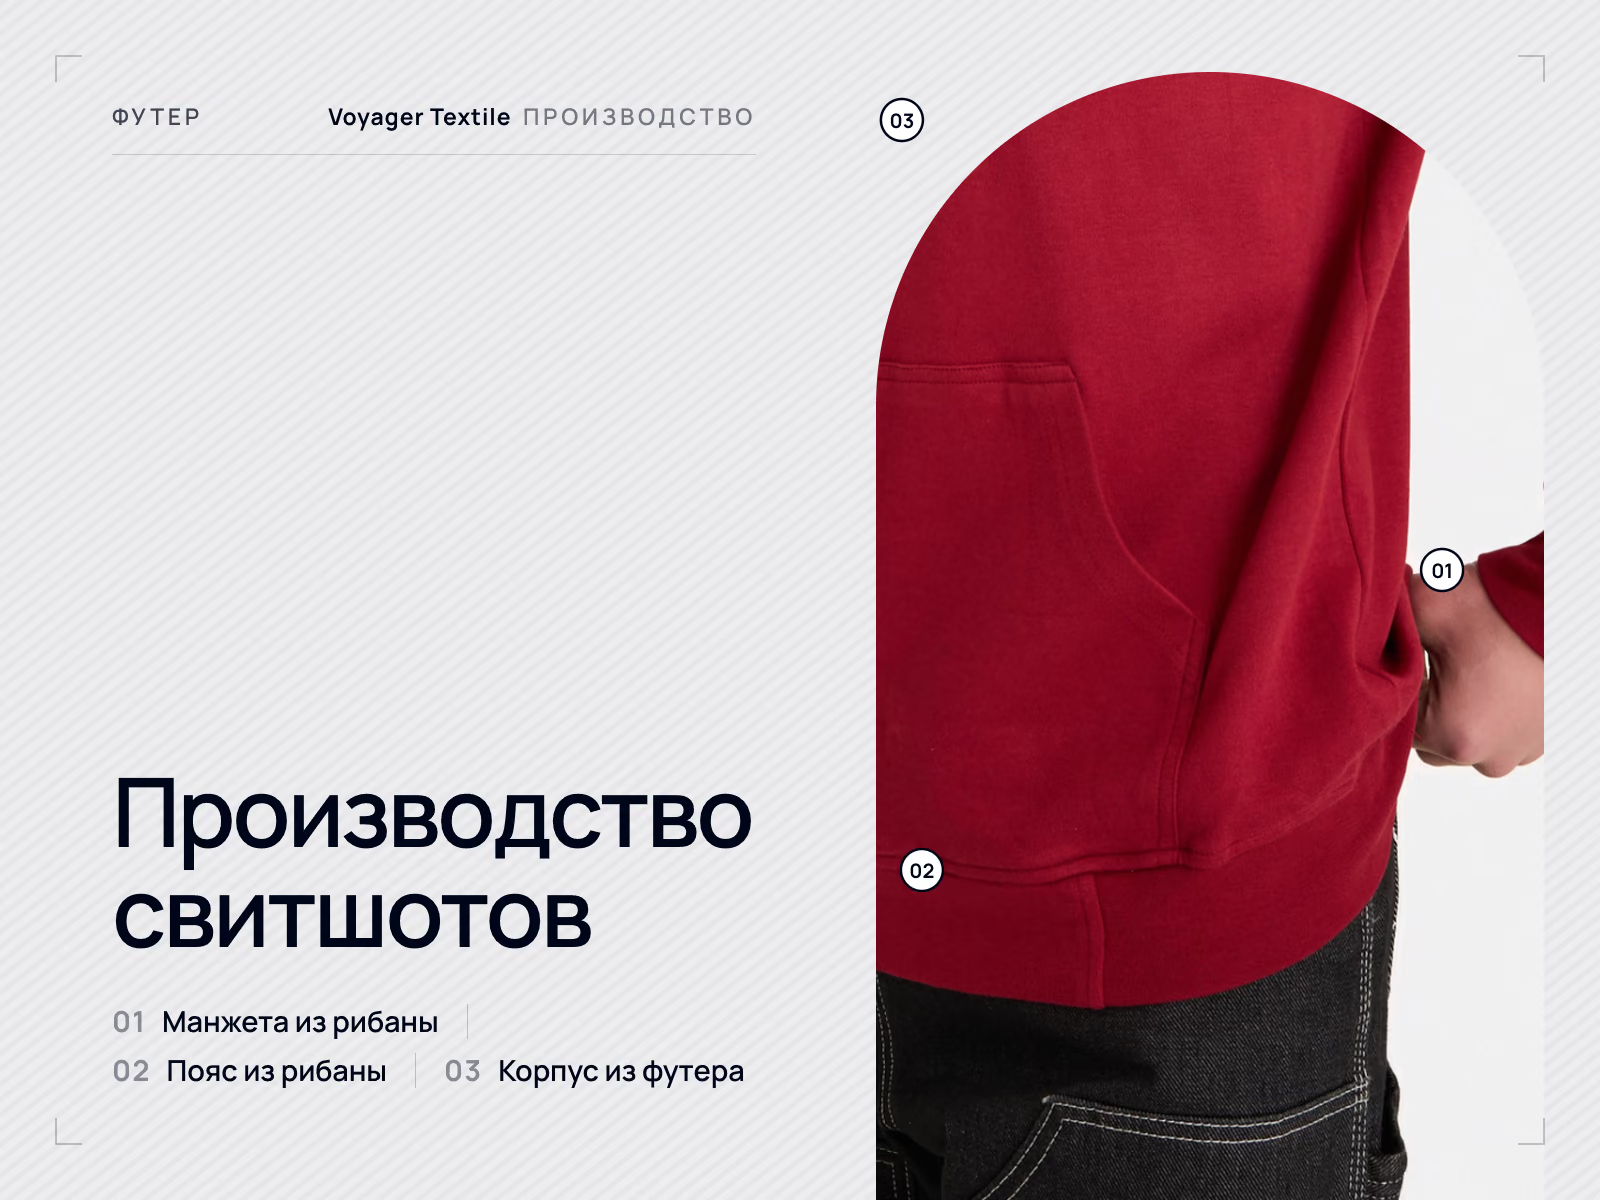
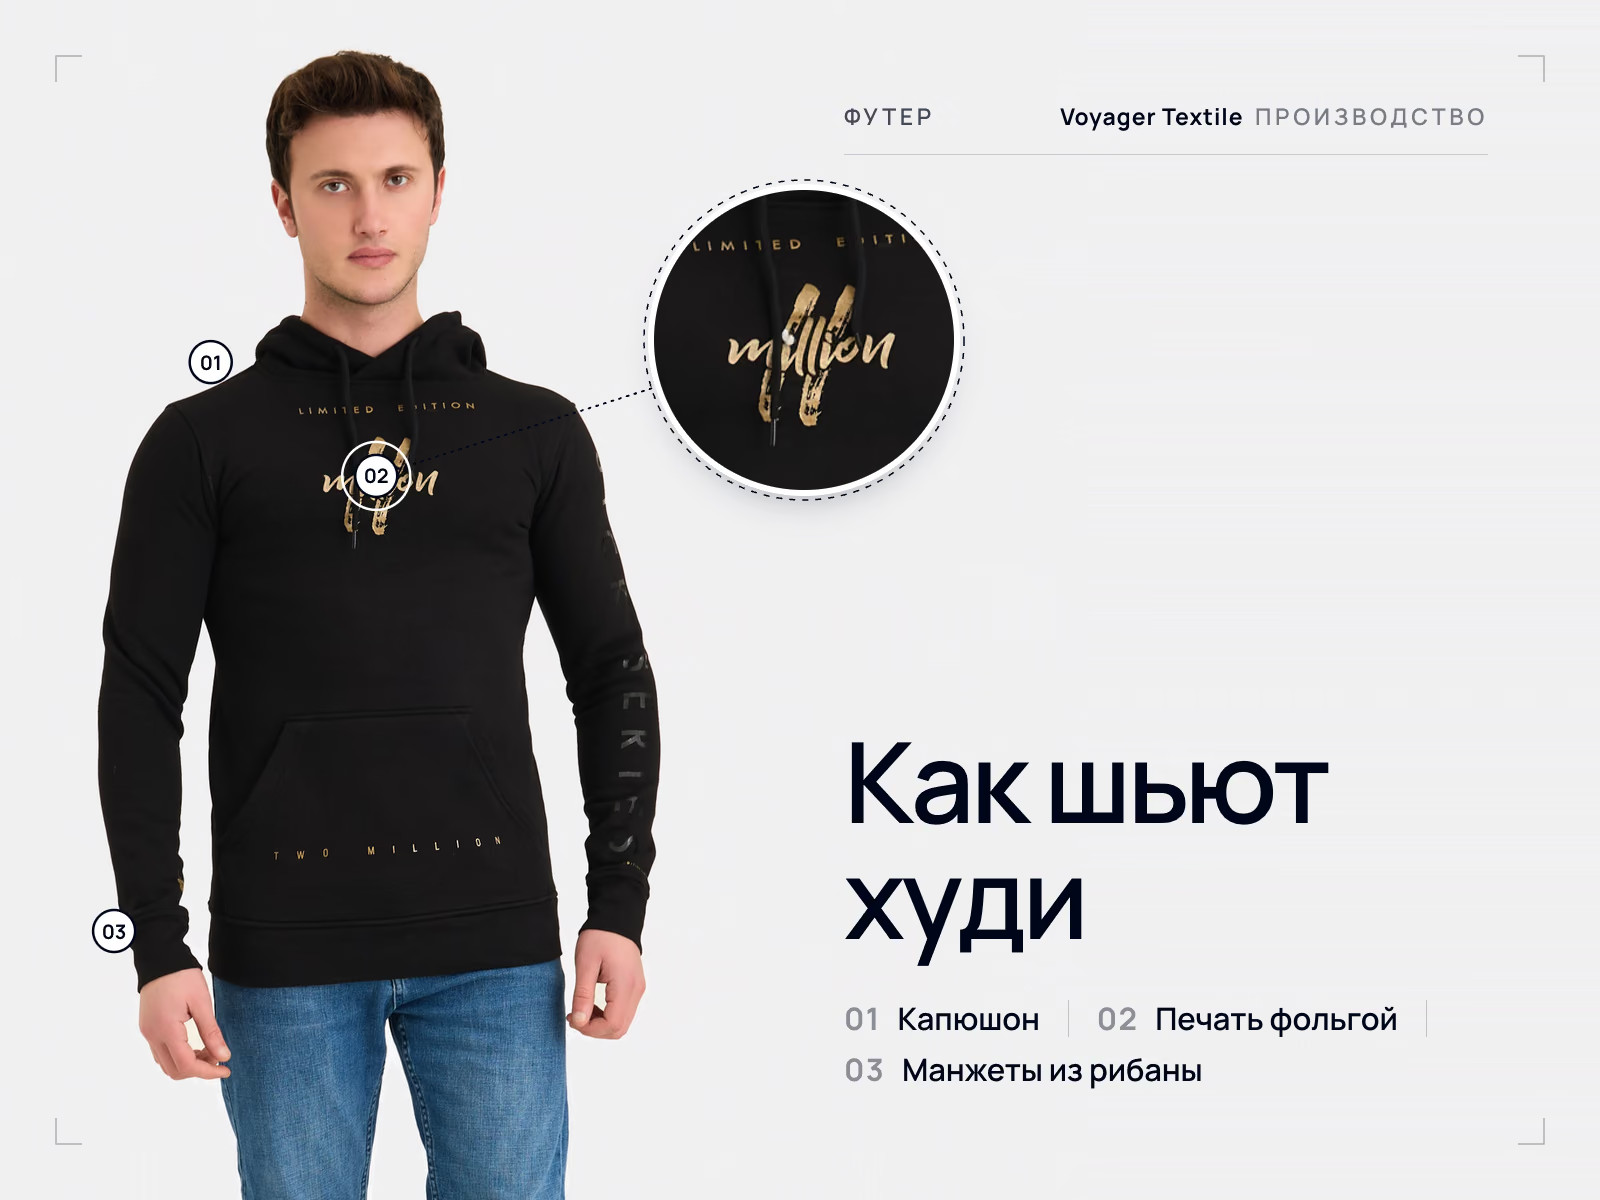
| Свитшоты и худи | Более плотные футер и флис меняют раскрой и толщину швов; капюшоны, рибана и шнурки добавляют проверки на симметрию и восстановление формы |
| Сублимационный спортивный трикотаж | Ткань печатается до раскроя, поэтому дизайн разрабатывается под детали лекала, а совмещение рисунка становится параметром качества |
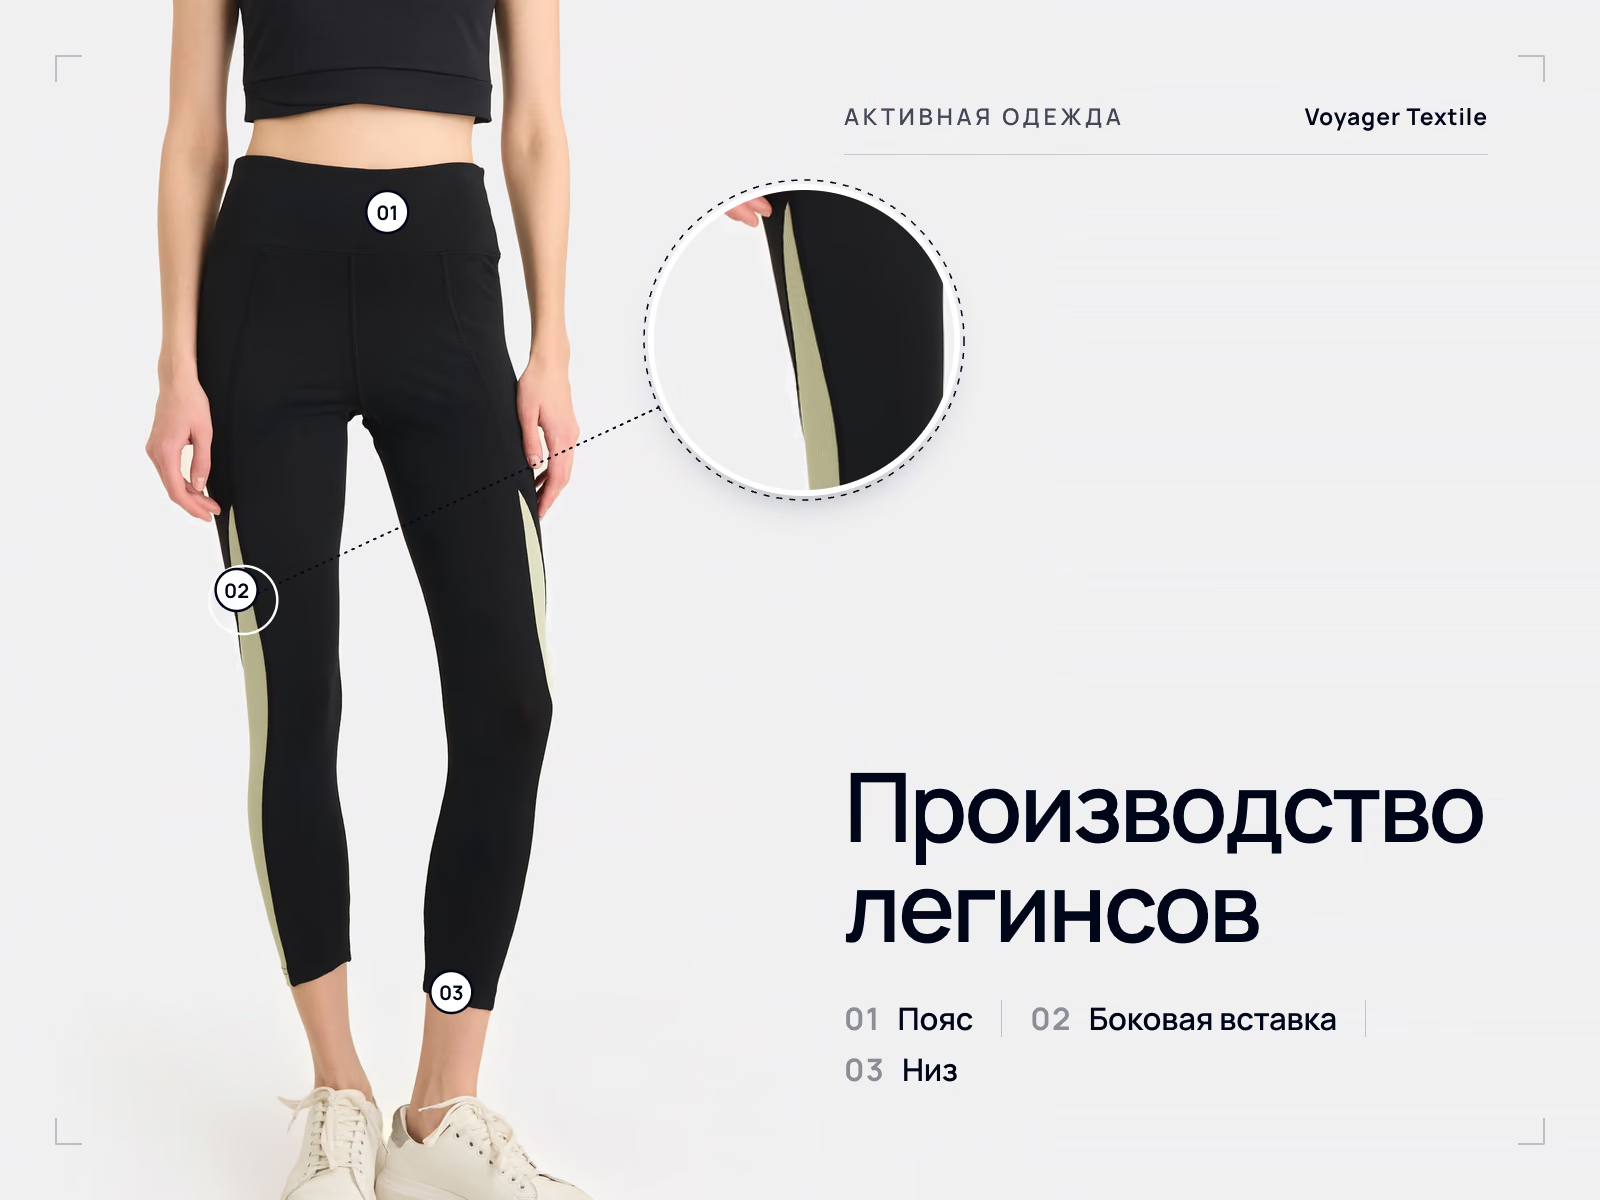
| Легинсы и эластичные изделия | Работа с четырёхсторонним стретчем, плоские швы (флэтлок) и непрозрачность ткани под натяжением важнее глажки |
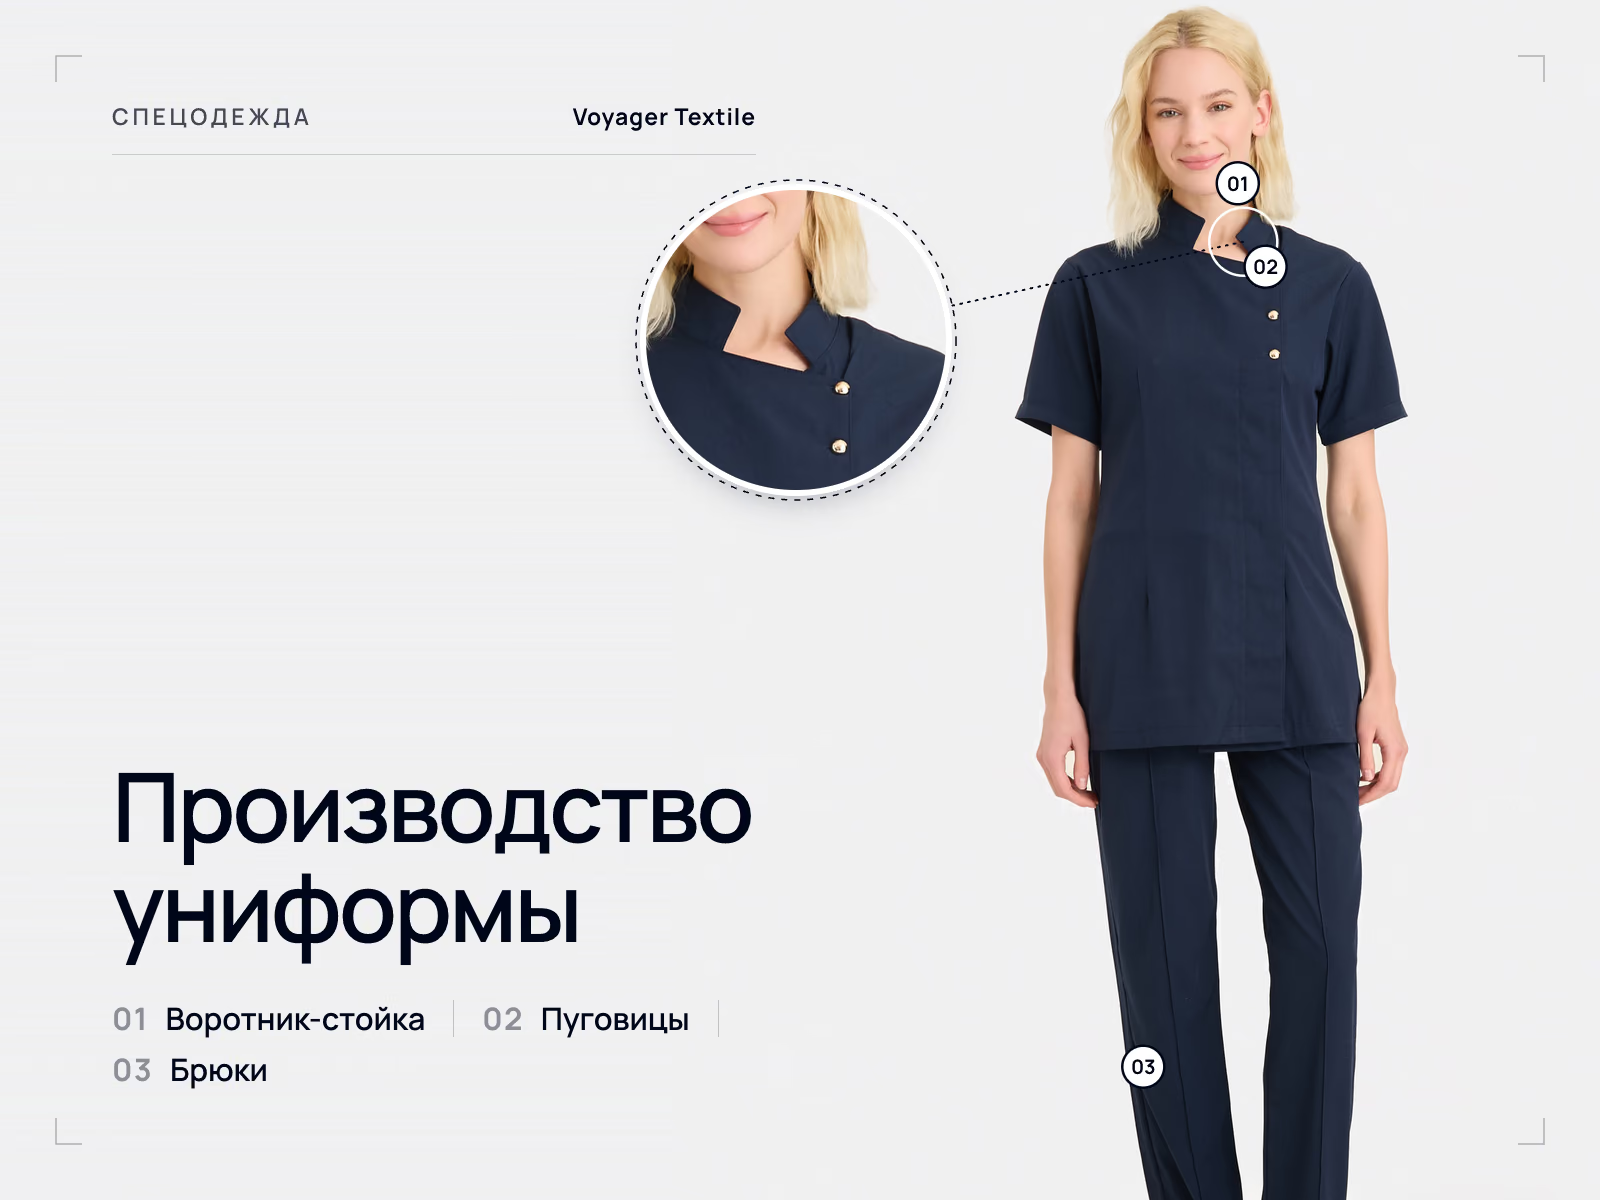
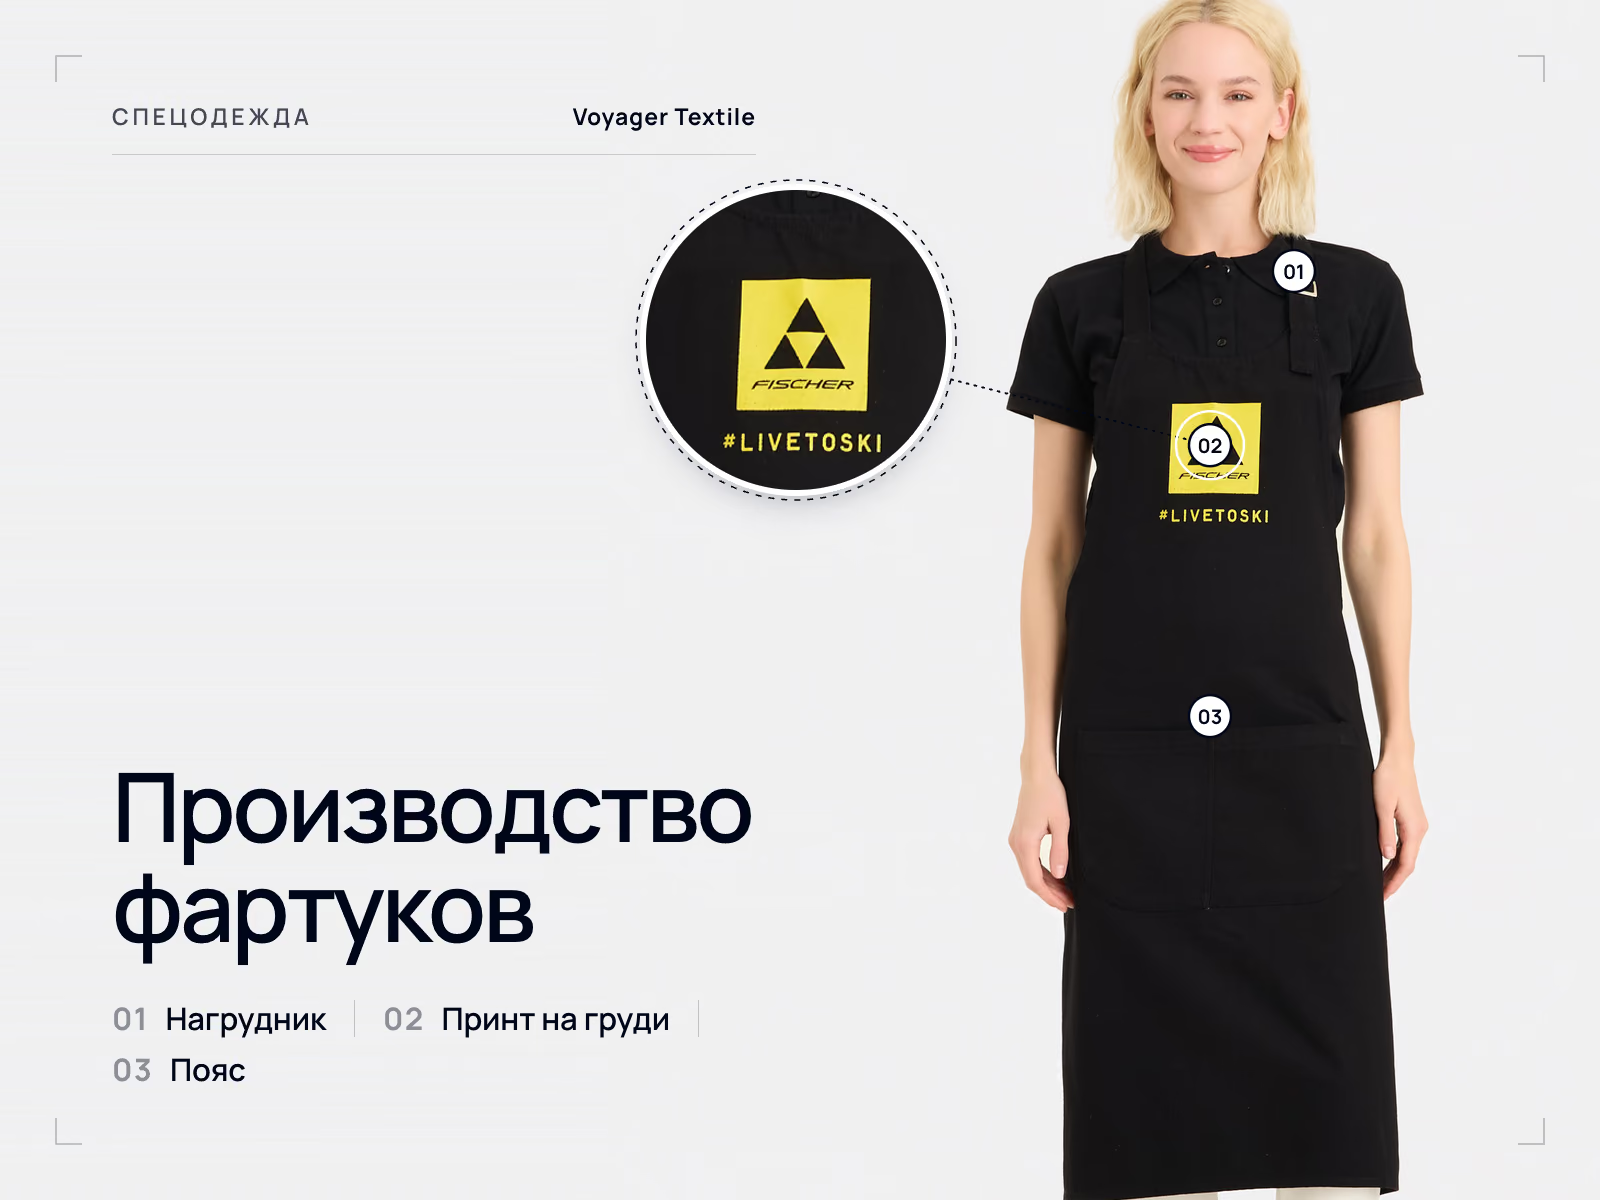
| Программы униформы | Несколько видов изделий должны соответствовать друг другу и оставаться неизменными годами, поэтому бронирование материалов и контроль версий определяют процесс |
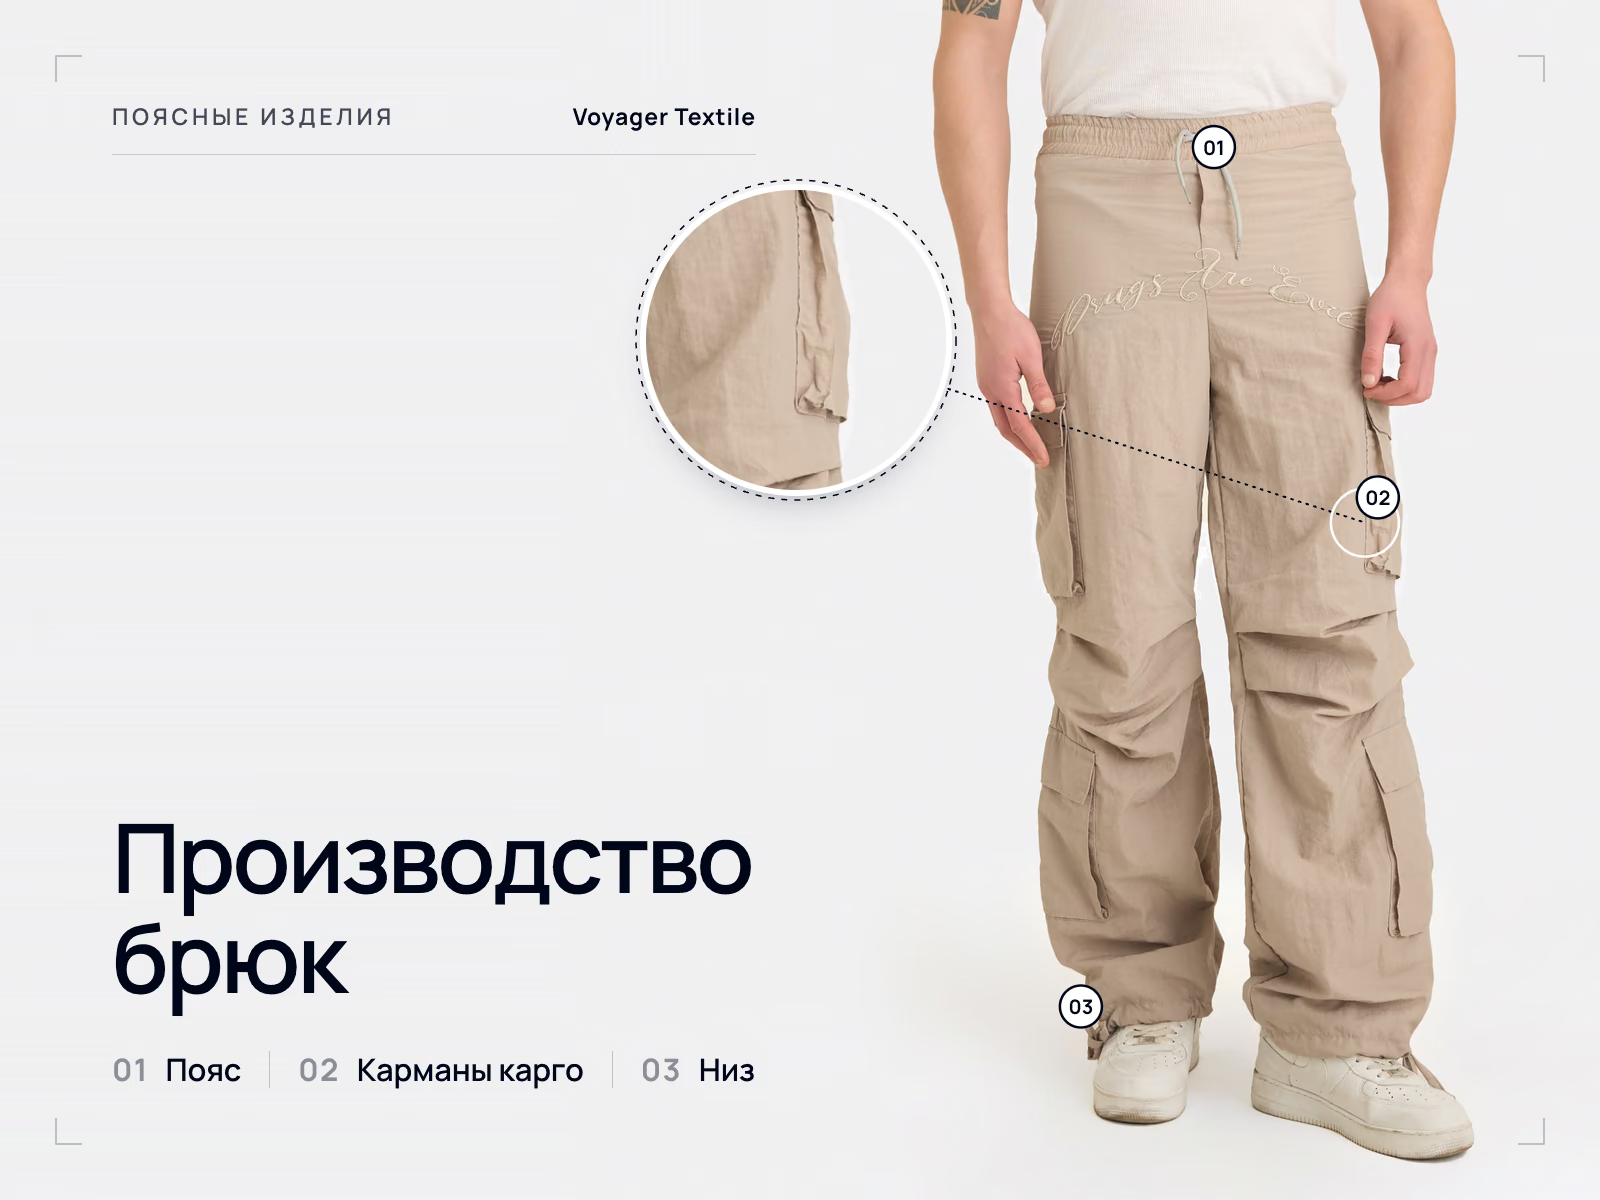
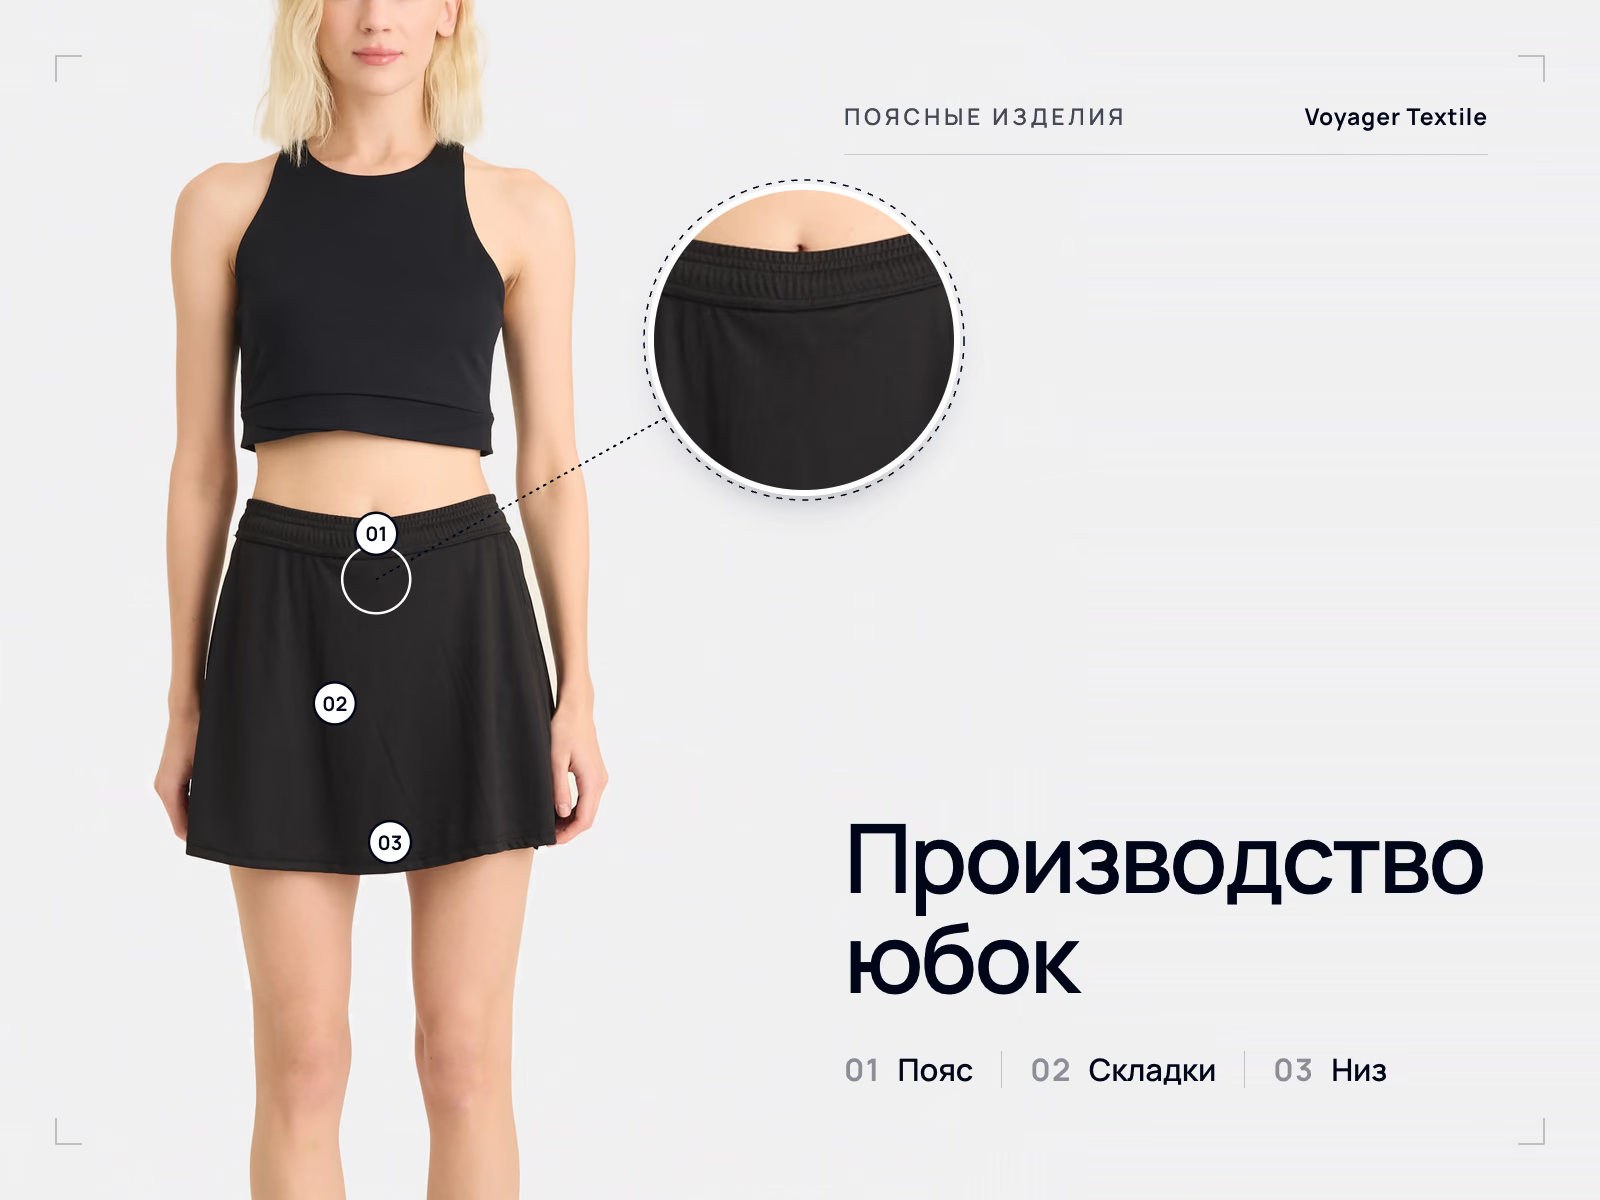
| Брюки и юбки | Последовательность определяют пояс, застёжка и конструкция карманов; глажка – часть конструкции, а не финальный этап |
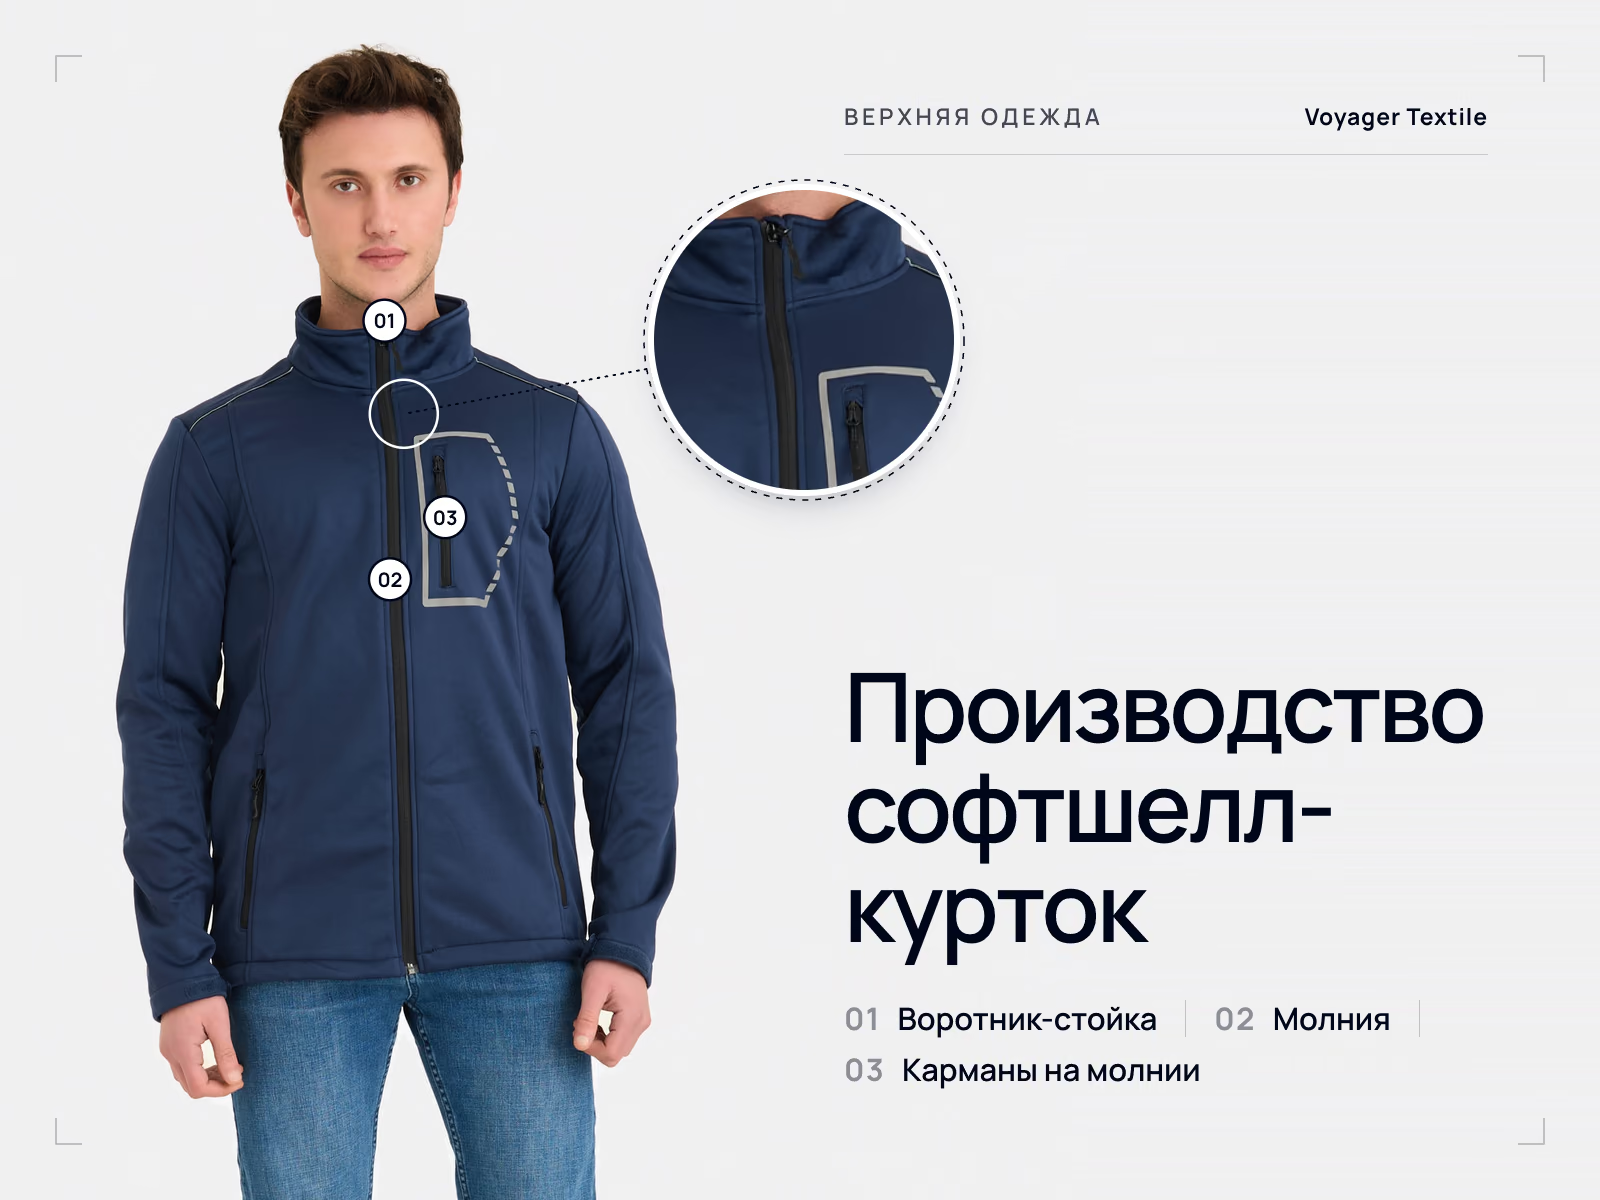
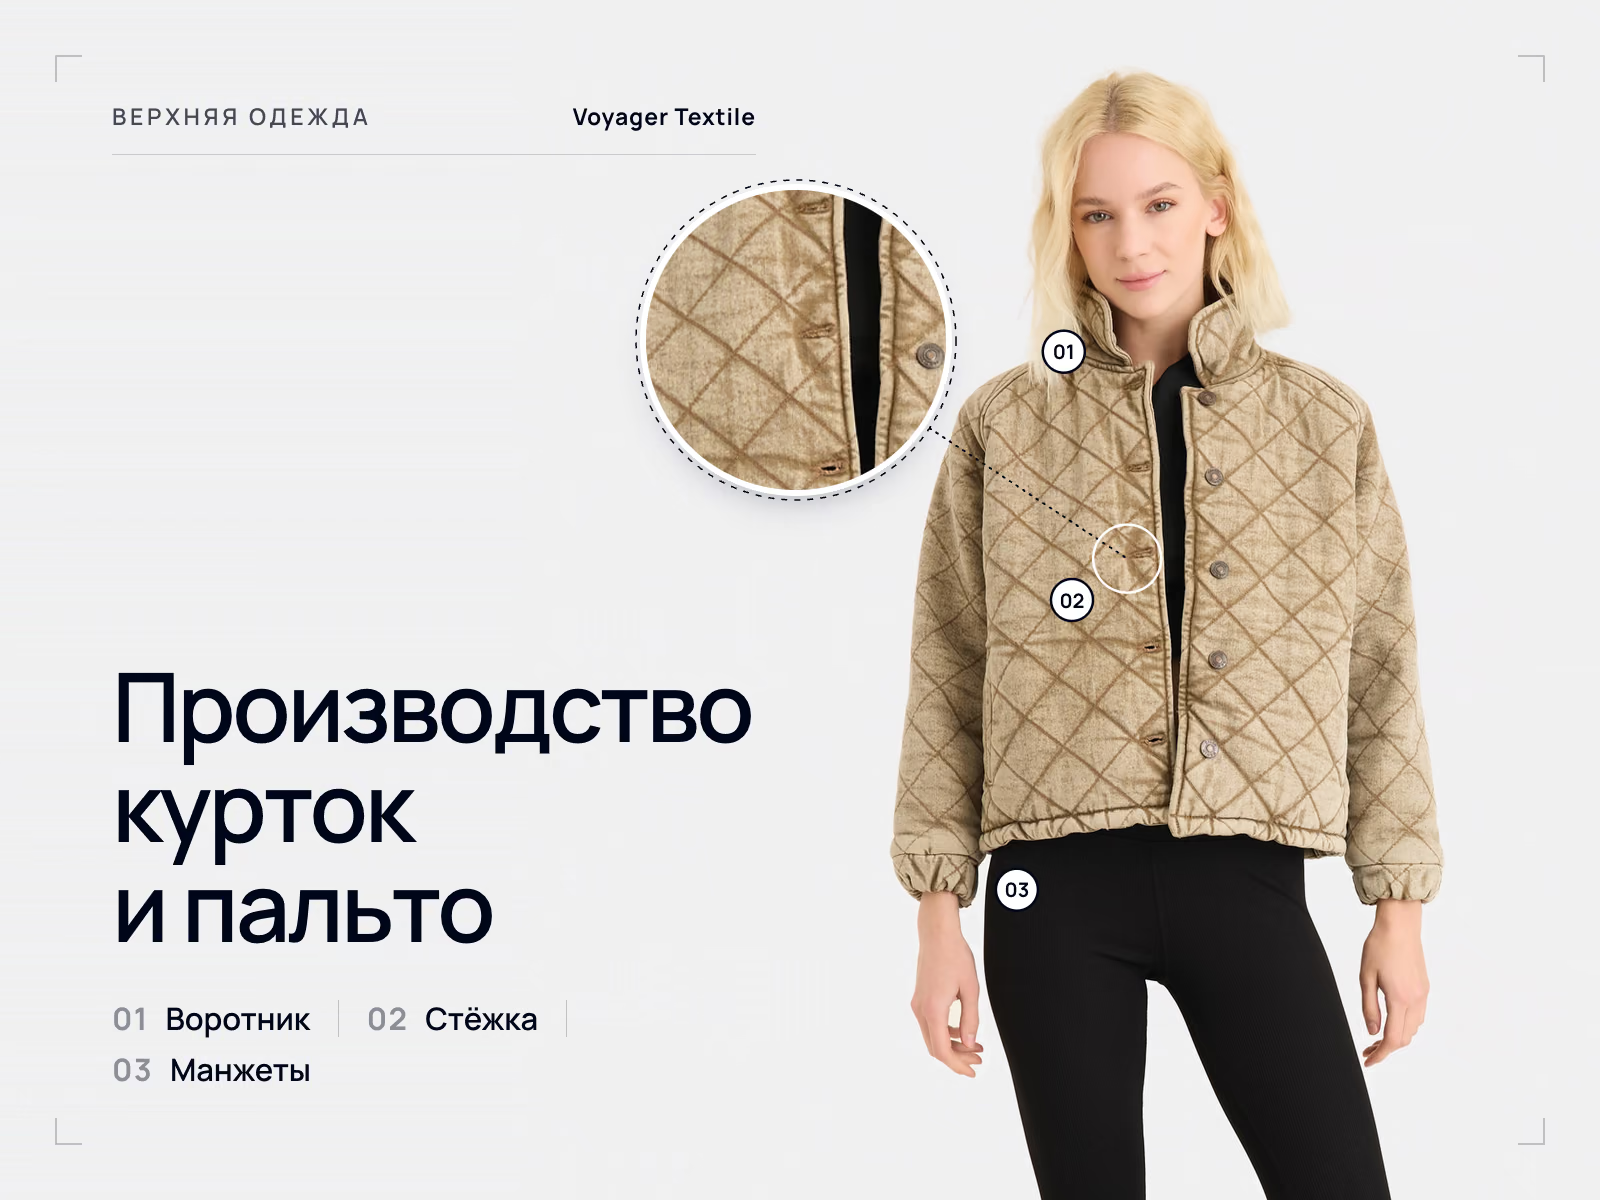
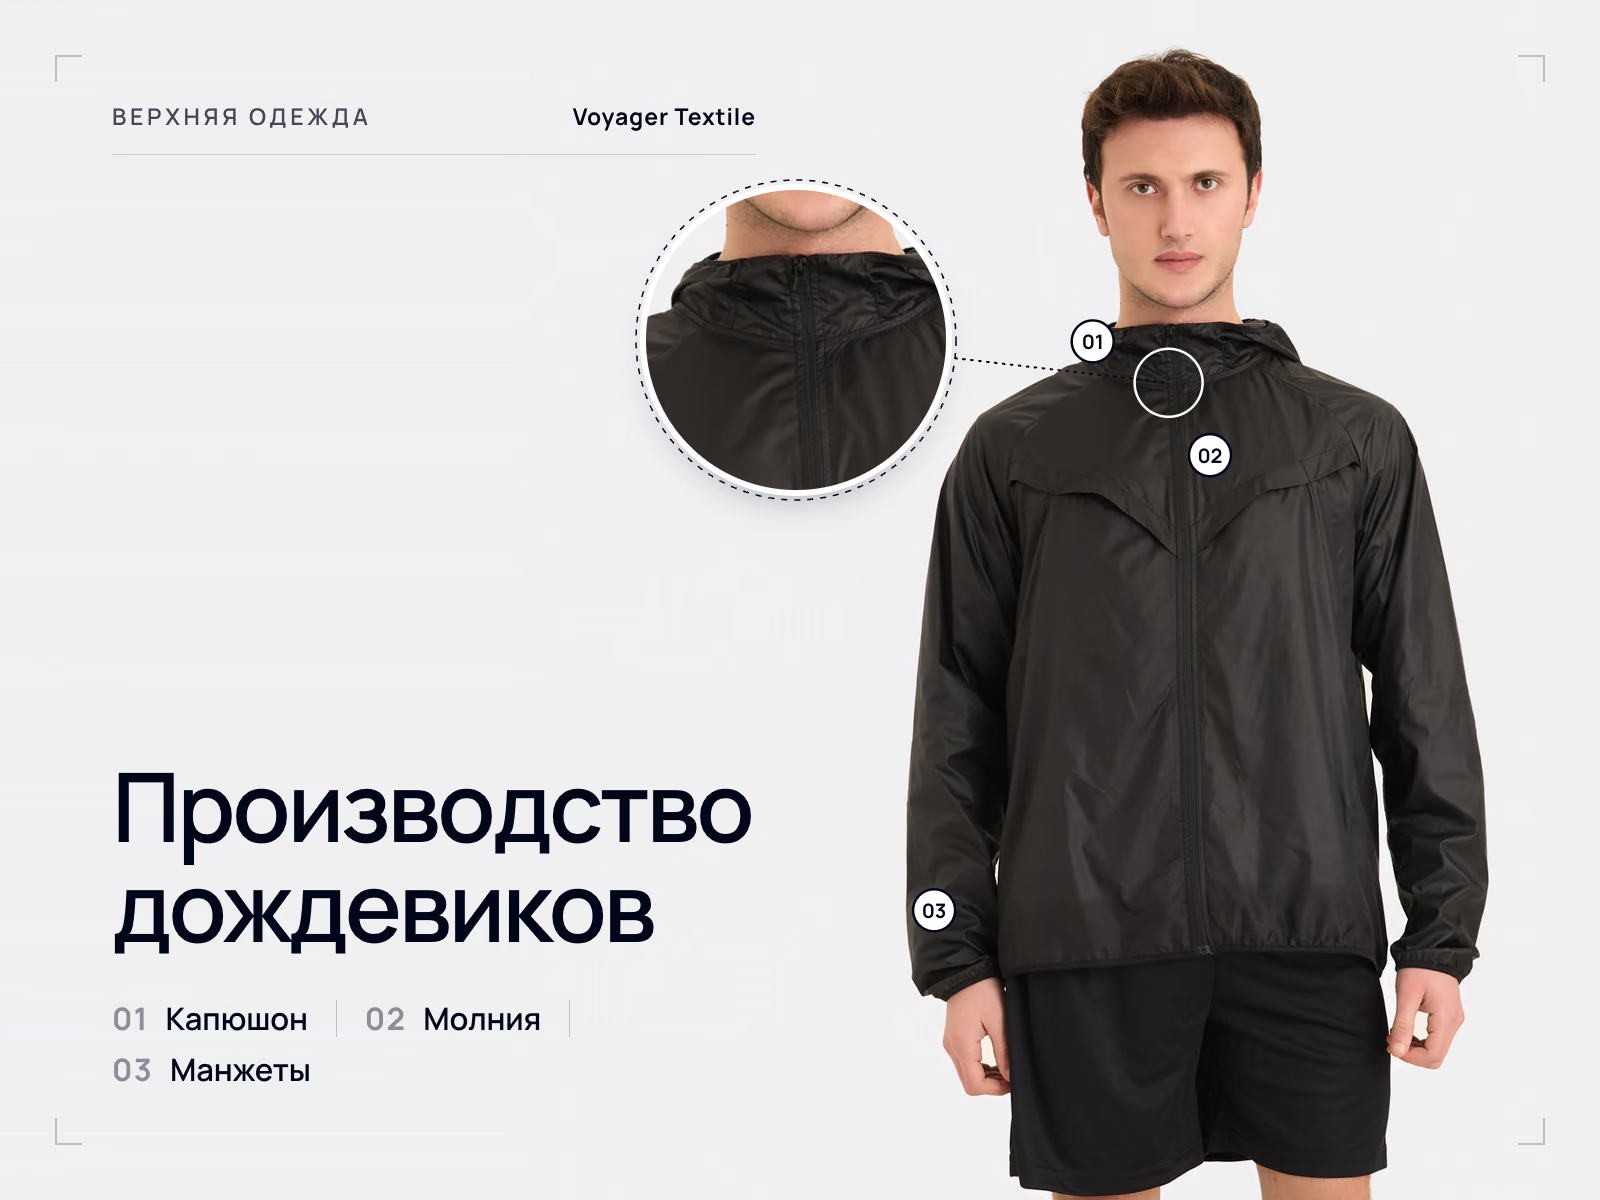
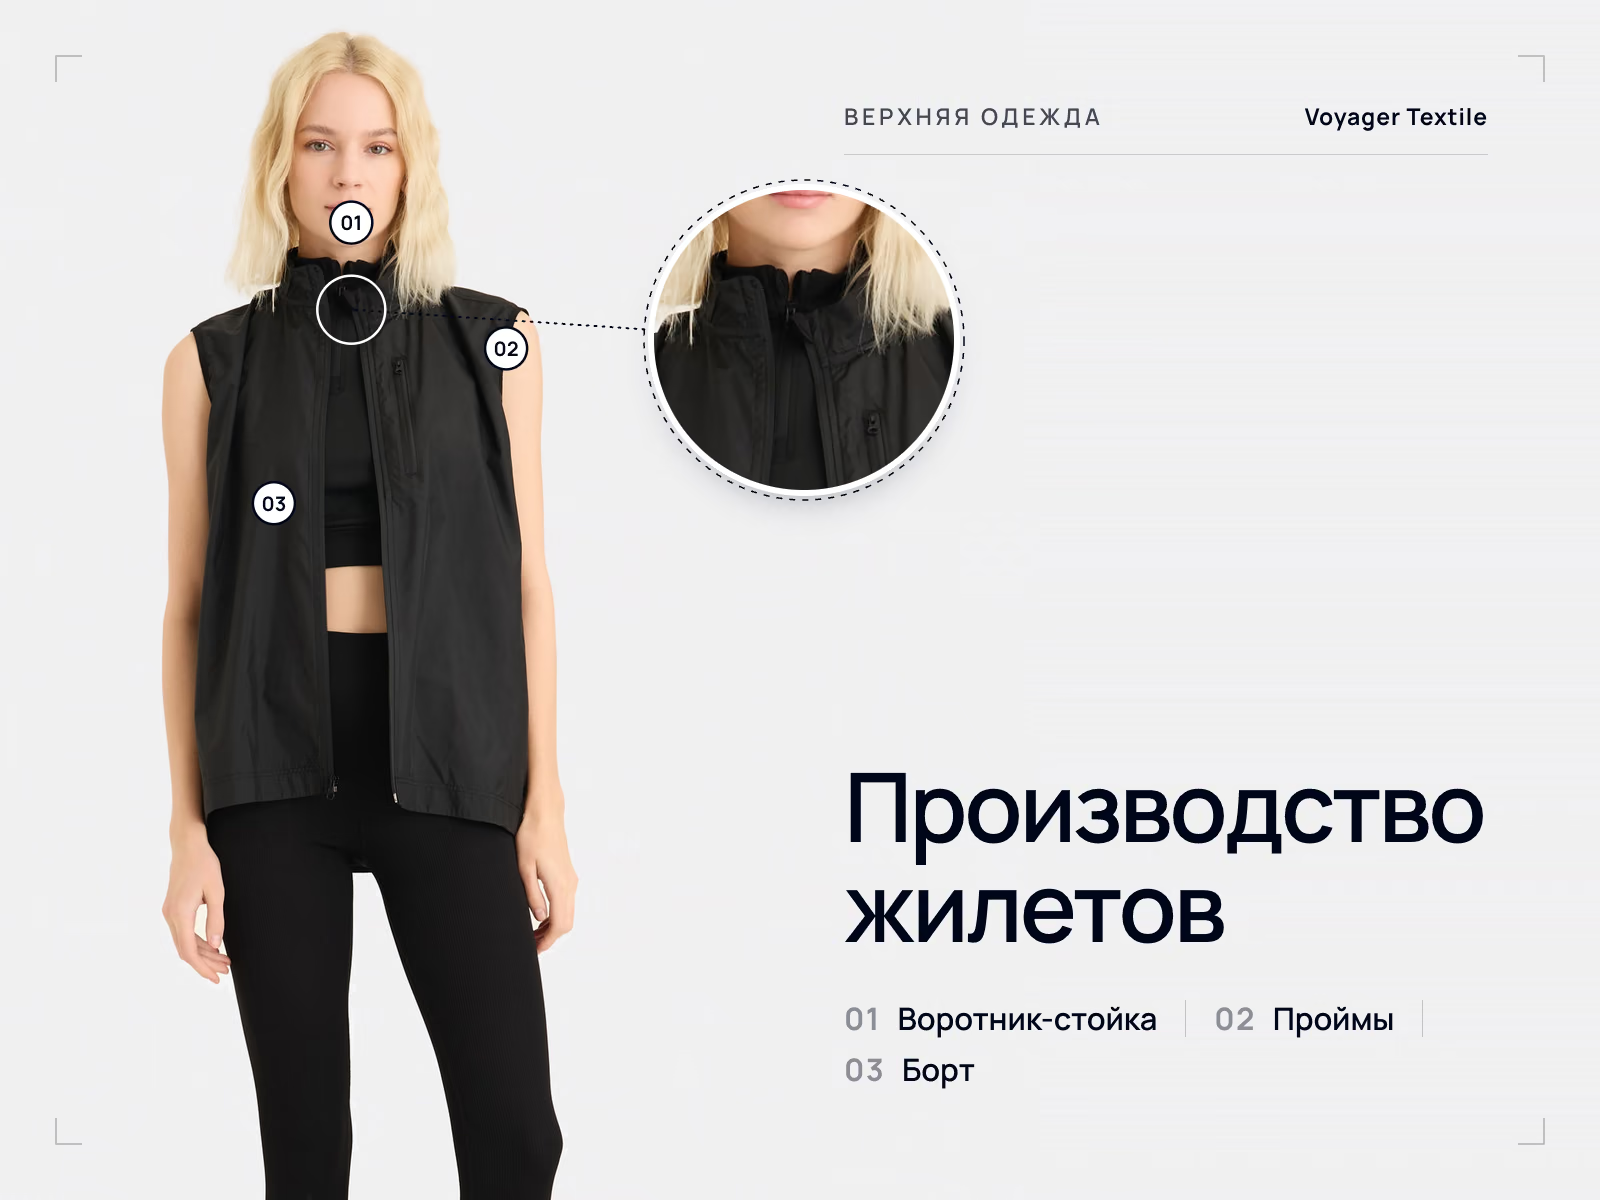
| Верхняя одежда и куртки-оболочки | Несколько слоёв материала, молнии и обработка швов; варианты декорирования ограничены ламинированными или мембранными тканями |
Как устроен собственный рабочий процесс Voyager Textile
Всё вышесказанное – это общепринятая практика швейного производства, описанная так, чтобы быть полезной вне зависимости от того, с какой фабрикой Вы работаете. Собственный рабочий процесс Voyager Textile вписывается в неё следующим образом, и это единственные специфичные для компании утверждения на данной странице.
- Voyager Textile – прямой производитель и экспортёр в Турции, выпускающий изделия под собственной торговой маркой (private label) и под заказ по спецификации заказчика; разработка, раскрой, пошив, декорирование, контроль качества и подготовка к экспорту выполняются командой примерно из 70 человек на собственной фабрике.
- Поступающие спецификации проверяются на технологичность, а всё неясное уточняется до подачи коммерческого предложения.
- Серийное производство начинается только после утверждения образца и обычно занимает 4–5 недель с этого момента, в зависимости от изделия и проекта.
- Вышивка, трансферная печать и сублимационная печать выполняются собственными силами. Шёлкография и рельефные или тиснёные эффекты выполняются на проверенных партнёрских производствах под управлением проекта со стороны Voyager.
- Каждый заказ проверяется в потоке во время пошива и поштучно проверяется на финальном контроле качества на соответствие утверждённому образцу.
- Минимальный объём заказа составляет 300 штук на цвет и на модель, включая заказные цвета Pantone и сплошную сублимационную печать.
- Месячная производственная мощность составляет приблизительно 100 000 штук.
- Утверждённые образцы, лекала, эталоны цвета и инструкции по упаковке хранятся в архиве, чтобы повторные заказы точно воспроизводили оригинал.
Раздел как мы работаем излагает ту же последовательность в виде временной шкалы проекта, а каталог образцов показывает изделия, уже произведённые таким образом.