Productiereferentie
Productieprocessen voor kleding: van techpack tot bulk
Custom kledingproductie verloopt in vijf fasen: specificatie en calculatie, materiaalinkoop en kleurontwikkeling, patroon en bemonstering, bulkproductie, en ten slotte afwerking, verpakking en export. Bulk start normaal gesproken pas nadat een sample is goedgekeurd, en de volgorde van de stadia binnen de bulk verandert per kledingstuk.
Inhoud
- Fase één: briefing, specificatie en haalbaarheid
- Fase twee: stof, kleur en fournituren
- Fase drie: patroon, gradering en bemonstering
- Fase vier: bulkproductie
- Fase vijf: afwerking, kwaliteitscontrole en verpakking
- Waar de volgorde per kledingstuk verandert
- Wat is de eigen werkwijze van Voyager Textile
- Procesgidsen per kledingstuk
- Veelgestelde vragen
Inkopers ervaren kledingproductie meestal vooral als een leverdatum. Binnen een fabriek is het een keten van beslissingen, en de meeste beslissingen die het eindproduct bepalen, worden genomen voordat er iets wordt geknipt. Deze pagina zet de volledige reeks uiteen en laat vervolgens zien waar deze verandert afhankelijk van wat er wordt gemaakt, met een aparte pagina per kledingtype.
Het productieproces in vijf fasen
Fase één: briefing, specificatie en haalbaarheid
Een project begint met een offerteaanvraag (RFQ). De fabriek heeft het product nodig, de hoeveelheid, de stof of ten minste het beoogde gebruik, kleuren, het maatbereik, de decoratie en de bestemming. Een techpack maakt dit precies, maar een referentiekledingstuk met een maattabel is ook een werkbaar startpunt.
De beoordeling die daarop volgt, is een controle op maakbaarheid en geen administratieve controle. Een specificatie kan intern inconsistent zijn: een maattabel die niet overeenkomt met de schets, een stof die de beoogde print niet kan dragen, een artworkplaatsing die over een naad valt, een constructiedetail dat niet in de opgegeven stof kan worden gestikt. Deze punten vóór de offerte aankaarten maakt het verschil tussen een prijs die standhoudt en een prijs die twee keer wordt herzien.
- Product en constructie, gecontroleerd aan de hand van wat de fabriek daadwerkelijk kan produceren.
- Maten en toleranties, gecontroleerd op interne consistentie en op het gedrag van de stof.
- Stofbehoefte, omgezet in een hoeveelheid zodat de stofleverancier kan worden benaderd.
- Kleuraanpak, uit voorraad of custom, want dat bepaalt zowel de kosten als de planning.
- Decoratie, gecontroleerd aan de hand van de stof en de plaatsing.
- Labels, verpakking en bestemming, die van invloed zijn op de afhandeling en documentatie van de afgewerkte goederen.
Fase twee: stof, kleur en fournituren
Stof is in de meeste projecten het onderdeel met de langste levertijd en in de meeste gebreide kledingstukken de grootste afzonderlijke kostenpost. Er zijn drie routes. Een beschikbare stof in een voorraadkleur is het snelst. Een beschikbare kwaliteit die op een custom kleur wordt geverfd, voegt een verfronde en een goedkeuring toe. Een stof die volgens specificatie wordt ontwikkeld, gebreid of geweven in de vereiste structuur en het vereiste gewicht, moet als eerste van start gaan.
Custom kleur verloopt via labdips: kleine stukjes van de daadwerkelijke stof die op de referentie worden geverfd en ter goedkeuring worden voorgelegd voordat er bulk wordt geverfd. Niet de papieren referentie, maar de goedgekeurde labdip wordt de productiestandaard. Voyager Textile produceert eigen Pantone-kleuren vanaf 300 stuks; hoe dit in zijn werk gaat, staat beschreven in de handleiding kleurmatching.
Fournituren worden parallel besteld en zijn een veelvoorkomende oorzaak van late levering, omdat een afgewerkt kledingstuk niet kan worden verpakt zonder zijn labels. Geweven en gedrukte labels, hangtags, koorden, ritsen, boorden en verpakking hebben elk hun eigen minimumhoeveelheden en levertijden; dit wordt behandeld in de handleiding labels en verpakking.
Fase drie: patroon, gradering en bemonstering
Het patroon is het middel waarmee de fabriek uw maten realiseert. Het houdt rekening met naadtoeslagen, met het gedrag van de specifieke stof en met krimp, en dat is waarom een patroon dat voor een jersey is ontwikkeld, niet kan worden hergebruikt voor een geweven versie van hetzelfde model. Gradering breidt vervolgens de basismaat uit over het hele maatbereik, en dat is geen proportionele schaling: halswijdte, mouwlengte en lichaamsbreedte veranderen elk in een ander tempo.
Bij de bemonstering wordt de specificatie een object dat gemeten kan worden. Verschillende projecten hebben andere stadia nodig, en geen enkele fabriek zou een vast aantal moeten claimen. Een eenvoudige nabestelling heeft mogelijk aan één sample genoeg; een nieuw getailleerd kledingstuk over een breed maatbereik kan een ontwikkelsample, een pasmodel (fit sample), een size set en een pre-productiesample vergen.
| Stadium | Vraag die het beantwoordt |
|---|---|
| Ontwikkelsample of prototype (proto) | Kan deze constructie worden gebouwd zoals getekend? |
| Pasmodel (fit sample) | Klopt het qua maatvoering en pasvorm? |
| Size set (maatset) | Blijft de pasvorm behouden over het hele maatbereik? |
| Pre-productiesample (PPS) | Klopt alles in de daadwerkelijke bulkmaterialen? |
| Top-of-production sample (TOP) | Komt de eerste output van de lijn overeen met wat is goedgekeurd? |
De volledige reeks en wat er in elk stadium moet worden gecontroleerd, staat in de handleiding bemonstering. Het commerciële punt is eenvoudig: niet het techpack, maar het goedgekeurde sample wordt de standaard waaraan de bulk wordt getoetst.
Fase vier: bulkproductie
De bulkproductie start zodra de materialen binnen zijn en het sample is goedgekeurd. De onderstaande stadia vormen de gemeenschappelijke ruggengraat. Hun volgorde verschuift per kledingstuk, en de sectie verderop legt uit waar.
Stofinspectie en ontspanning
Binnenkomende stof wordt gecontroleerd op tintcontinuïteit tussen de rollen, breedte, gewicht en zichtbare gebreken. Gebreide stof wordt vervolgens ontspannen: rollen worden geopend en krijgen de tijd om te herstellen van de spanning uit het breien, verven en afwerken, voordat er wordt geknipt. Het knippen van gespannen stof levert delen op die later terugkrimpen, wat zich uit in kledingstukken die op de snijtafel correct meten en bij de eindcontrole niet.
Oplegging en snijden
Stof wordt in lagen opgelegd volgens het legplan (marker), de indeling die elk patroondeel voor elke maat in de laag rangschikt. De efficiëntie van het legplan bepaalt hoeveel stof elk kledingstuk verbruikt, wat verklaart waarom een oversized model of een model met een lang lijf meer kost nog voordat er iets anders verandert; het is de belangrijkste variabele achter het stofverbruik per kledingstuk. Het snijden volgt het legplan, en de geknipte delen worden gebundeld per maat en kleur zodat delen uit één laag samen door de lijn blijven gaan.
Volgorde van decoratie
Dit is het stadium waarvan inkopers vaak aannemen dat het vaststaat, en dat is niet zo. Zeefdruk en transferdruk worden vaak op geknipte delen aangebracht vóór het stikken, omdat een vlak deel beter perst dan een afgewerkt kledingstuk en de print tot in de naad kan doorlopen. Borduurwerk op een lichaamsdeel wordt eveneens meestal uitgevoerd voordat het deel wordt vastgezet. Decoratie op een afgewerkt kledingstuk is gebruikelijk bij kleinere plaatsingen en bij kledingstukken waar de zone goed bereikbaar is. All-over sublimatie is weer anders: de stof zelf wordt bedrukt voordat de delen worden geknipt. De vergelijking van decoratiemethoden behandelt de methodekeuze, en elke procespagina geeft aan waar decoratie in de reeks van dat kledingstuk valt.
Stikken en inline controle
De assemblage verloopt als een uitgebalanceerde reeks bewerkingen, elk op de daarvoor geschikte machine: overlock voor naden in tricot, coverstitch voor zomen en halsafwerkingen, stiksteek (301) voor geweven stoffen, trens op belaste punten. Inline controles vinden plaats terwijl een kledingstuk nog goedkoop kan worden gecorrigeerd, en dat is precies de reden dat ze bestaan. Een maat die bij de tweede bewerking afwijkt, is in vijf minuten te verhelpen; dezelfde afwijking die pas na de eindpers wordt ontdekt, betekent een herbewerkingsorder.
Fase vijf: afwerking, kwaliteitscontrole en verpakking
Afwerking omvat het wegknippen van losse draadjes, reinigen, en persen of stomen waar de stof en het product dat rechtvaardigen. Niet elk kledingstuk wordt op dezelfde manier geperst: een gestructureerd geweven jasje heeft persen nodig als onderdeel van de constructie, terwijl een jersey T-shirt meestal licht wordt gestoomd zodat de stof niet uitrekt of gaat glimmen.
De eindcontrole toetst het afgewerkte kledingstuk aan het goedgekeurde sample en de specificatie: maten tegen de tolerantietabel, uiterlijk, positie en kwaliteit van de decoratie, labeling, fournituren en afwerkingskwaliteit. Bij Voyager Textile wordt elke order tijdens het stikken inline gecontroleerd en bij de eindcontrole stuk voor stuk geïnspecteerd. Wat inkopers vóór productie moeten vastleggen, waaronder het inspectieniveau en de defectclassificatie, wordt behandeld in de handleiding kwaliteitscontrole.
Verpakking is een specificatie, geen bijzaak. Vouwmethode, individuele polybags, maat- en barcode-labeling, binnendozen, solid of assorted dozen en doosmarkering moeten allemaal zijn afgesproken voordat de lijn eraan toekomt, want een afgewerkte order herverpakken is traag en kostbaar.
Exportvoorbereiding sluit de reeks af: handelsfactuur, paklijst (packing list), transportdocumentatie en, voor zendingen tussen Türkiye en de EU, het A.TR-verkeerscertificaat waarmee industriële goederen zonder invoerrechten kunnen circuleren. De verzendgids behandelt Incoterms en wie waarvoor verantwoordelijk is.
Waar de volgorde per kledingstuk verandert
Kledingproductie is geen universeel proces. De fasen hierboven blijven gelden, maar wat zich daarbinnen afspeelt, verschilt genoeg dat dezelfde fabriek een jersey T-shirt en een gevoerd jasje als werkelijk verschillende processen behandelt.
| Kledingstuk | Wat verandert er in het proces |
|---|---|
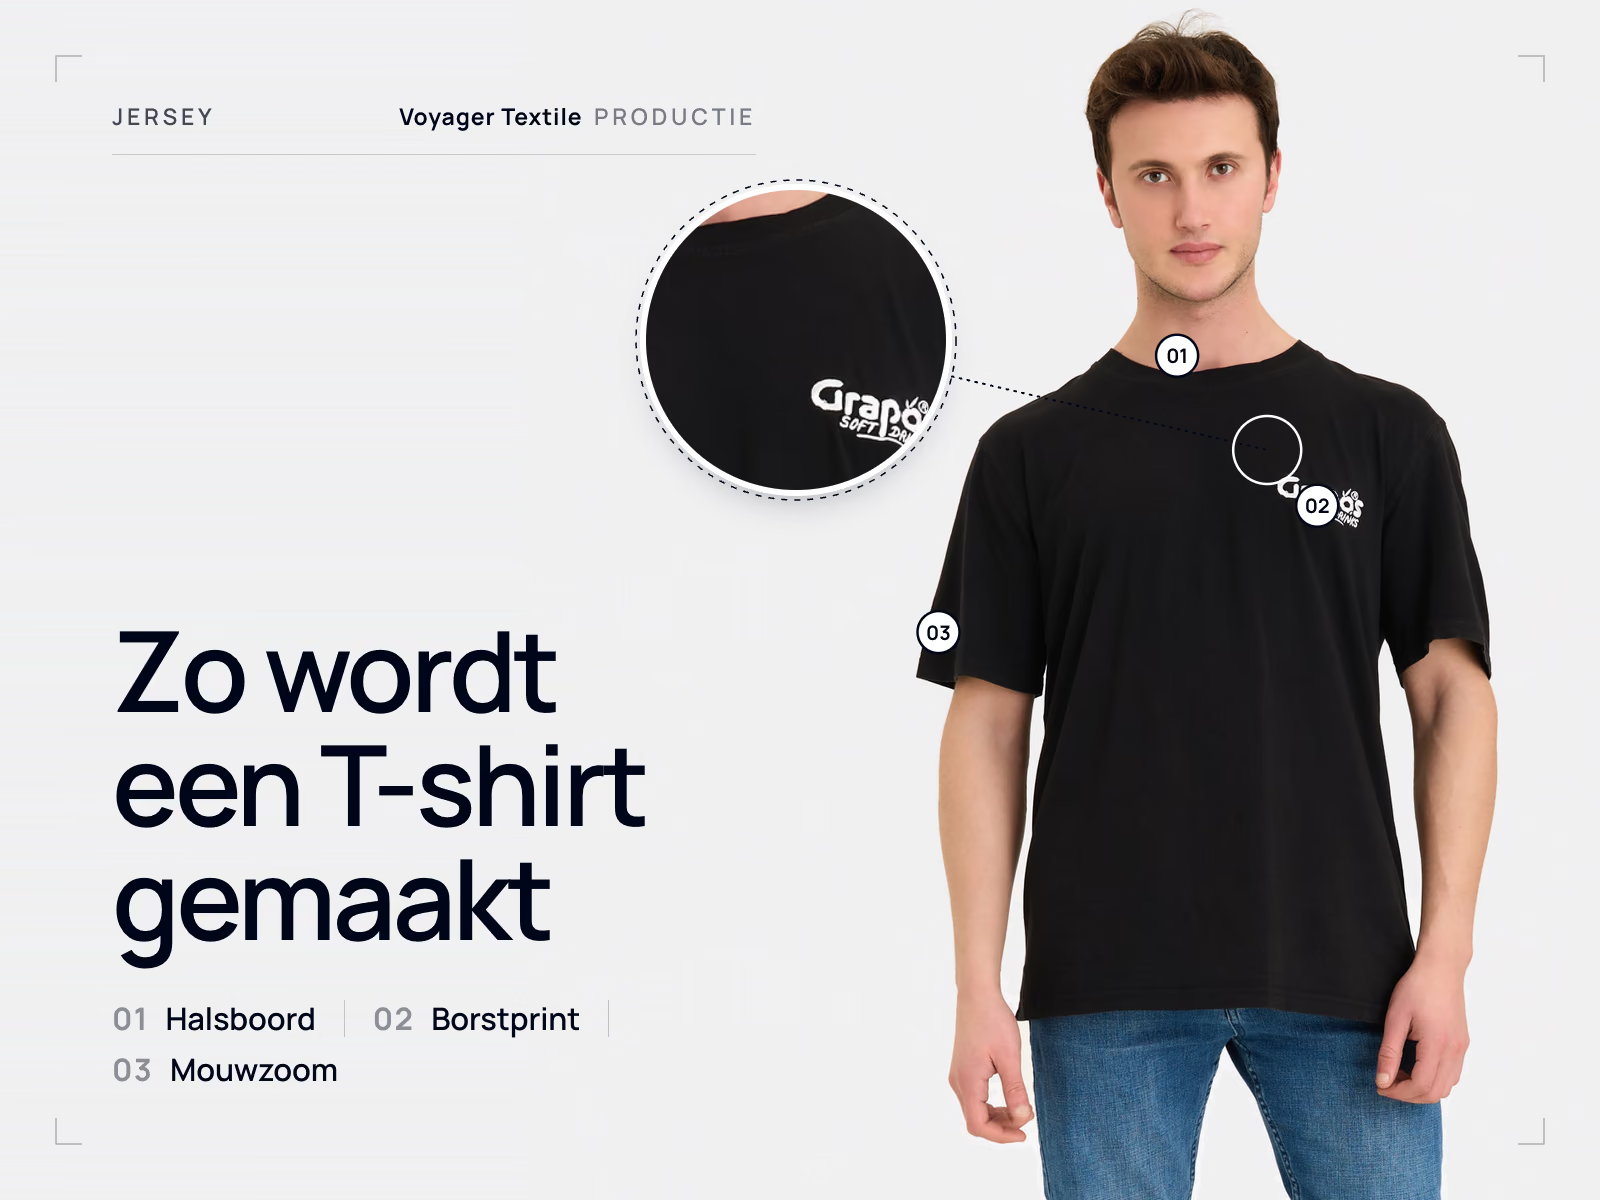
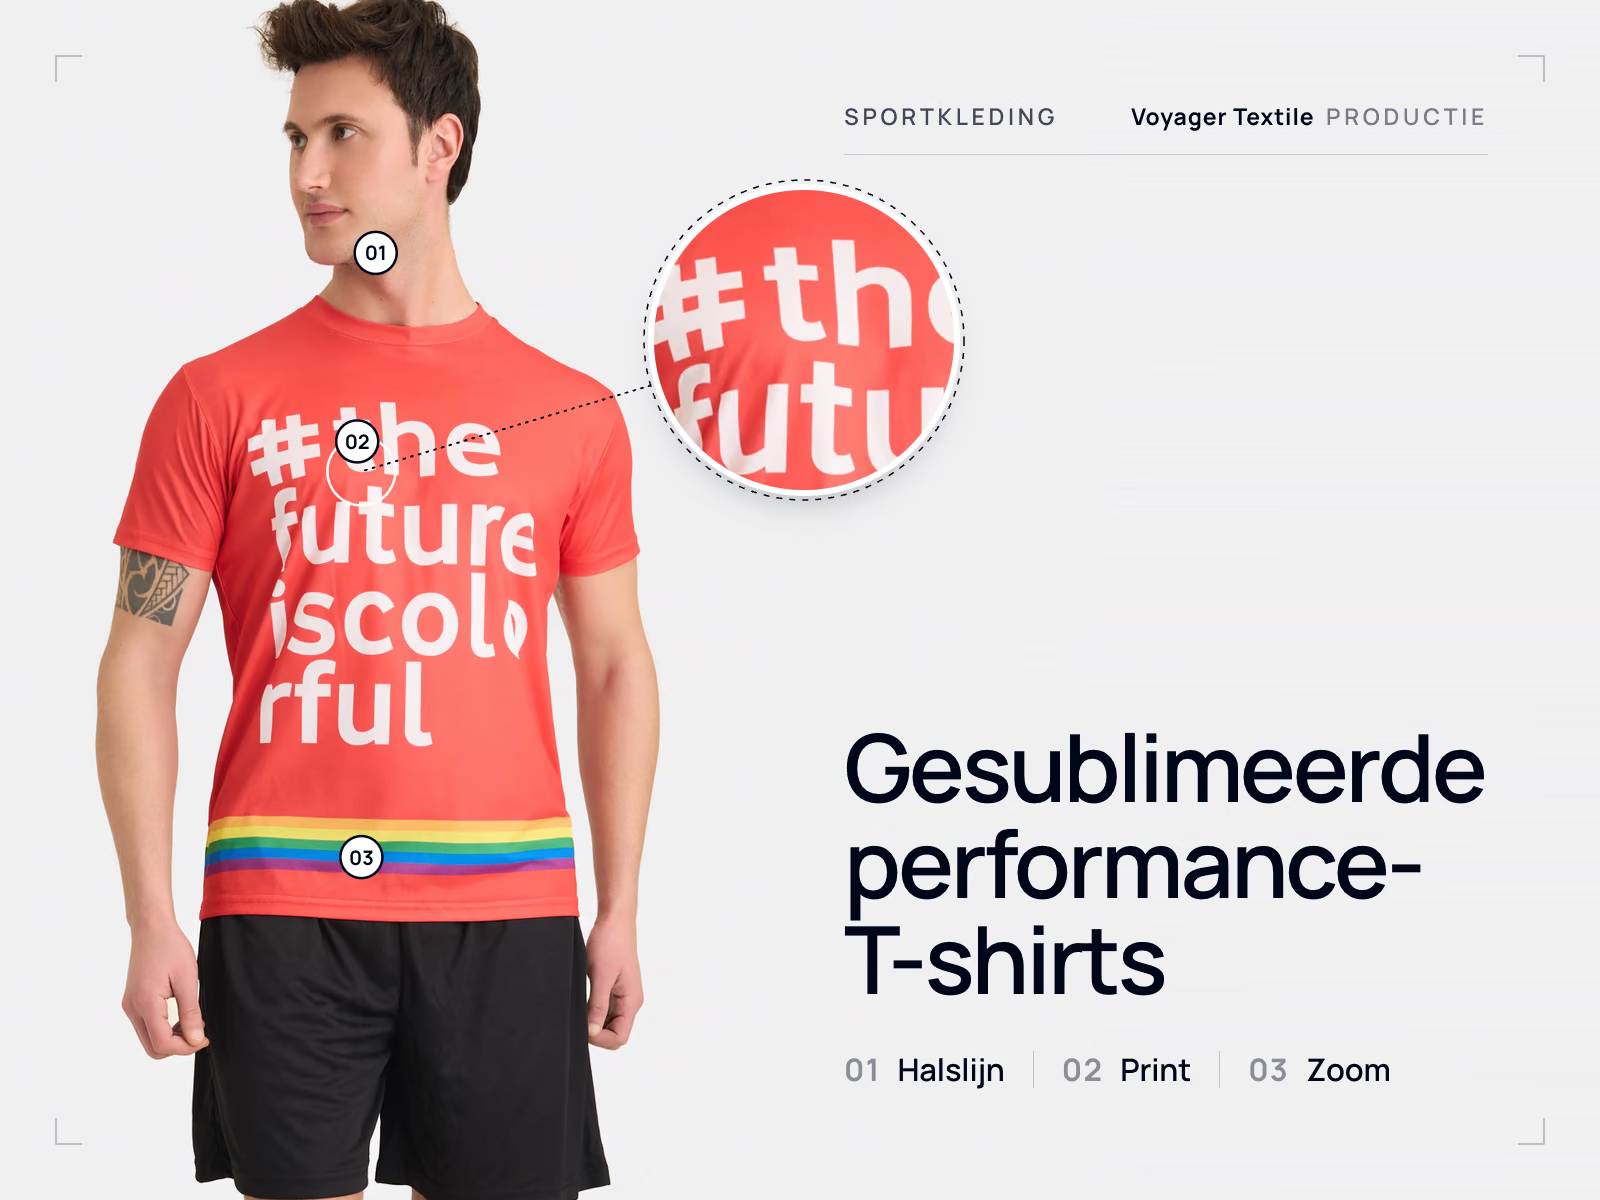
| T-shirts | Jersey-ontspanning en controle op torsie (het draaien van zijnaden) domineren; de halsboord is een gevoelige bewerking; prints op het lichaam lopen meestal op geknipte delen |
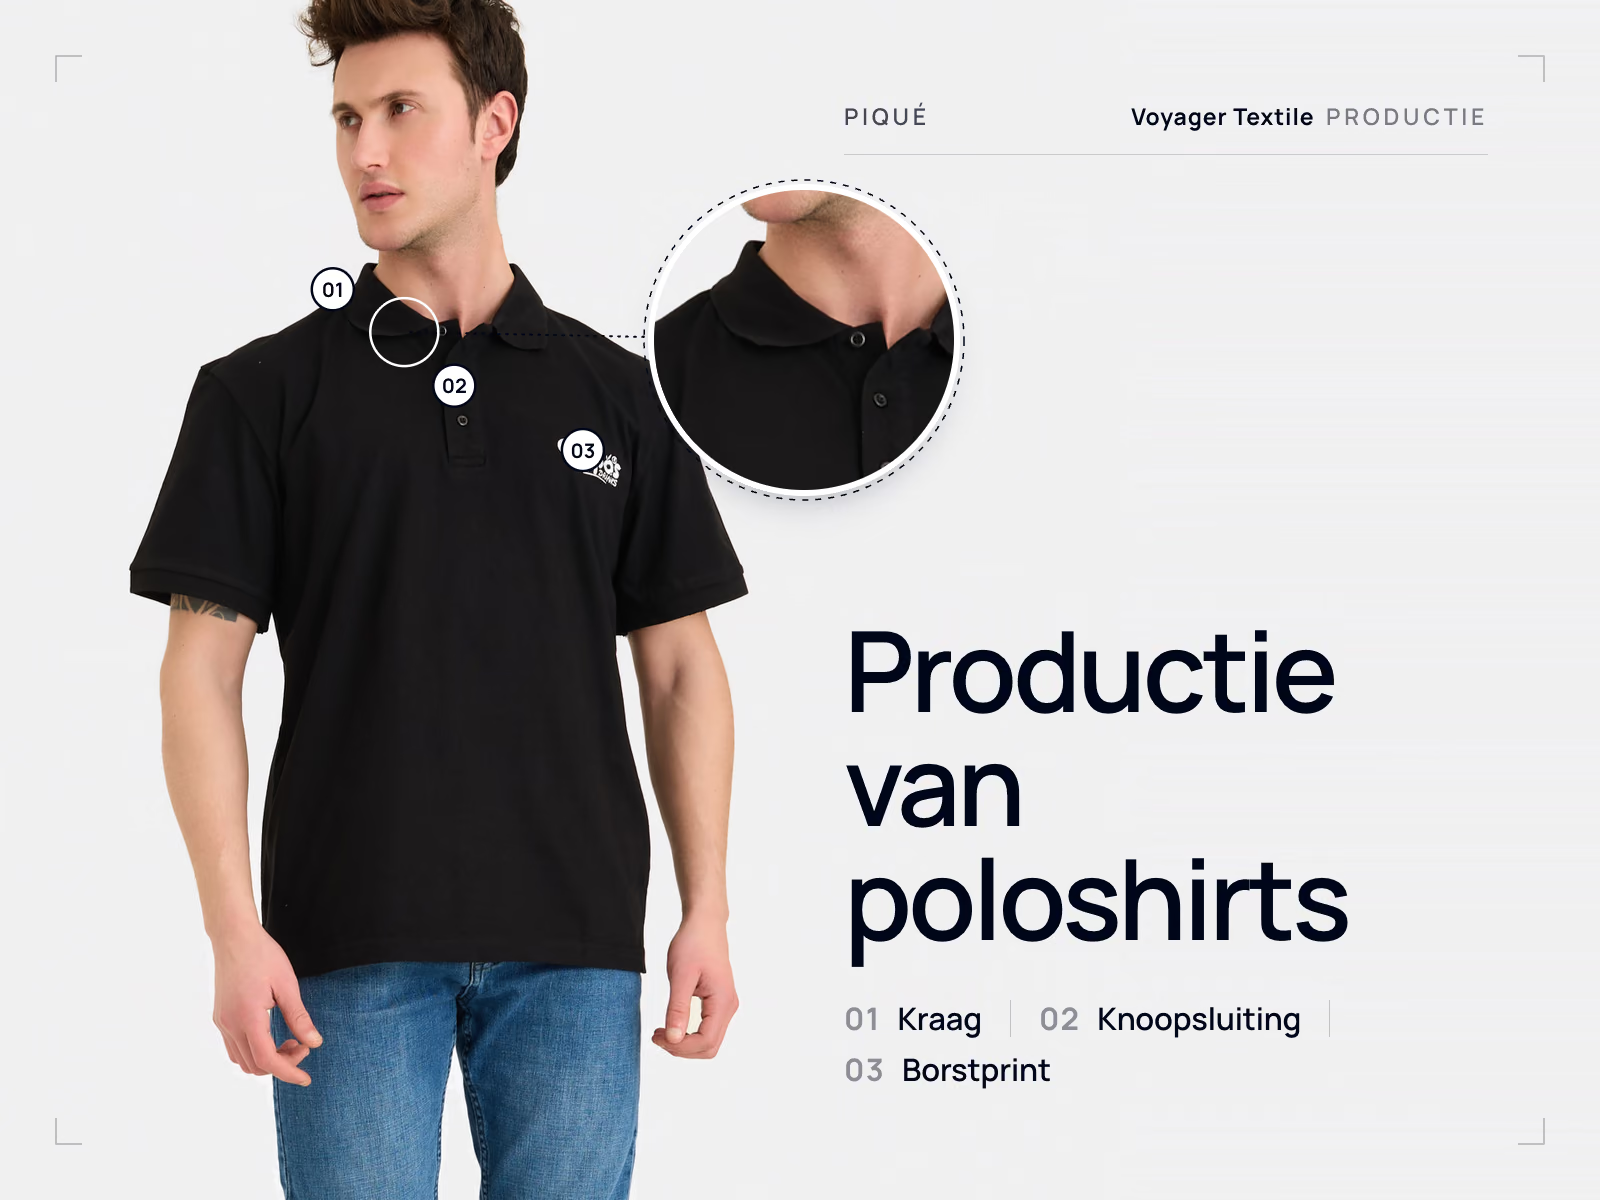
| Polo's | Kraag en manchet worden apart gebreid en moeten overeenkomen met het lichaam; de split (placket) is de bewerking waarbij uitlijning cruciaal is |
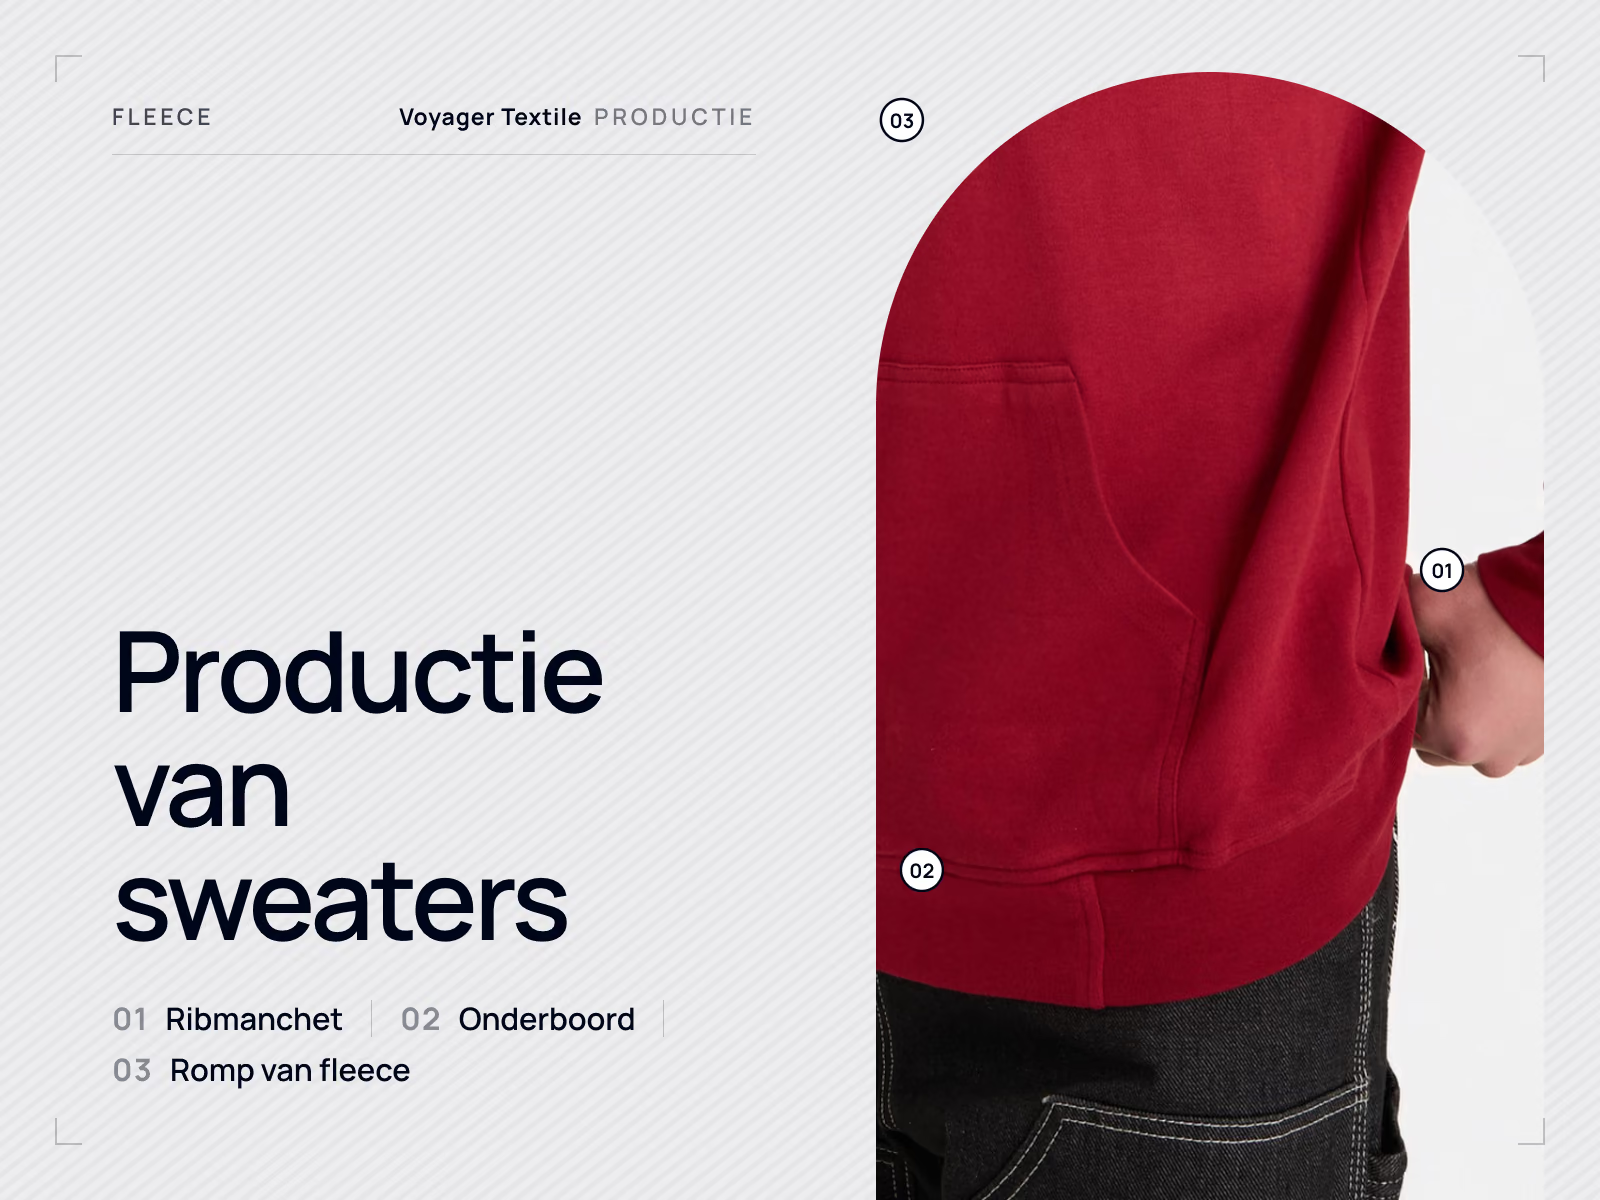
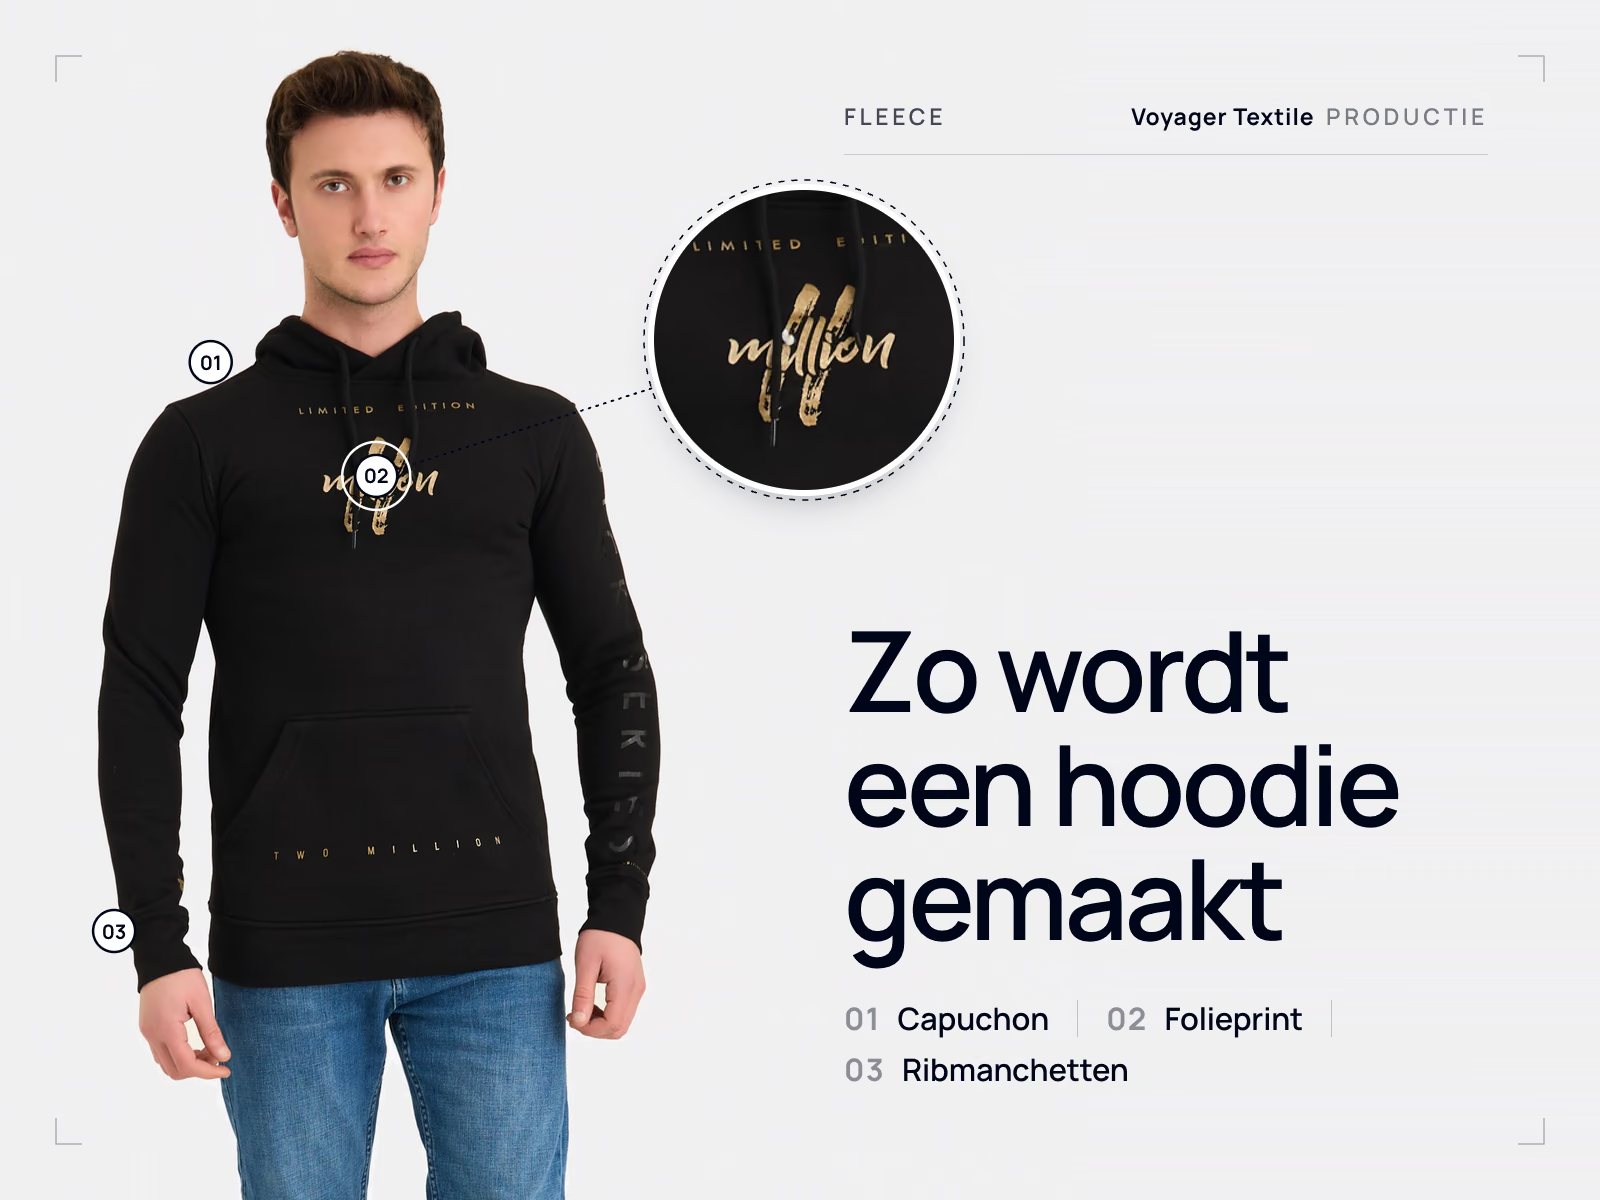
| Sweaters en hoodies | Zwaardere terry en fleece veranderen het snijden en de naaddikte; capuchons, boorden en koorden voegen controles op symmetrie en terugvering toe |
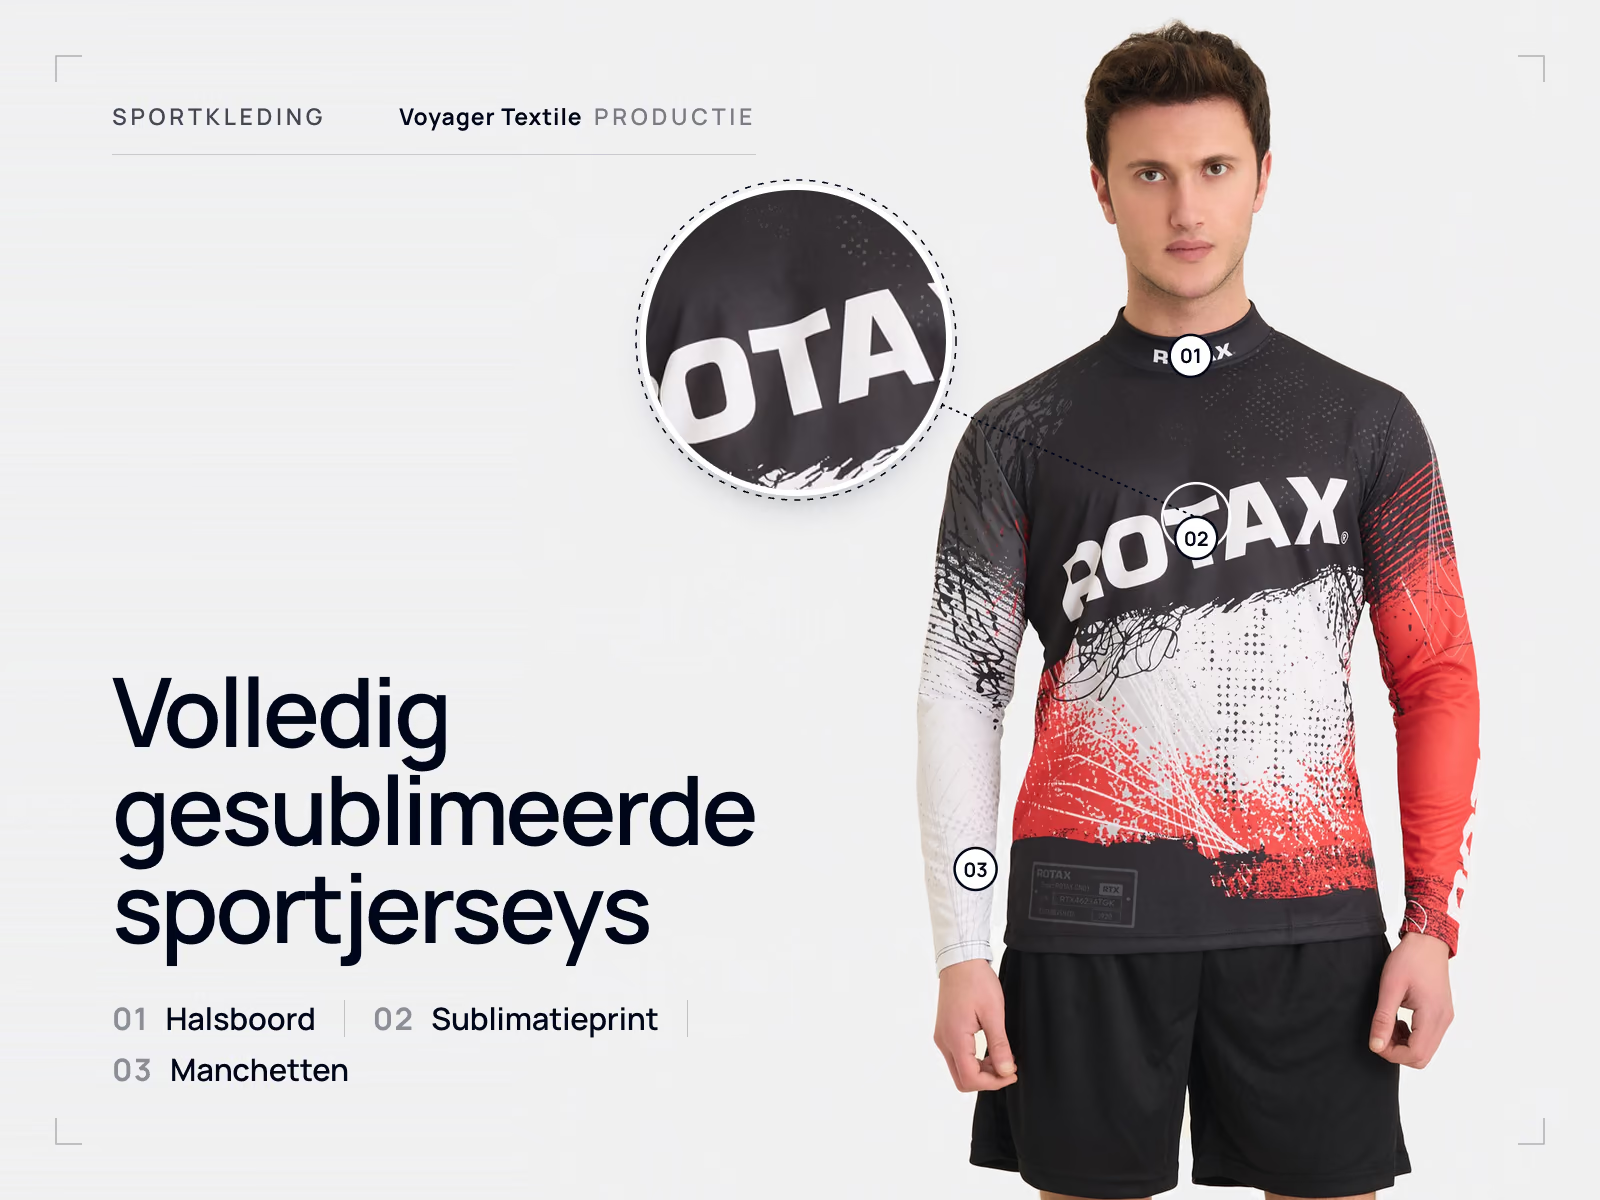
| Gesublimeerde sportkleding | De stof wordt bedrukt vóór het knippen, waardoor artwork wordt afgestemd op de patroondelen en registratie een kwaliteitsparameter wordt |
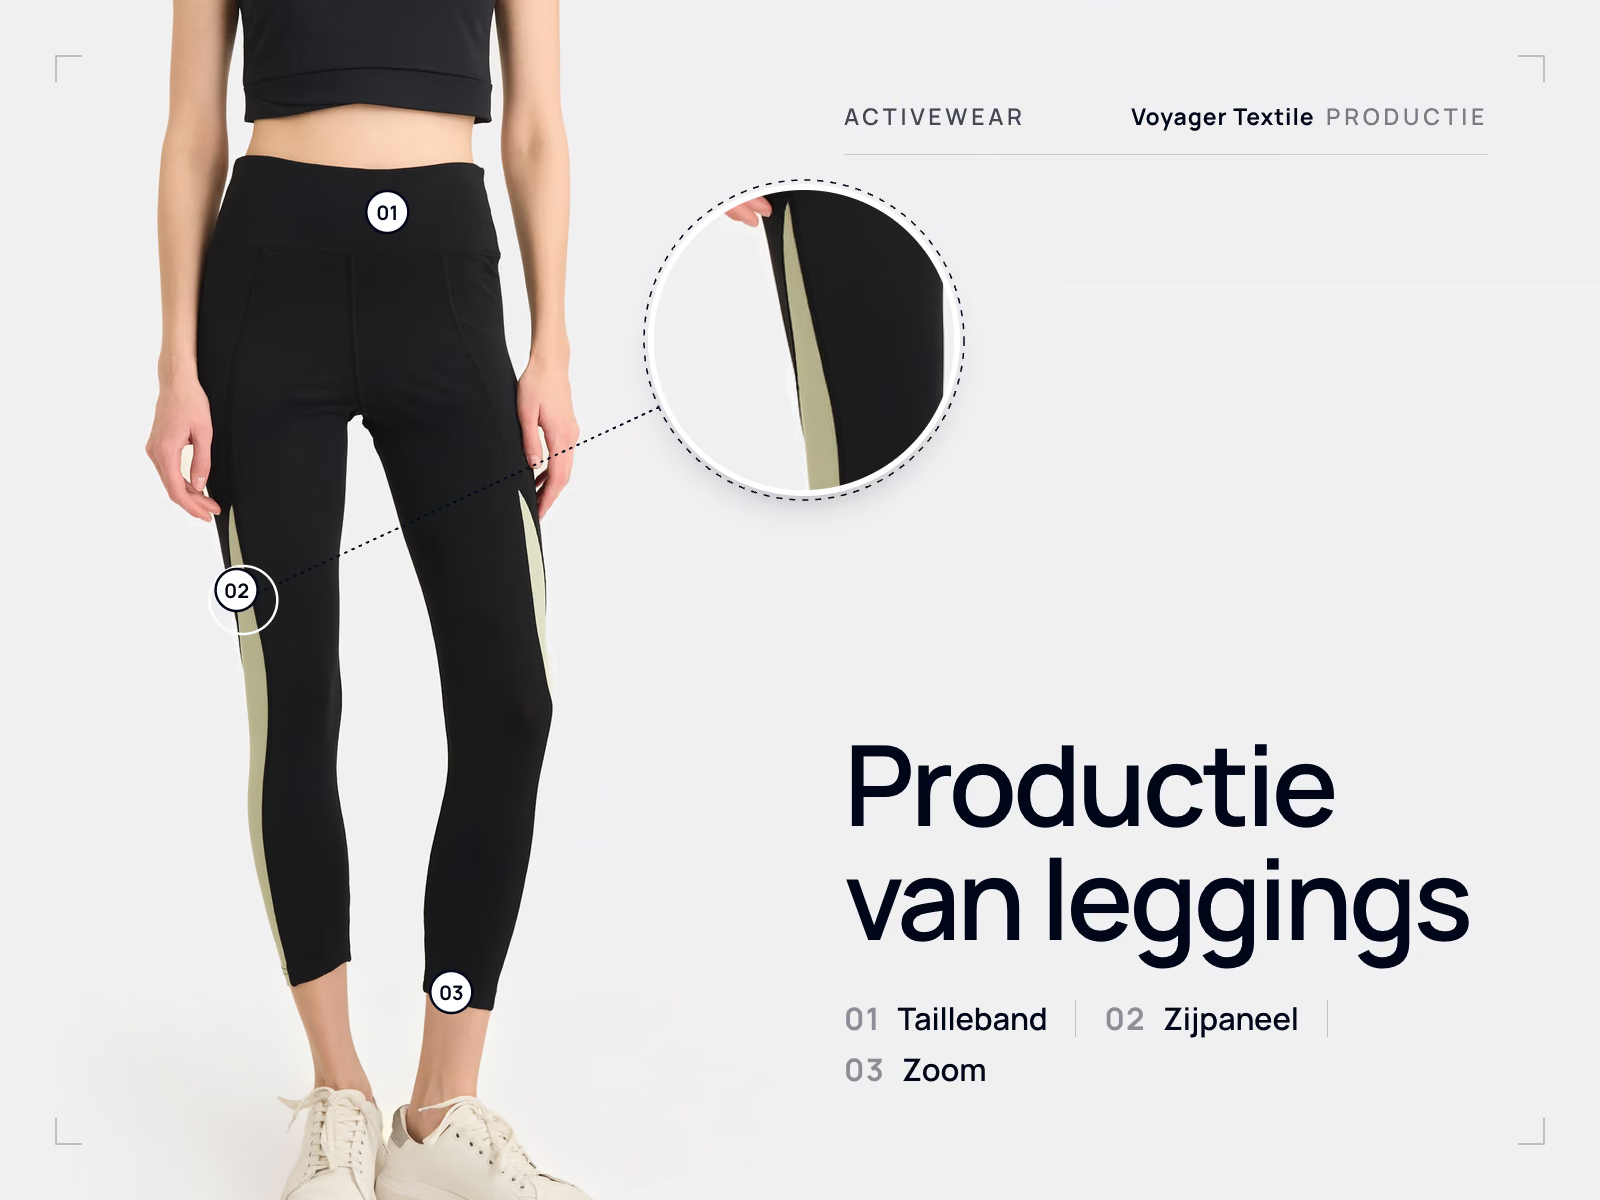
| Leggings en stretchkleding | De omgang met four-way stretch, flatlock-naden en dekking onder spanning krijgen voorrang boven persen |
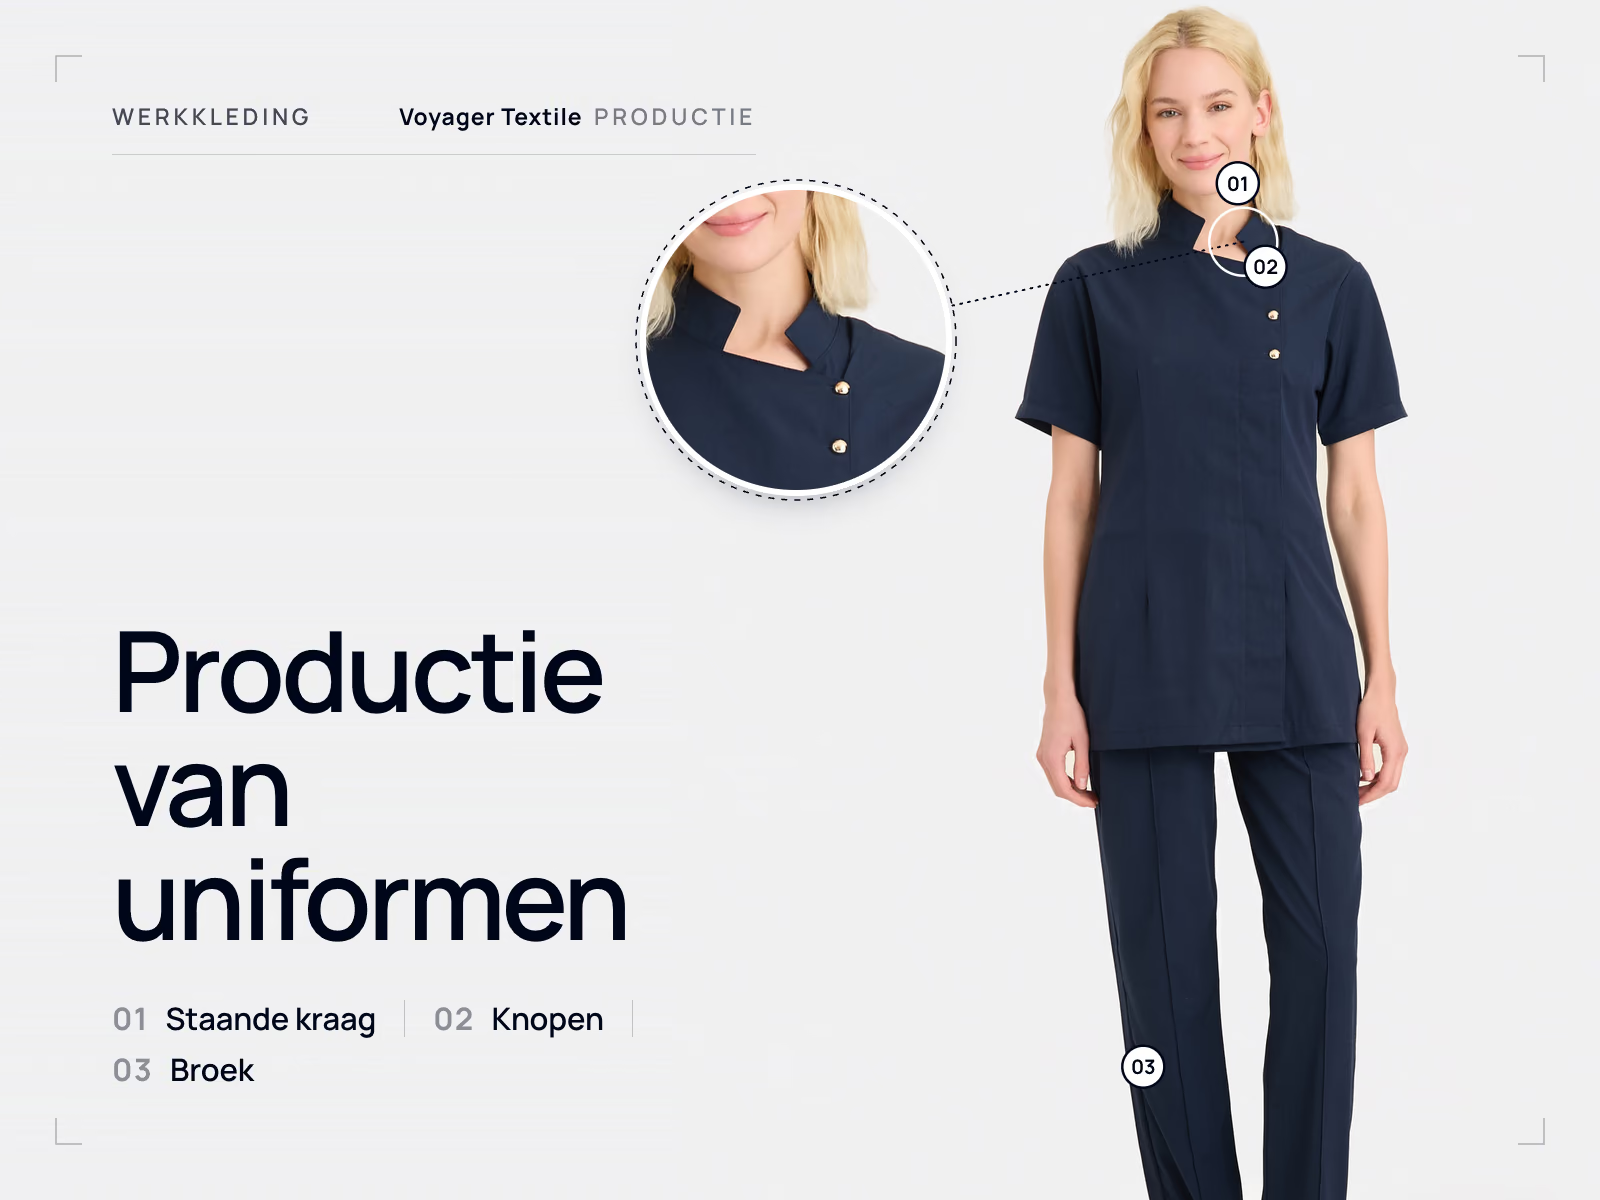
| Uniformprogramma's | Meerdere kledingtypes moeten op elkaar aansluiten en jarenlang identiek blijven, waardoor materiaalboeking en versiebeheer het proces sturen |
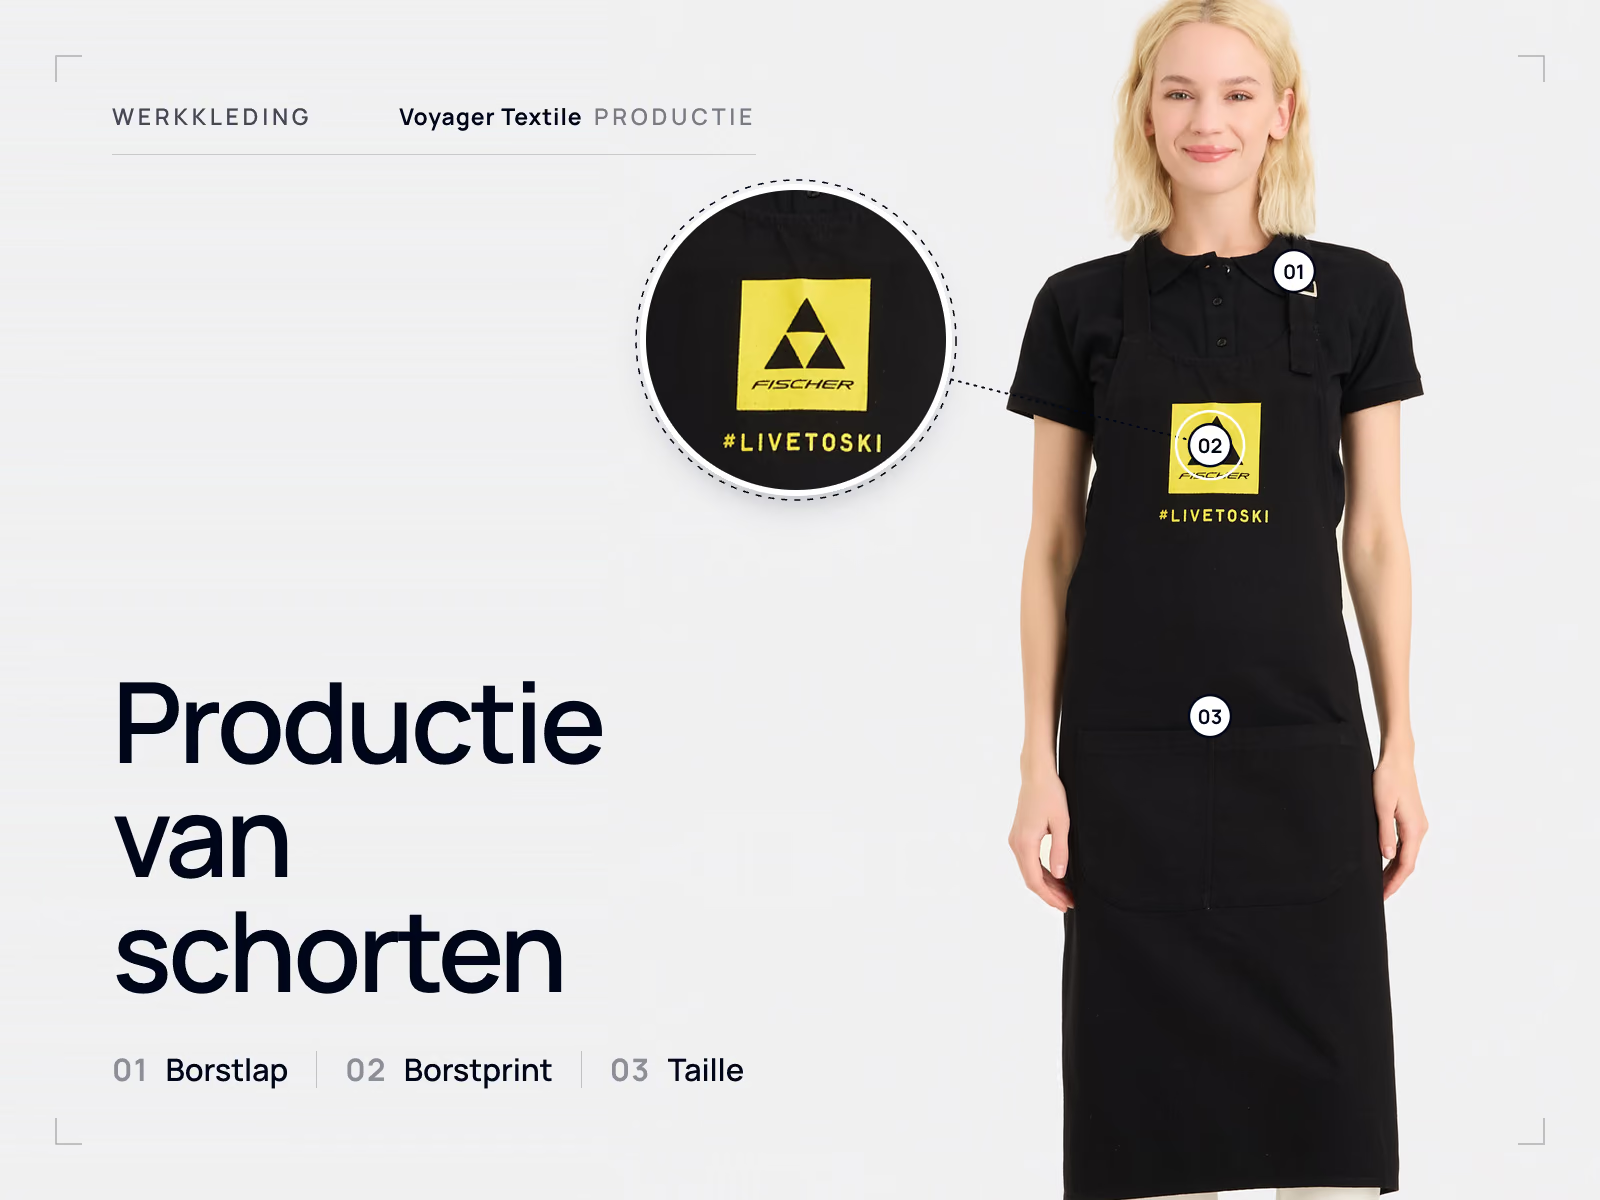
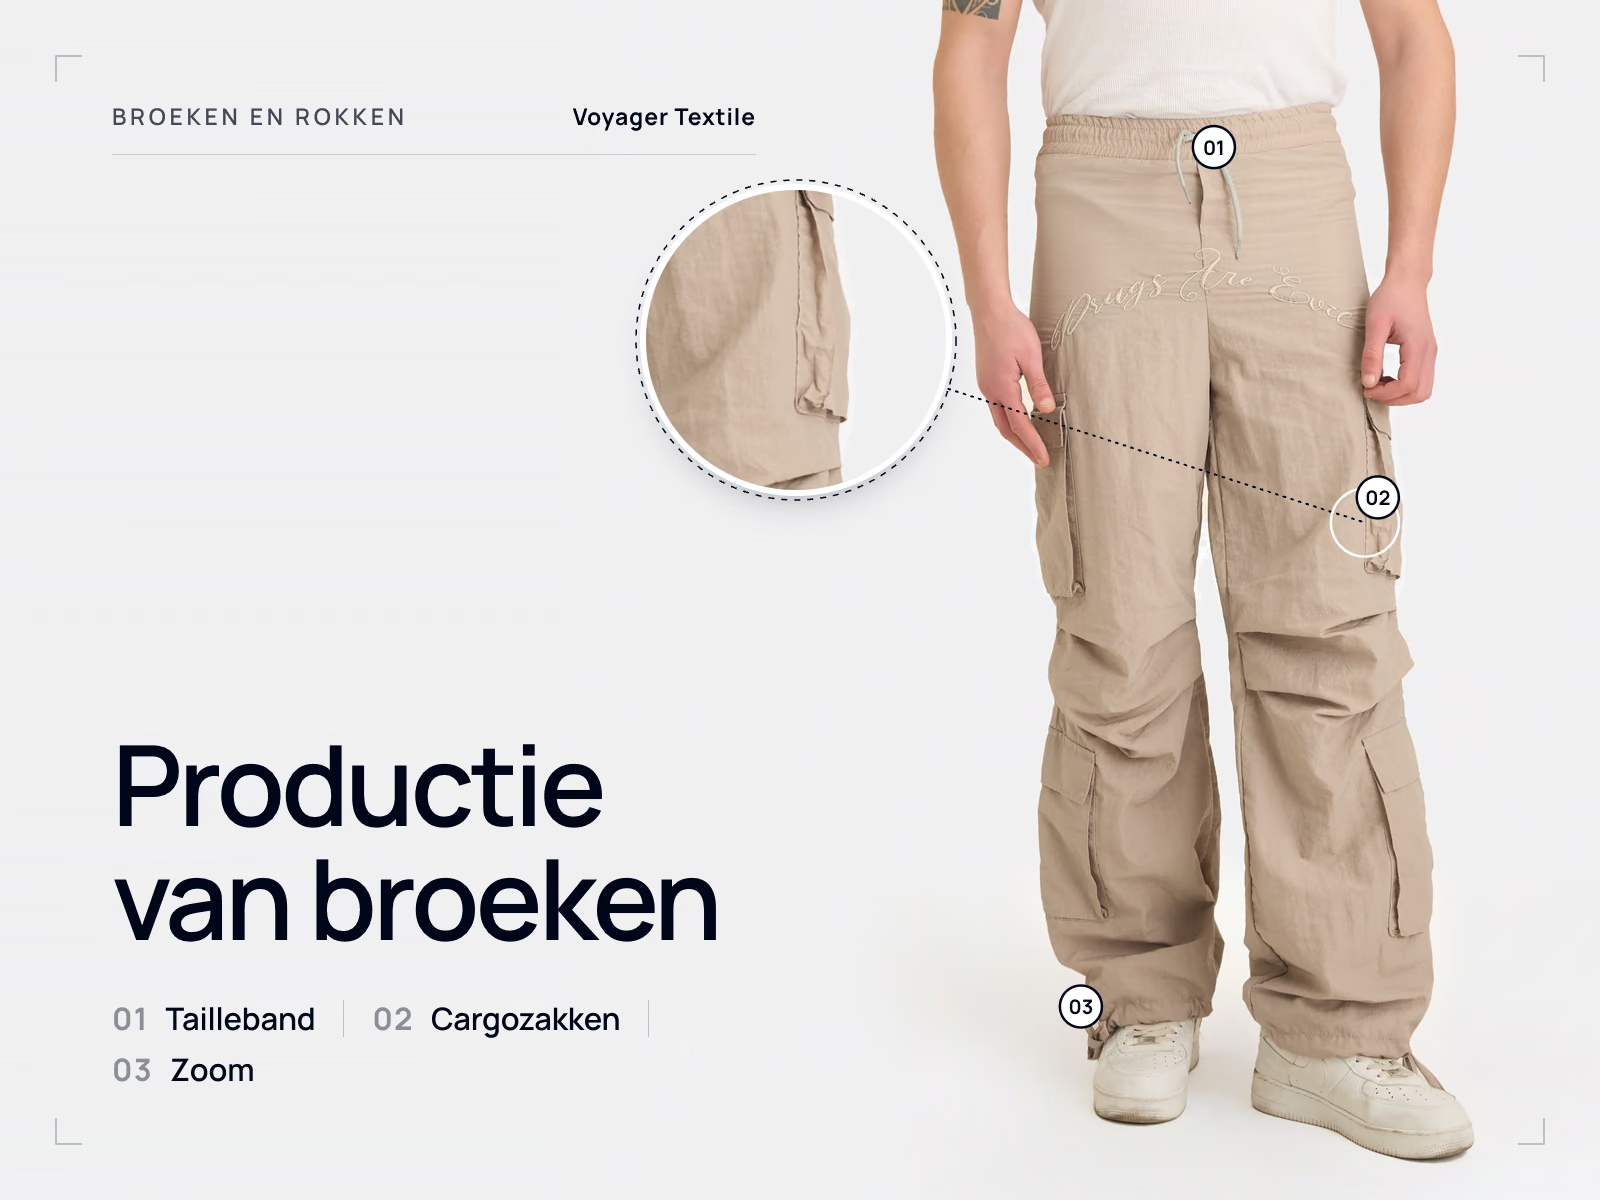
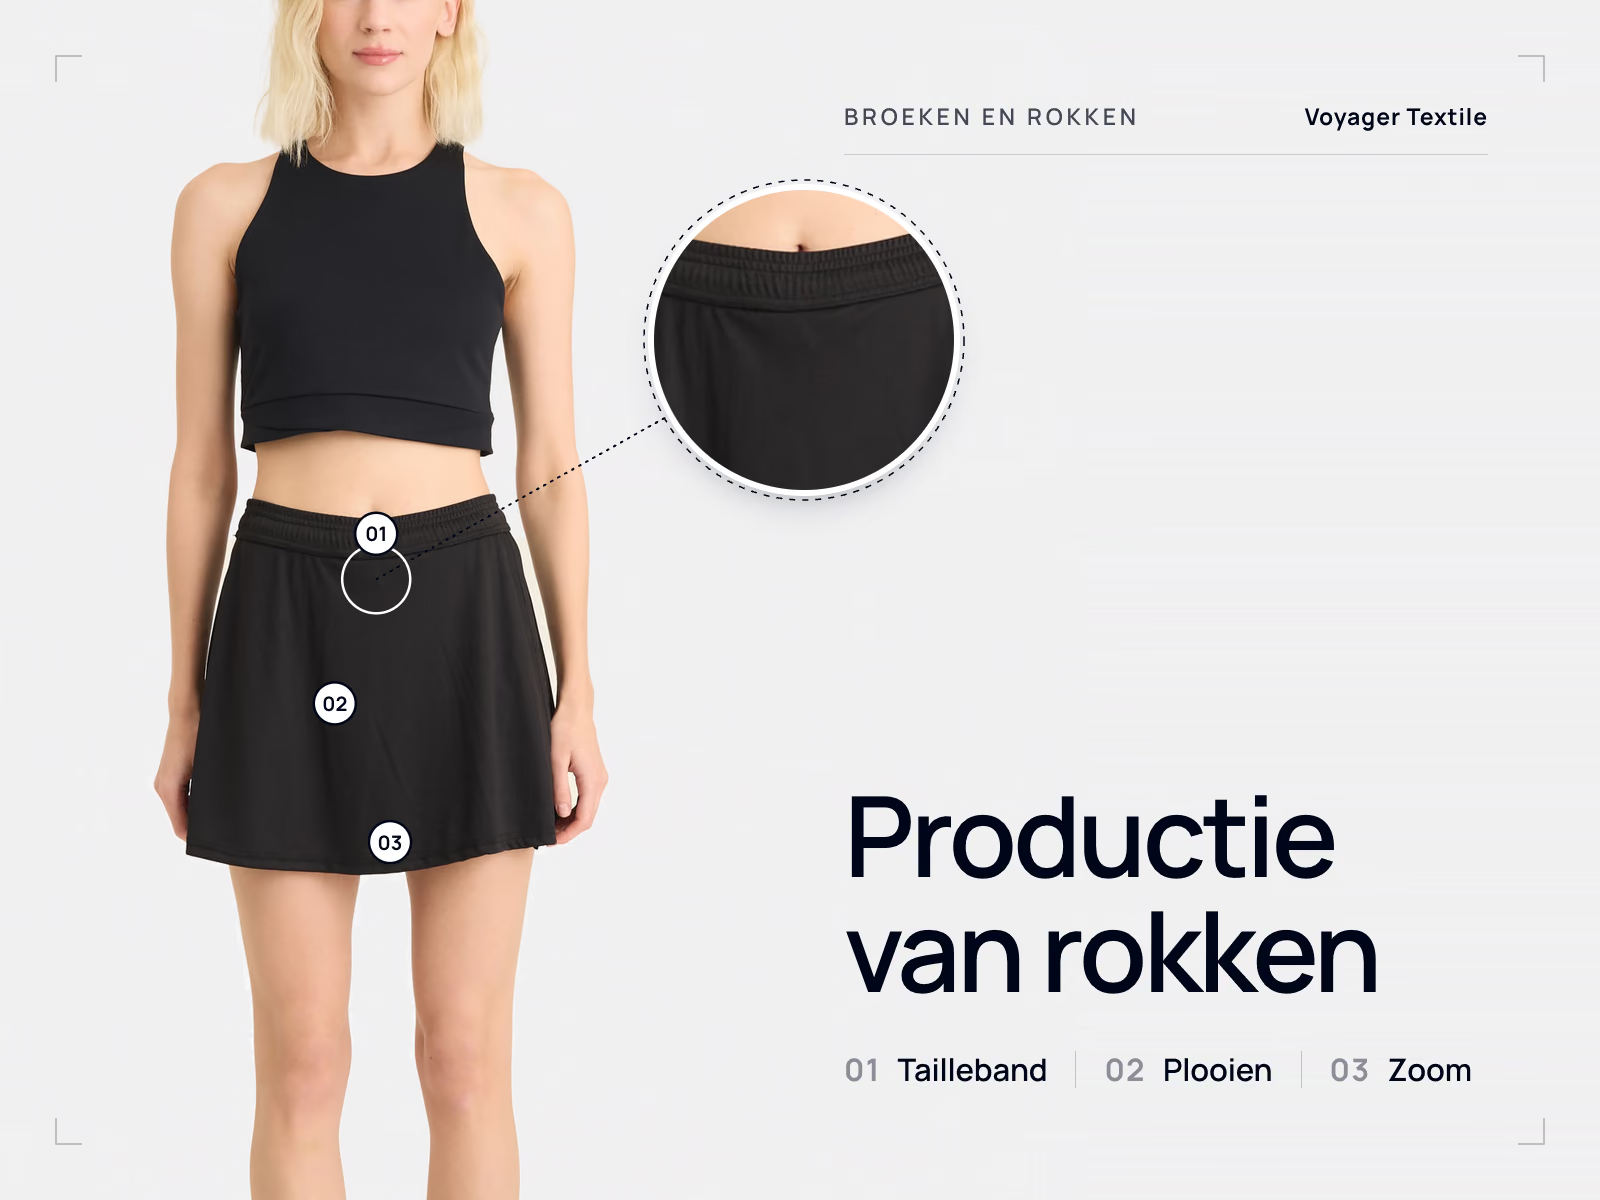
| Broeken en rokken | Band, sluiting en zakconstructie vormen de reeks; persen maakt deel uit van de constructie in plaats van een laatste stap |
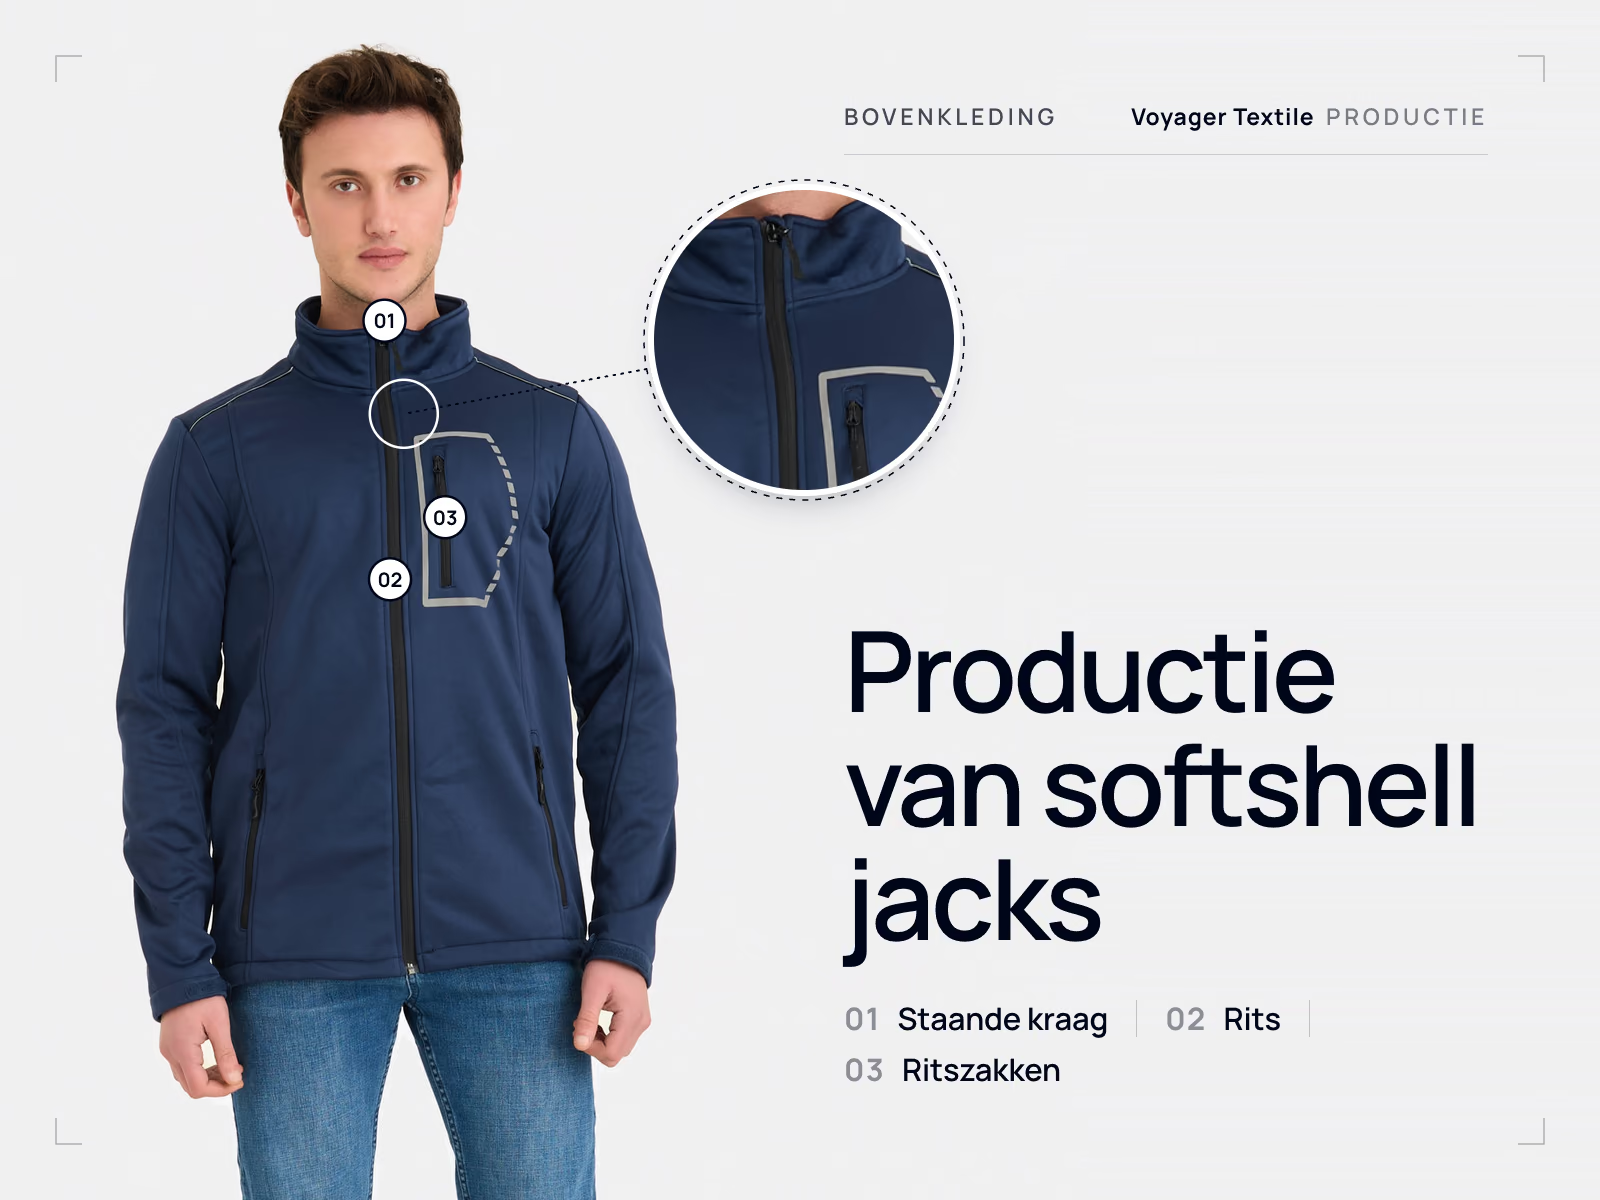
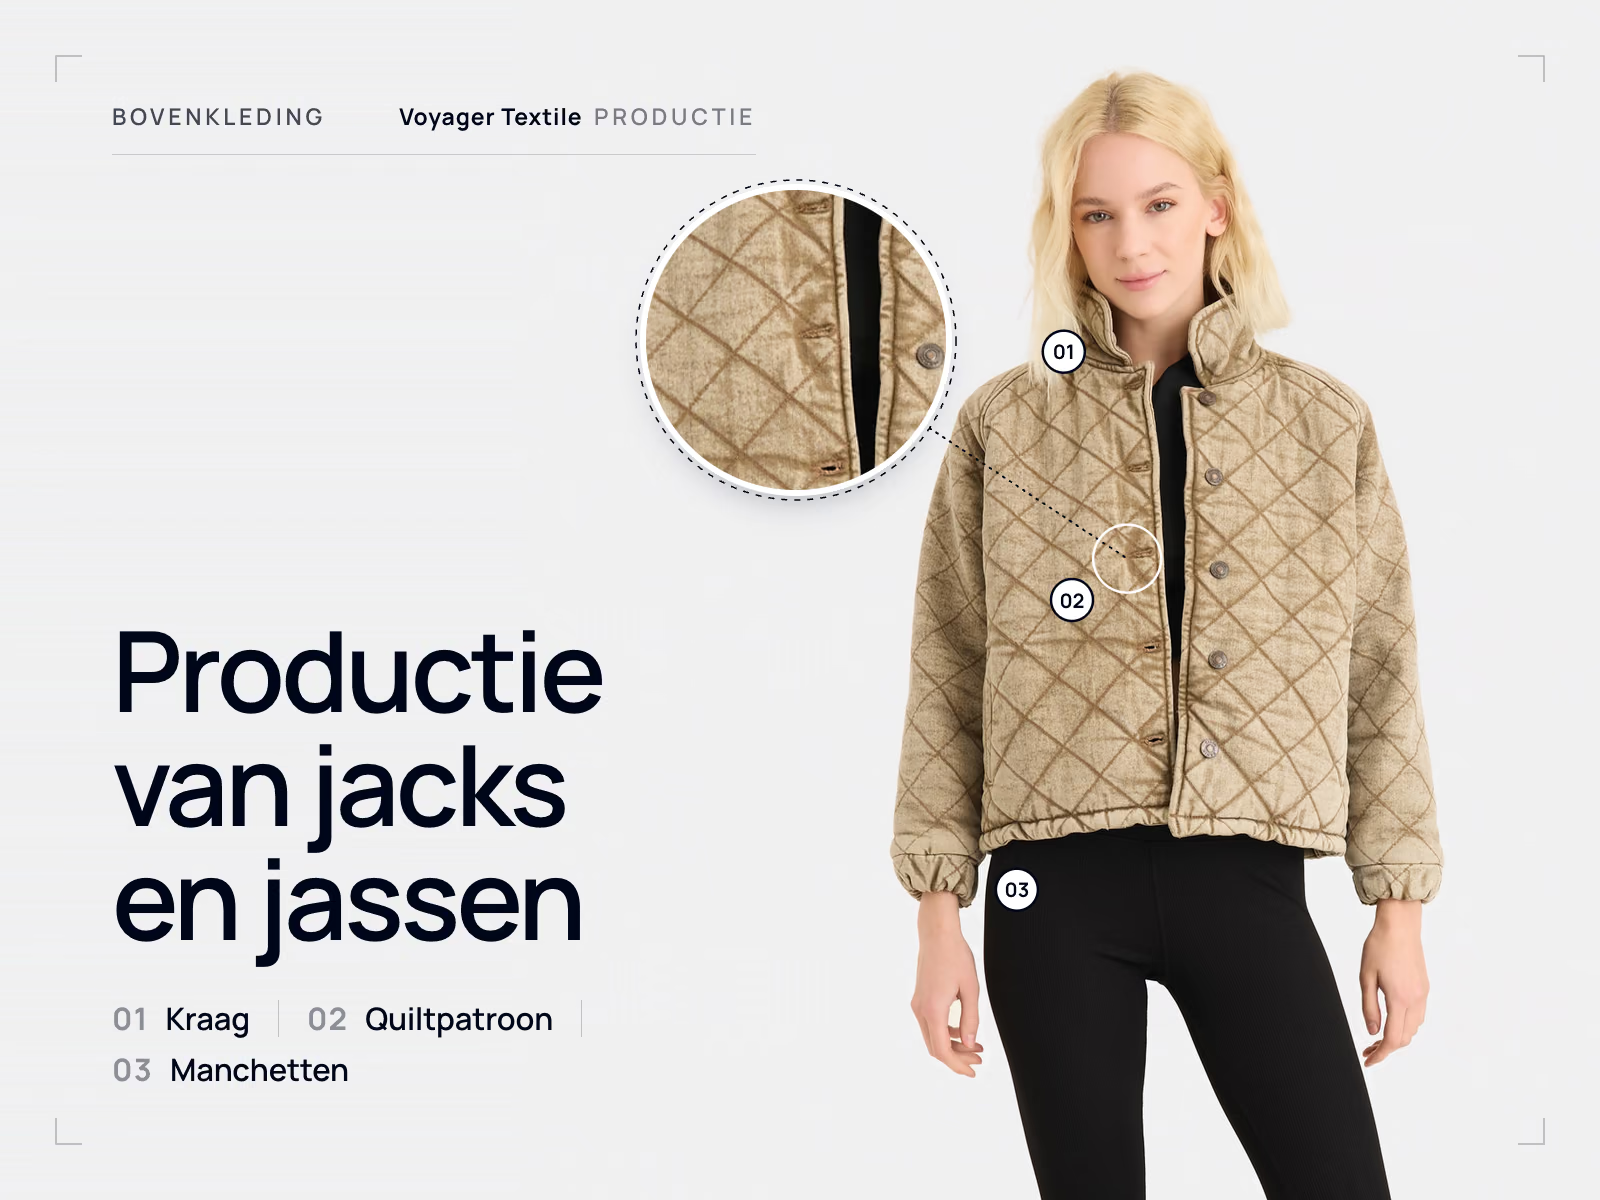
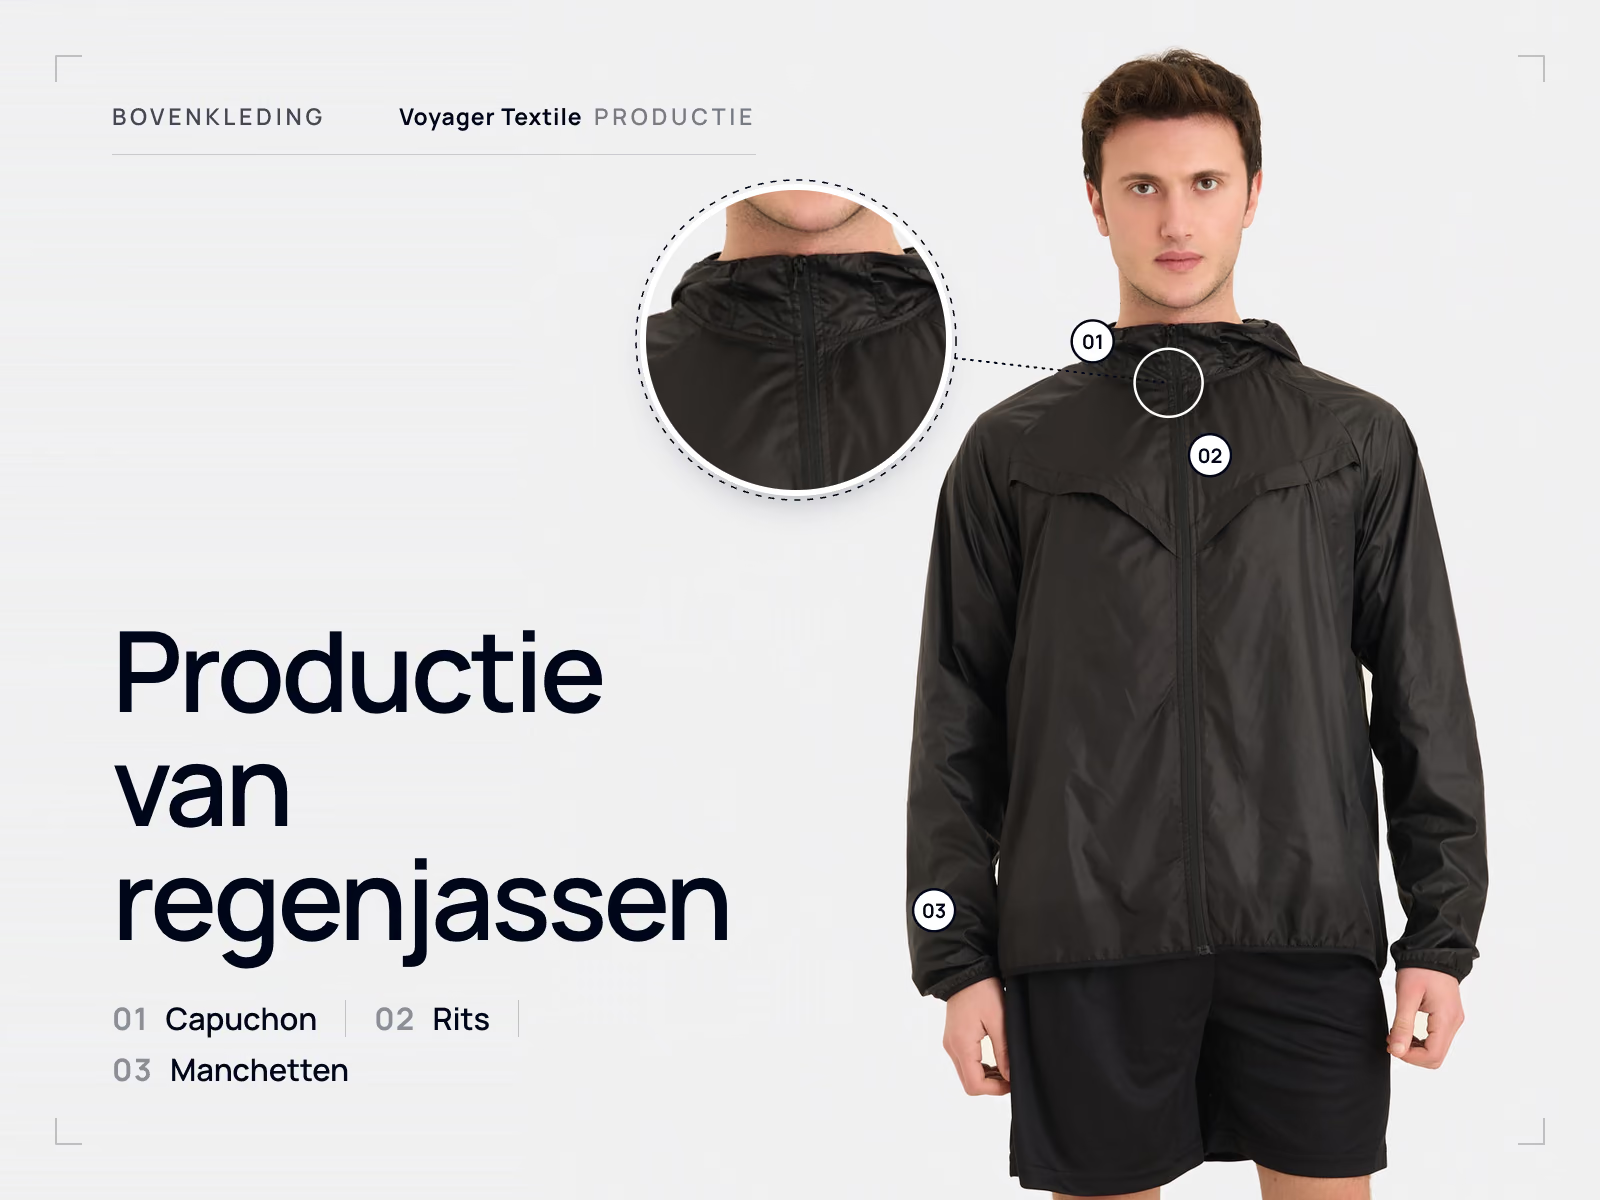
| Buitenkleding en shells | Meerdere materiaallagen, ritsen en naadbeheer; decoratiemogelijkheden worden beperkt door gelamineerde of gecoate stoffen |
Wat is de eigen werkwijze van Voyager Textile
Alles hierboven is gangbare praktijk in de kledingproductie, beschreven zodat het nuttig is bij welke fabriek u ook werkt. De eigen werkwijze van Voyager Textile past hier als volgt binnen, en dit zijn de enige bedrijfsspecifieke claims op deze pagina.
- Voyager Textile is een directe fabrikant en exporteur in Türkiye die private label- en custom kledingstukken produceert volgens klantspecificatie, waarbij ontwikkeling, snijden, stikken, decoratie, kwaliteitscontrole en exportvoorbereiding worden verzorgd door een team van circa 70 medewerkers in de eigen fabriek.
- Binnenkomende specificaties worden beoordeeld op maakbaarheid, en alles wat onduidelijk is, wordt vóór de offerte aangekaart.
- Bulkproductie start pas nadat een sample is goedgekeurd, en duurt vanaf dat moment doorgaans 4 tot 5 weken, afhankelijk van het product en het project.
- Borduurwerk, transferdruk en sublimatiedruk worden in eigen huis uitgevoerd. Zeefdruk en reliëf- of embossingeffecten worden uitgevoerd bij vaste partnerfaciliteiten, onder projectmanagement van Voyager.
- Elke order wordt tijdens het stikken inline gecontroleerd en bij de eindcontrole stuk voor stuk geïnspecteerd tegen het goedgekeurde sample.
- Het minimum is 300 stuks per kleur en per stijl, ook voor eigen Pantone-kleuren en all-over sublimatie.
- De maandelijkse capaciteit bedraagt circa 100.000 stuks.
- Goedgekeurde samples, patronen, kleurstandaarden en verpakkingsinstructies worden gearchiveerd, zodat nabestellingen het origineel exact reproduceren.
De sectie hoe wij werken zet dezelfde reeks uiteen als een projecttijdlijn, en de referentiecatalogus toont kledingstukken die al op deze manier zijn geproduceerd.