Produktionsreferens
Klädtillverkningens processer: från techpack till bulk
Kundanpassad klädtillverkning löper i fem faser: specifikation och kalkyl, materialanskaffning och färgutveckling, mönster och provplagg, bulkproduktion samt efterbehandling, packning och export. Bulkproduktionen startar normalt först när ett provplagg har godkänts, och ordningen på stegen inom bulken skiftar med plagget.
Innehåll
- Fas ett: underlag, specifikation och genomförbarhet
- Fas två: tyg, färg och tillbehör
- Fas tre: mönster, gradering och provplagg
- Fas fyra: bulkproduktion
- Fas fem: efterbehandling, kvalitetskontroll och packning
- Var sekvensen ändras beroende på plagg
- Voyager Textiles eget arbetsflöde
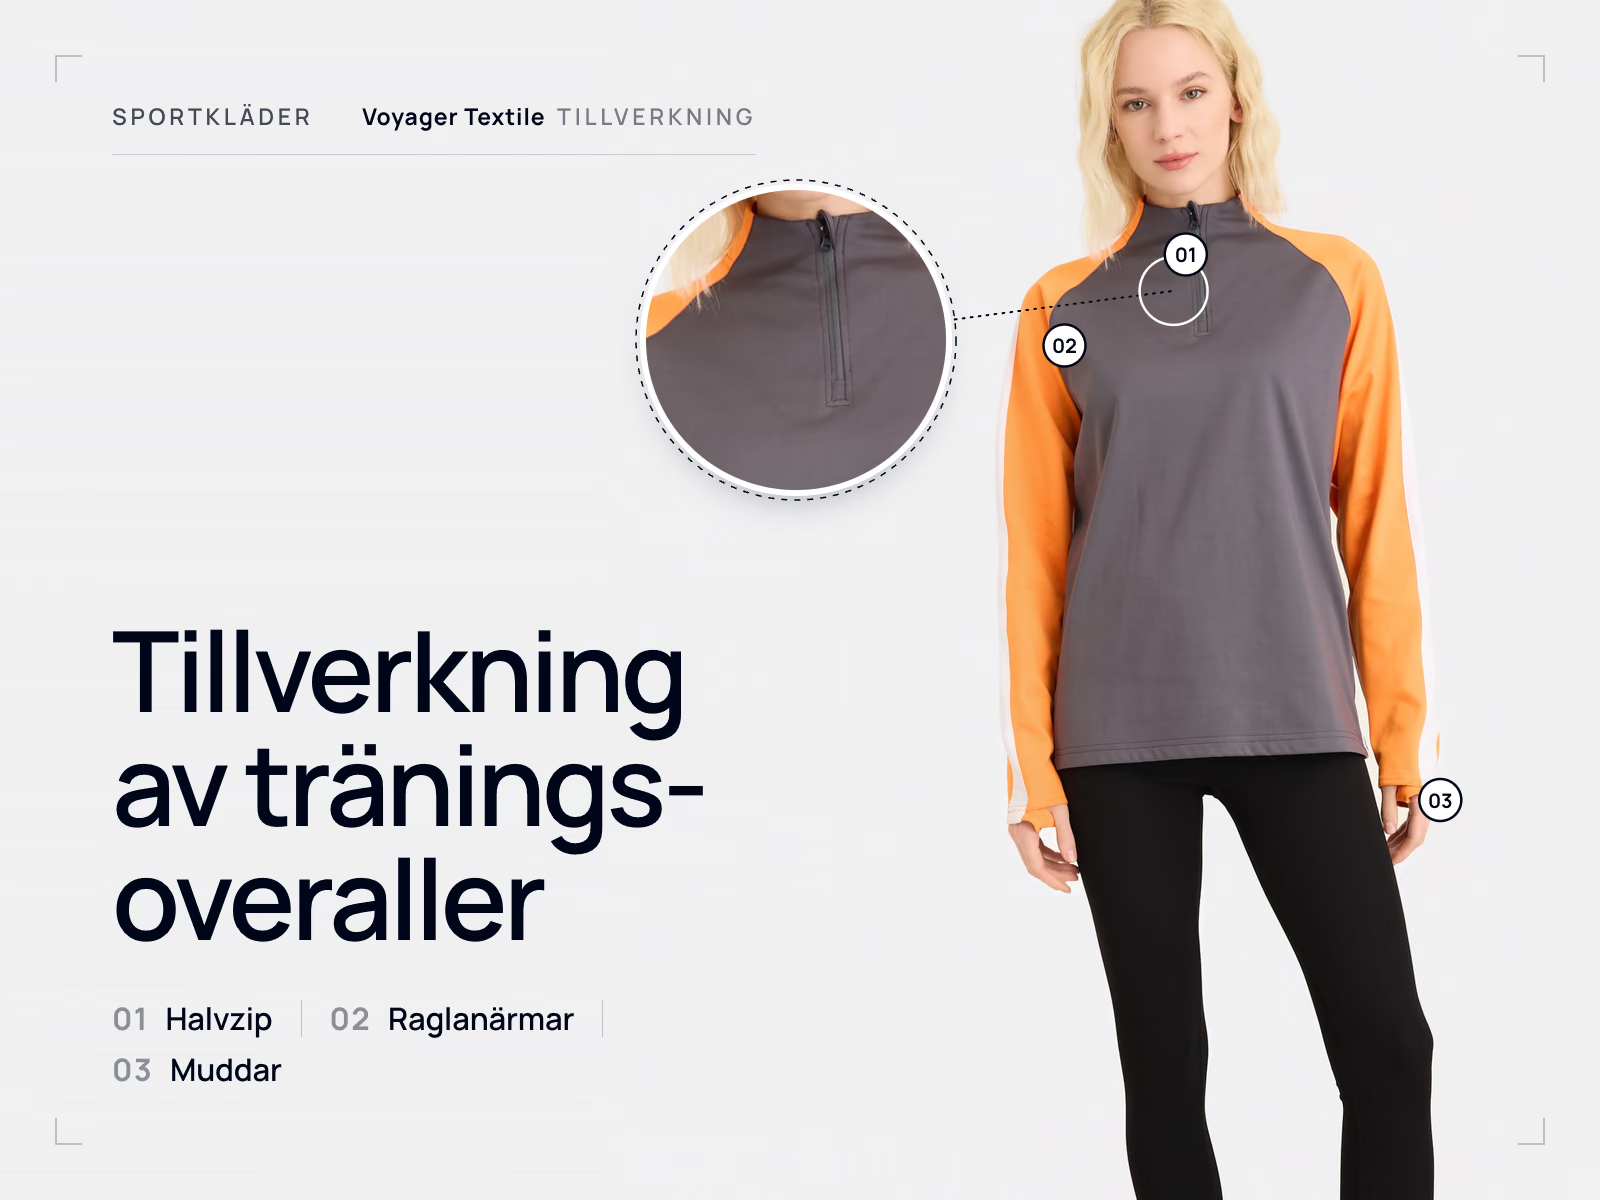
- Processguider per plagg
- Vanliga frågor
För en inköpare är plaggproduktion oftast ett leveransdatum. Inne i fabriken är den en kedja av beslut, och de flesta av dem som avgör den färdiga produkten fattas innan något har skurits till. Den här sidan beskriver hela sekvensen och visar sedan var den ändras beroende på vad som tillverkas, med en egen sida för varje plaggtyp.
Produktionssekvensen i fem faser
Fas ett: underlag, specifikation och genomförbarhet
Ett projekt börjar med en offertförfrågan. Fabriken behöver veta produkt, kvantitet, tyg eller åtminstone tänkt användning, färger, storleksintervall, dekoration och destination. Ett techpack gör detta exakt, men ett referensplagg och en måttlista är en fullt användbar startpunkt.
Granskningen som följer är en tillverkbarhetskontroll snarare än en administrativ genomgång. En specifikation kan vara motsägelsefull: en måttlista som inte stämmer med skissen, ett tyg som inte klarar det tänkta trycket, en tryckplacering som hamnar över en söm, en konstruktionsdetalj som inte går att sy i det angivna tyget. Att lyfta de punkterna före offerten är skillnaden mellan ett pris som håller och ett pris som revideras två gånger.
- Produkt och konstruktion, kontrollerade mot vad fabriken faktiskt kan köra.
- Mått och toleranser, kontrollerade för inbördes konsekvens och för tygets beteende.
- Tygbehov, omräknat till en kvantitet så att väveriet eller stickeriet kan kontaktas.
- Färgval, lagerfärg eller kundfärg, eftersom det avgör både kostnad och tidsplan.
- Dekoration, kontrollerad mot tyget och placeringen.
- Etiketter, packning och destination, som påverkar hanteringen av färdiga varor och dokumentationen.
Fas två: tyg, färg och tillbehör
Tyget är den post som har längst ledtid i de flesta projekt och den största enskilda kostnadsposten i de flesta trikåplagg. Det finns tre vägar. Ett tillgängligt tyg i lagerfärg är snabbast. En tillgänglig kvalitet infärgad i en kundfärg lägger till en infärgning och ett godkännande. Ett tyg som utvecklas efter specifikation, stickat eller vävt till en bestämd struktur och vikt, måste startas allra tidigast.
Kundfärg går via labdips: små bitar av det faktiska tyget färgas mot referensen och skickas för godkännande innan någon bulkinfärgning sker. Den godkända labdipen, inte pappersreferensen, blir produktionsstandarden. Voyager Textile producerar kundspecifika Pantone-färger från 300 plagg, och mekaniken beskrivs i guiden om färgmatchning.
Tillbehör beställs parallellt och är en vanlig orsak till sen leverans, eftersom ett färdigt plagg inte kan packas utan sina etiketter. Vävda och tryckta etiketter, hängetiketter, dragsnören, dragkedjor, ribb och förpackningar har alla egna minimikvantiteter och ledtider, vilket behandlas i guiden om etiketter och förpackning.
Fas tre: mönster, gradering och provplagg
Mönstret är fabrikens verktyg för att nå dina mått. Det tar hänsyn till sömsmåner, till hur det specifika tyget beter sig och till krympning, vilket är skälet till att ett mönster som utvecklats för trikå inte kan återanvändas för en vävd version av samma modell. Graderingen utvidgar sedan basstorleken över hela intervallet, och det är inte proportionell skalning: halsvidd, ärmlängd och kroppsvidd förändras i olika takt.
I provstadiet blir specifikationen ett föremål som går att mäta. Olika projekt behöver olika steg, och ingen fabrik bör hävda ett fast antal. En enkel återbeställning kan behöva ett prov; ett nytt figurnära plagg över ett brett storleksintervall kan behöva ett utvecklingsprov, ett passformsprov, ett storleksset och ett PP-prov.
| Stadium | Frågan det besvarar |
|---|---|
| Utvecklingsprov eller proto | Går den här konstruktionen att bygga som den är ritad? |
| Passformsprov (fit sample) | Mäter och sitter det korrekt? |
| Storleksset (size set) | Håller passformen över hela storleksintervallet? |
| PP-prov (pre-production sample) | Är allt korrekt i de faktiska bulkmaterialen? |
| Produktionsprov (top of production) | Stämmer linjens första plagg med det som godkändes? |
Hela sekvensen och vad som ska kontrolleras i varje steg finns i guiden om provplagg. Den kommersiella poängen är enkel: det godkända provplagget, inte techpacket, blir den standard som bulken kontrolleras mot.
Fas fyra: bulkproduktion
Bulken börjar när materialen finns i fabriken och provplagget är godkänt. Stegen nedan är den gemensamma stommen. Deras ordning skiftar med plagget, och avsnittet längre ned förklarar var.
Tygkontroll och relaxering
Inkommande tyg kontrolleras med avseende på nyansjämnhet mellan rullar, bredd, vikt och synliga fel. Trikå relaxeras sedan: rullarna öppnas och tyget får vila och återhämta sig från spänningen efter stickning, infärgning och beredning innan det skärs till. Skär man till spänt tyg får man paneler som krymper tillbaka efteråt, vilket visar sig som plagg som mäter rätt vid tillskärningsbordet och fel vid slutkontrollen.
Läggning och tillskärning
Tyget läggs upp i lager efter läggbilden (markern), den plan som placerar varje mönsterdel för varje storlek i lägget. Läggbildens effektivitet avgör hur mycket tyg varje plagg förbrukar, vilket är skälet till att en oversized eller långsträckt modell kostar mer innan något annat har ändrats, och den är den viktigaste variabeln bakom tygåtgången per plagg. Tillskärningen följer läggbilden, och de tillskurna delarna buntas per storlek och färg så att paneler från ett och samma lägg hålls ihop genom hela linjen.
Var dekorationen kommer in
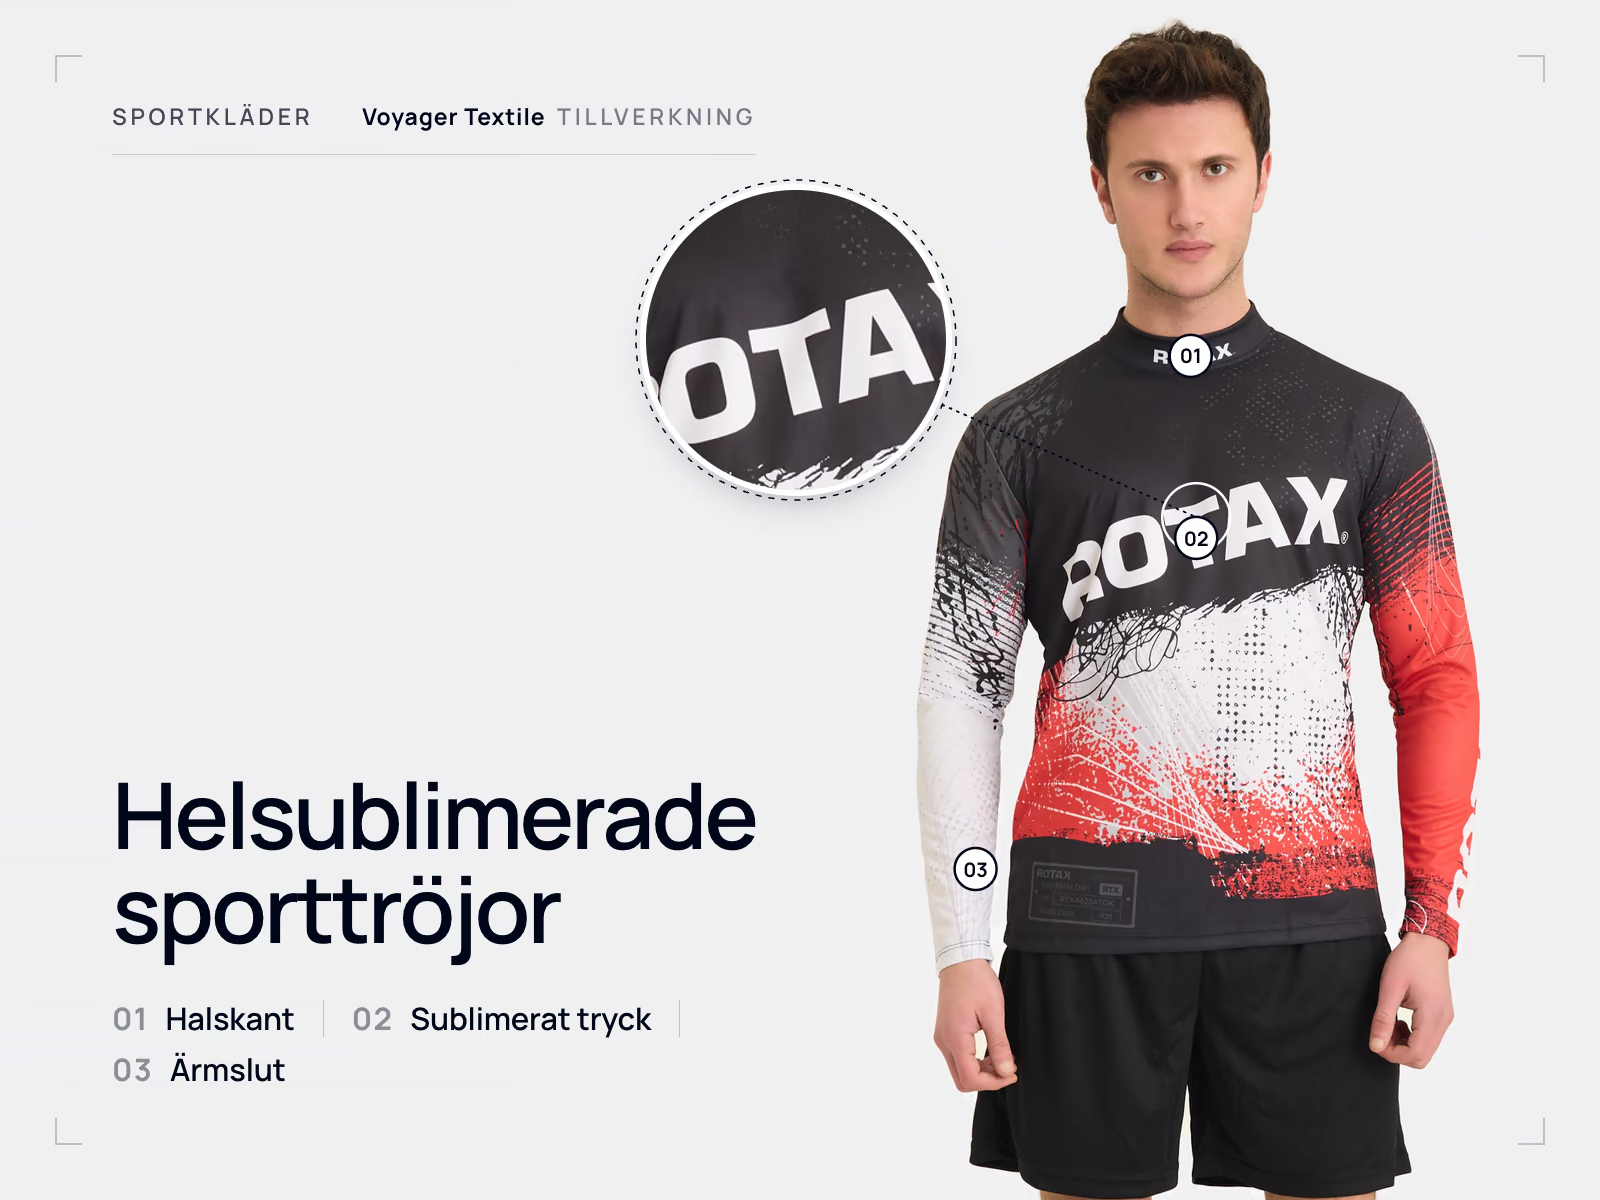
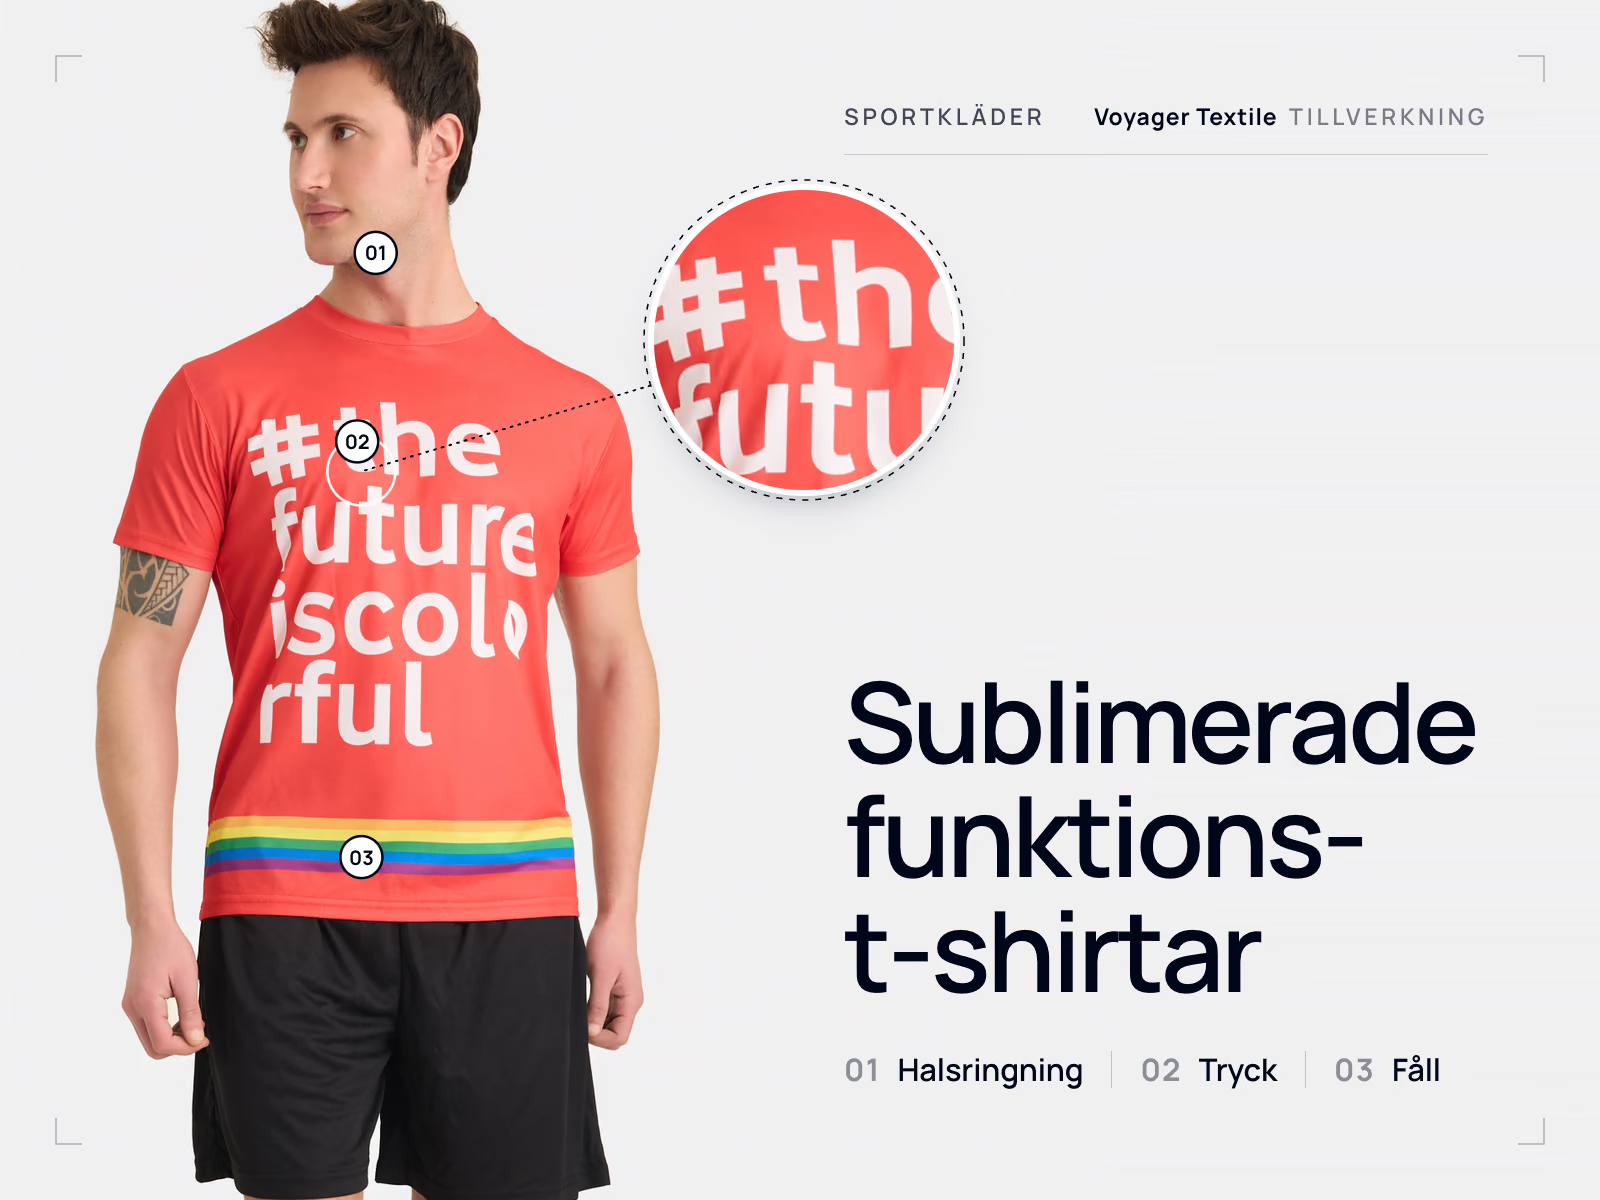
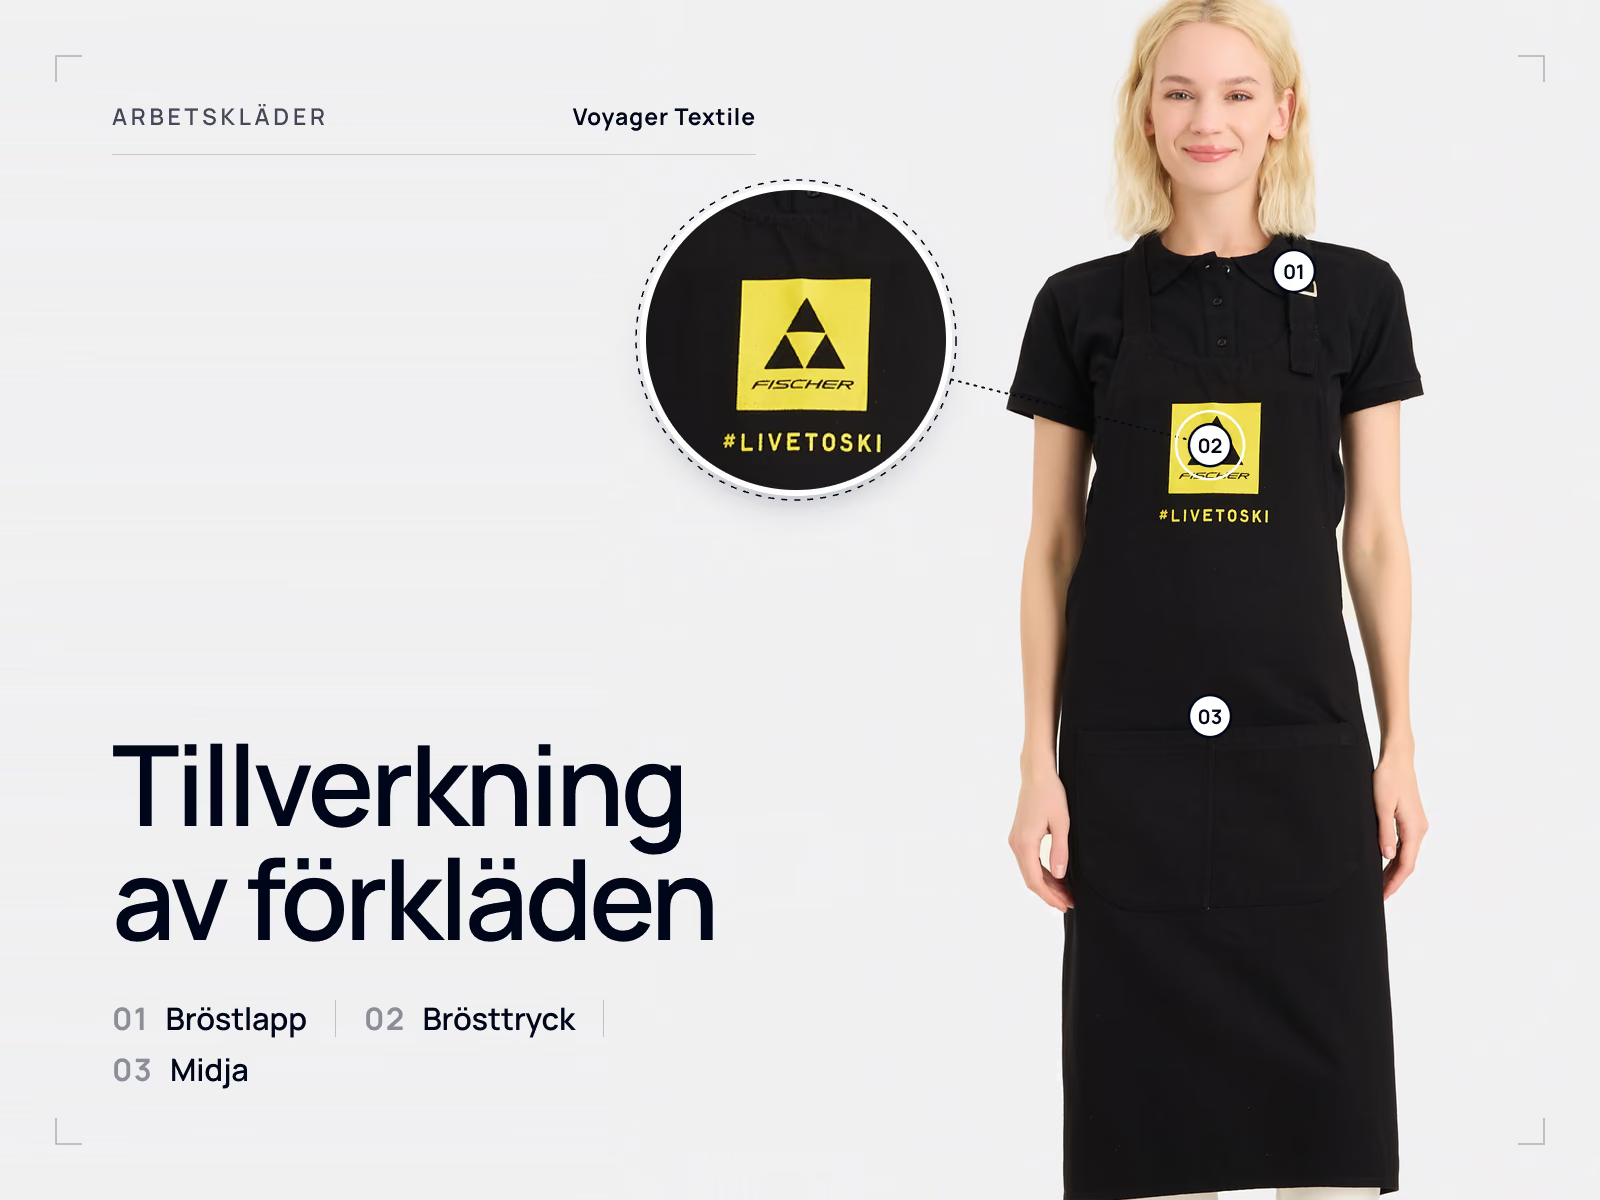
Det här är det steg som inköpare ofta antar är fast, och det är det inte. Screentryck och transfertryck görs ofta på tillskurna paneler före montering, eftersom en plan panel pressas bättre än ett färdigt plagg och trycket kan gå ända ut till sömmen. Brodyr på en kroppspanel arbetas också oftast innan panelen sys ihop. Dekoration på ett färdigt plagg är normalt för mindre placeringar och för plagg där ytan är åtkomlig. Heltäckande sublimering är annorlunda igen: själva tyget trycks innan delarna skärs till. Jämförelsen av dekorationsmetoder behandlar metodval, och varje processida anger var dekorationen ligger i det plaggets sekvens.
Sömnad och kontroll under produktion
Monteringen löper som en balanserad följd av operationer, var och en på den maskin som passar: overlock för trikåsömmar, täcksöm för fållar och halsavslut, raksöm för vävda tyger, träns vid belastningspunkter. Kontroller under produktion sker medan ett plagg fortfarande kan rättas till billigt, vilket är hela anledningen till att de finns. Ett mått som glider vid den andra operationen är en femminutersåtgärd; samma avvikelse upptäckt efter slutpressningen är en omarbetningsorder.
Fas fem: efterbehandling, kvalitetskontroll och packning
Efterbehandlingen omfattar trådrensning, rengöring och pressning eller ångning där tyget och produkten motiverar det. Alla plagg pressas inte på samma sätt: en strukturerad vävd jacka behöver pressning som en del av konstruktionen, medan en t-shirt i jersey oftast ångas lätt så att tyget inte töjs eller får glansiga ytor.
Slutkontrollen granskar det färdiga plagget mot det godkända provplagget och specifikationen: mått mot toleranslistan, utseende, dekorationens position och kvalitet, märkning, tillbehör och utförande. Hos Voyager Textile kontrolleras varje order löpande under sömnaden och plagg för plagg vid slutkontrollen. Vad inköpare bör definiera före produktion, inklusive kontrollnivå och felklassificering, behandlas i guiden om kvalitetskontroll.
Packningen är en specifikation, inte något som bestäms i efterhand. Vikmetod, individuella polybags, storleks- och streckkodsmärkning, innerkartonger, storleksrena eller blandade kartonger och kartongmärkning måste alla vara överenskomna innan linjen når dit, eftersom det är långsamt och dyrt att packa om en färdig order.
Exportförberedelsen avslutar sekvensen: handelsfaktura, packlista, transportdokumentation och, för sändningar mellan Türkiye och EU, varucertifikatet A.TR som låter industrivaror cirkulera utan tull. Fraktguiden behandlar Incoterms och vem som ansvarar för vad.
Var sekvensen ändras beroende på plagg
Plaggtillverkning är inte ett enda universellt flöde. Faserna ovan håller, men det som sker inuti dem skiljer sig så mycket att samma fabrik kör en t-shirt i jersey och en fodrad jacka som genuint olika processer.
| Plagg | Vad som ändras i processen |
|---|---|
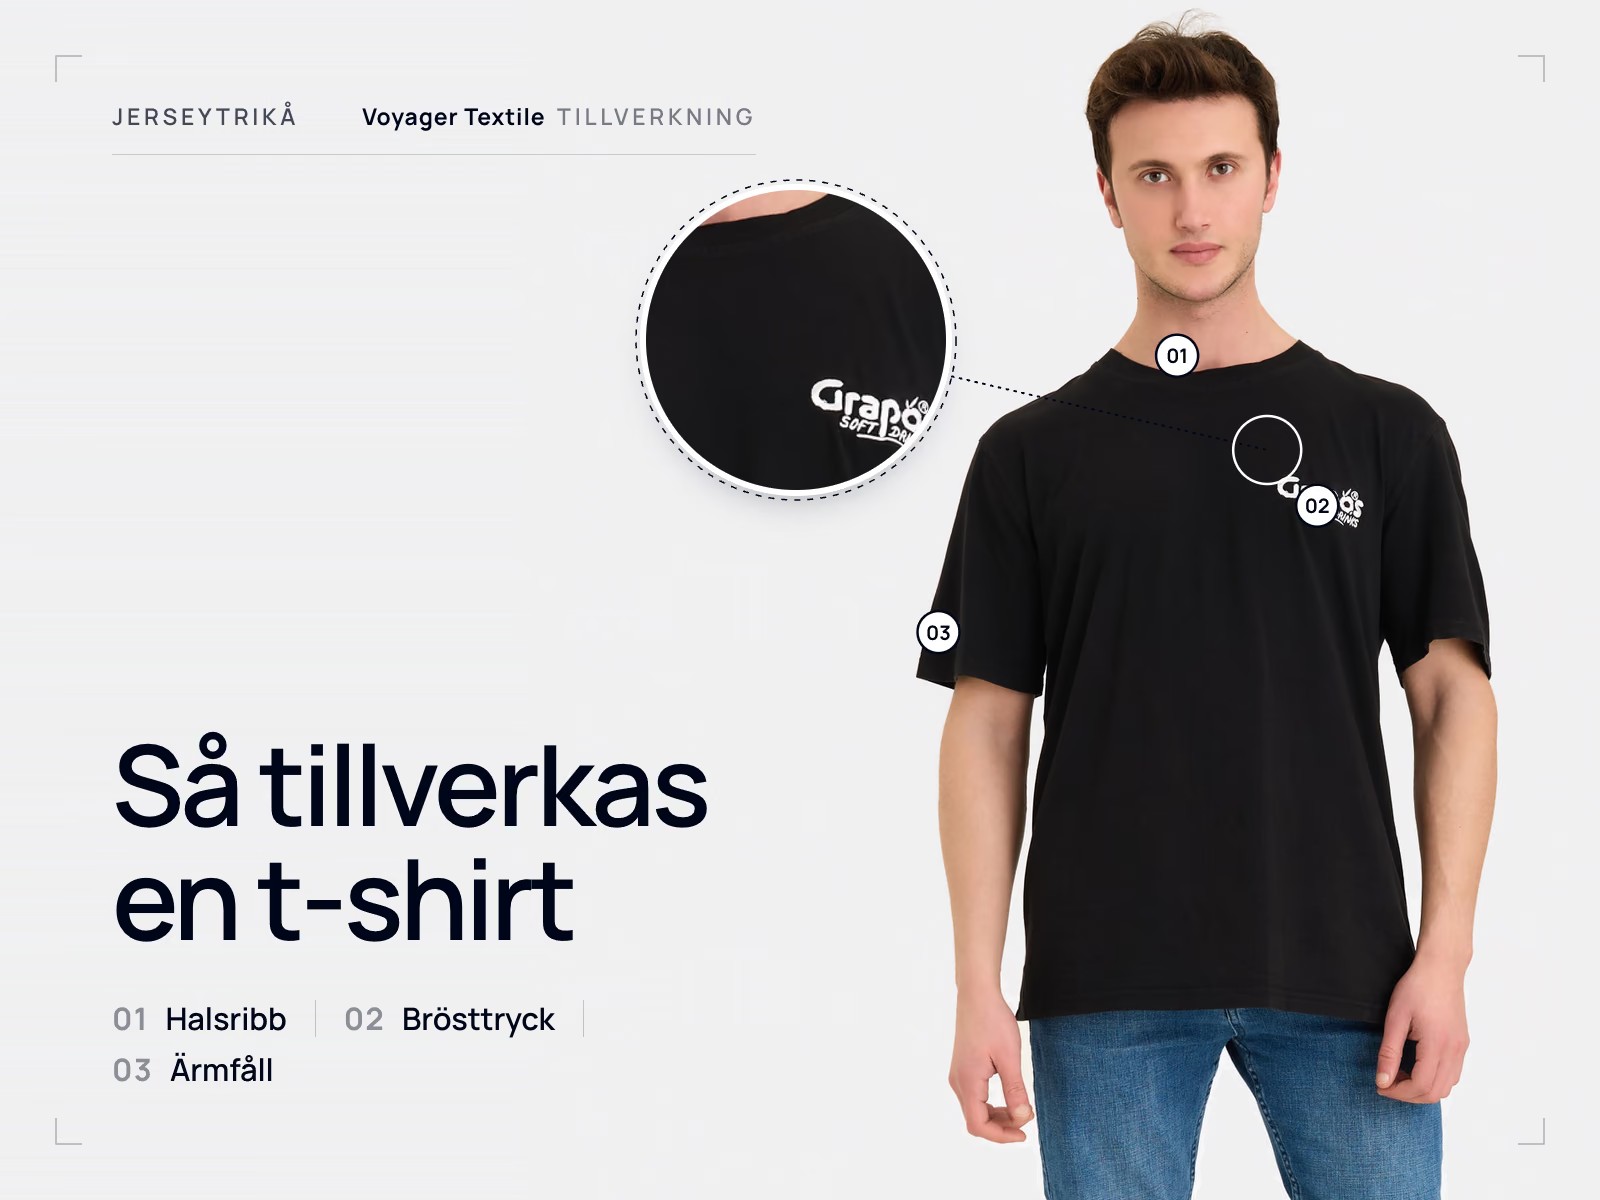
| T-shirtar | Relaxering av jerseyn och kontroll av spiralitet dominerar; halsmudden är en känslig operation; kroppstryck görs oftast på tillskurna paneler |
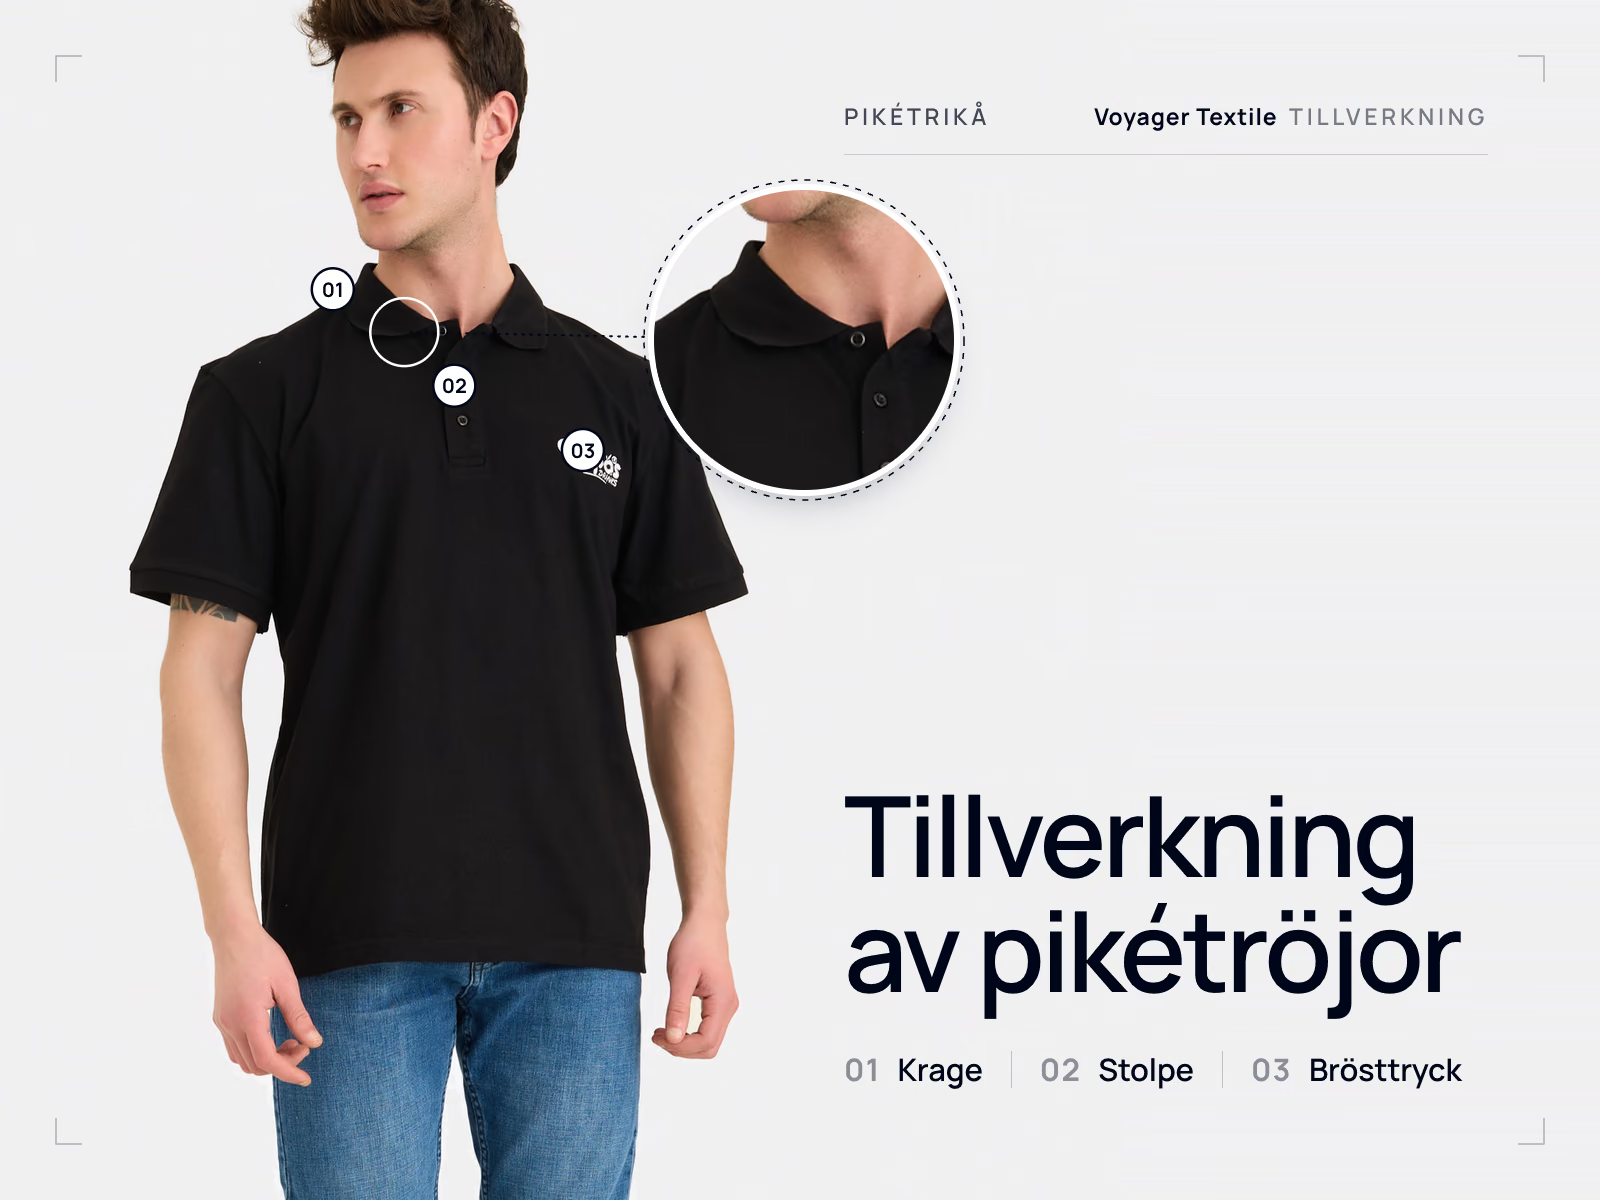
| Pikétröjor | Krage och muddar stickas separat och måste matcha kroppen; knappslån är den operation där passningen är kritisk |
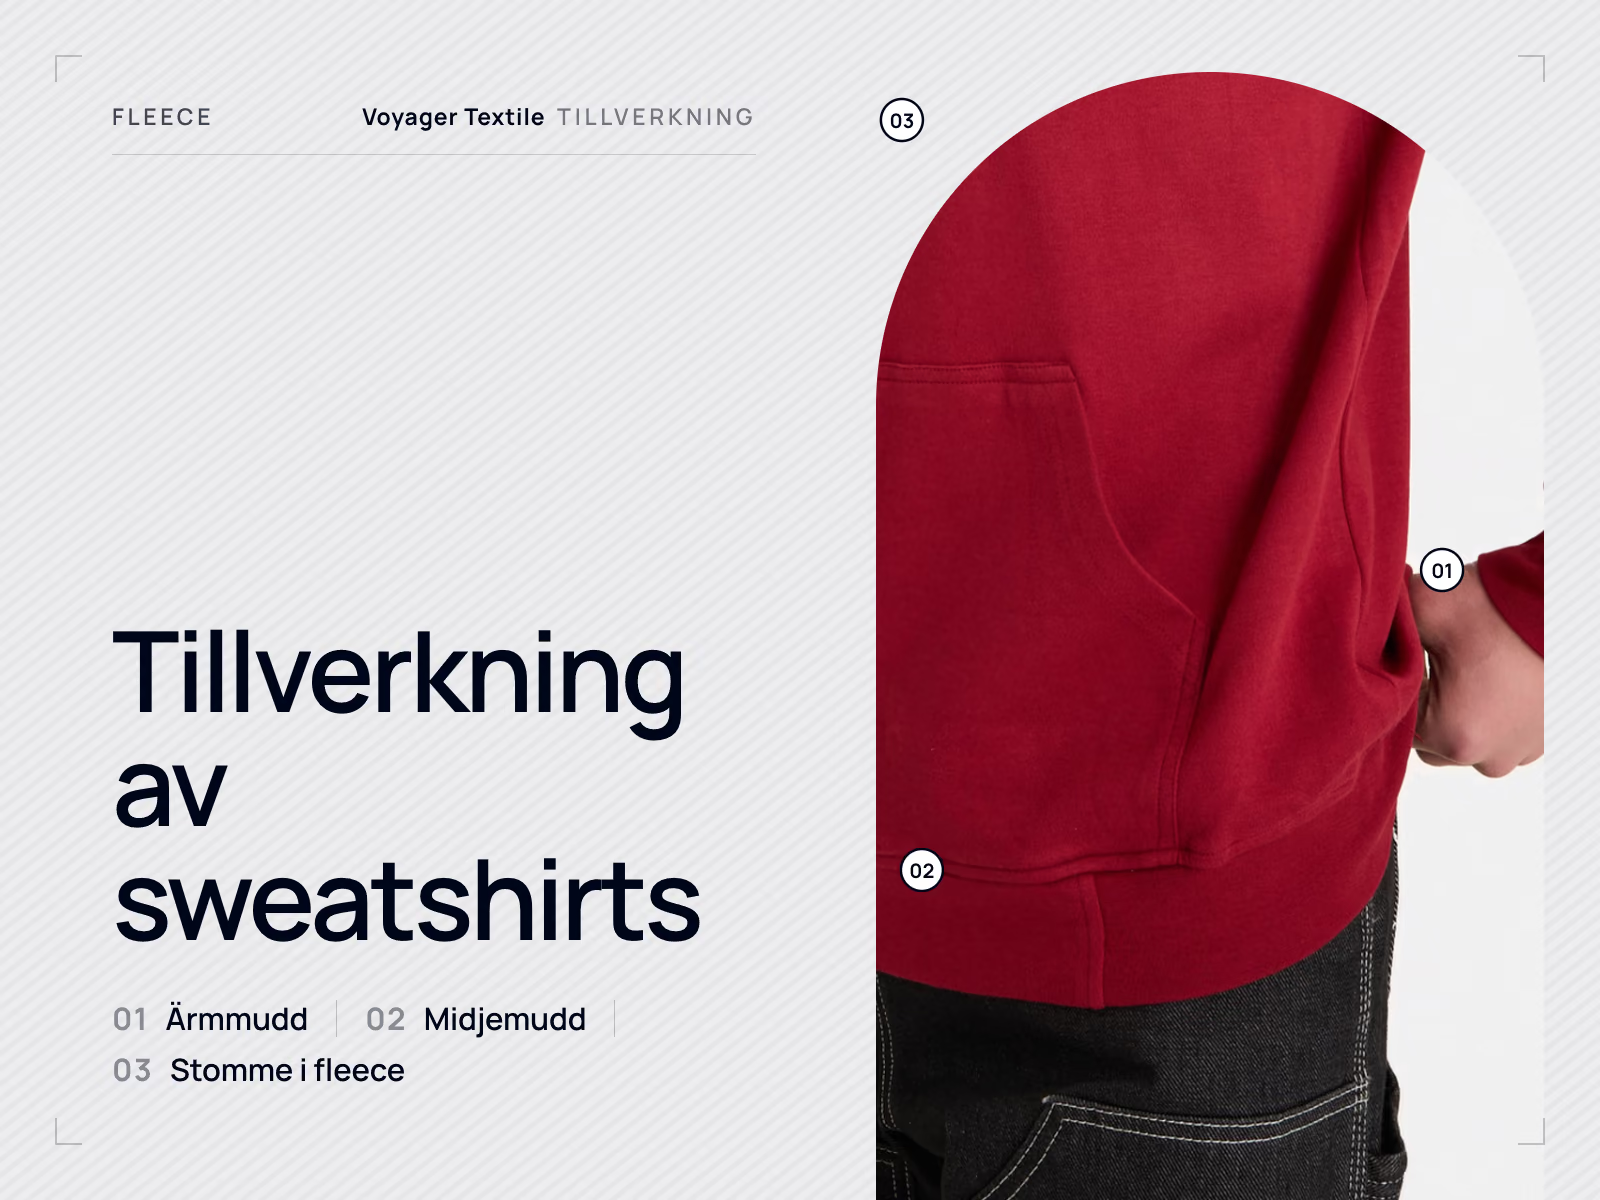
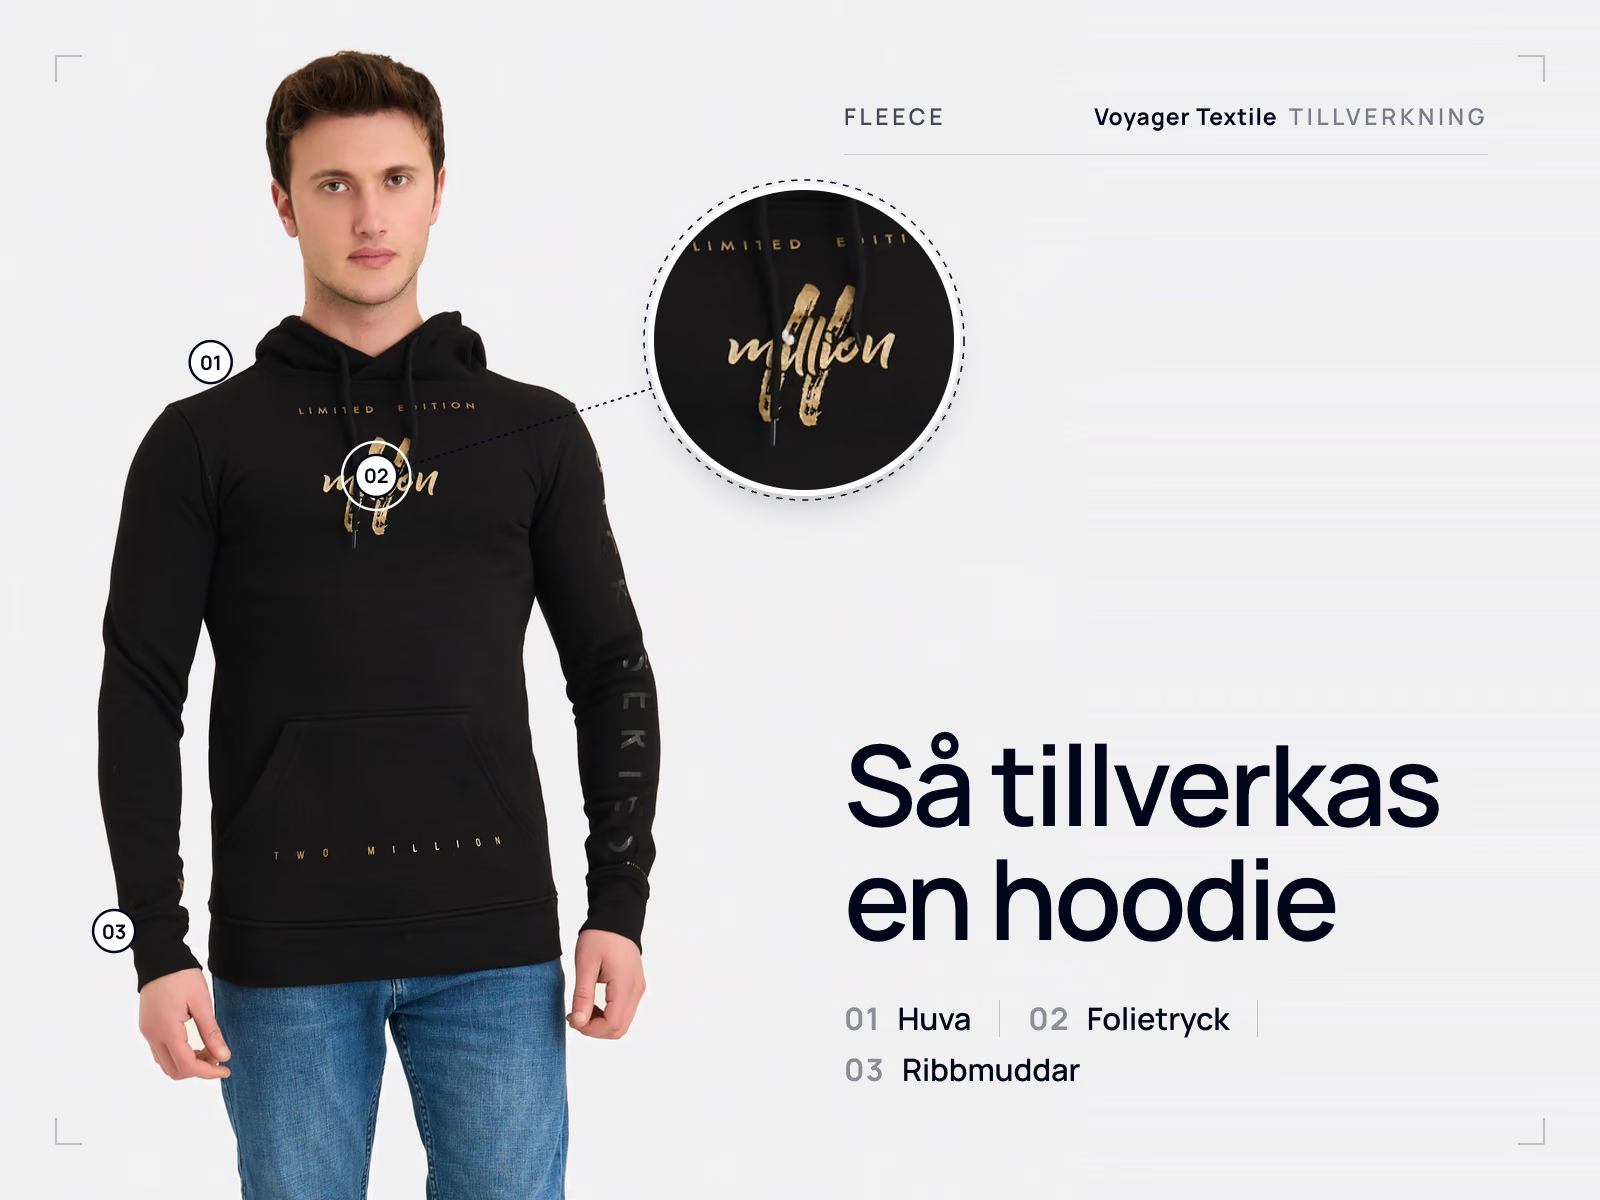
| Sweatshirts och hoodies | Tyngre french terry och borstad college ändrar tillskärning och sömtjocklek; huvor, muddar och dragsnören lägger till kontroller av symmetri och återhämtning |
| Sublimerade sportkläder | Tyget trycks före tillskärning, så motivet konstrueras efter mönsterdelarna och passningen blir en kvalitetsparameter |
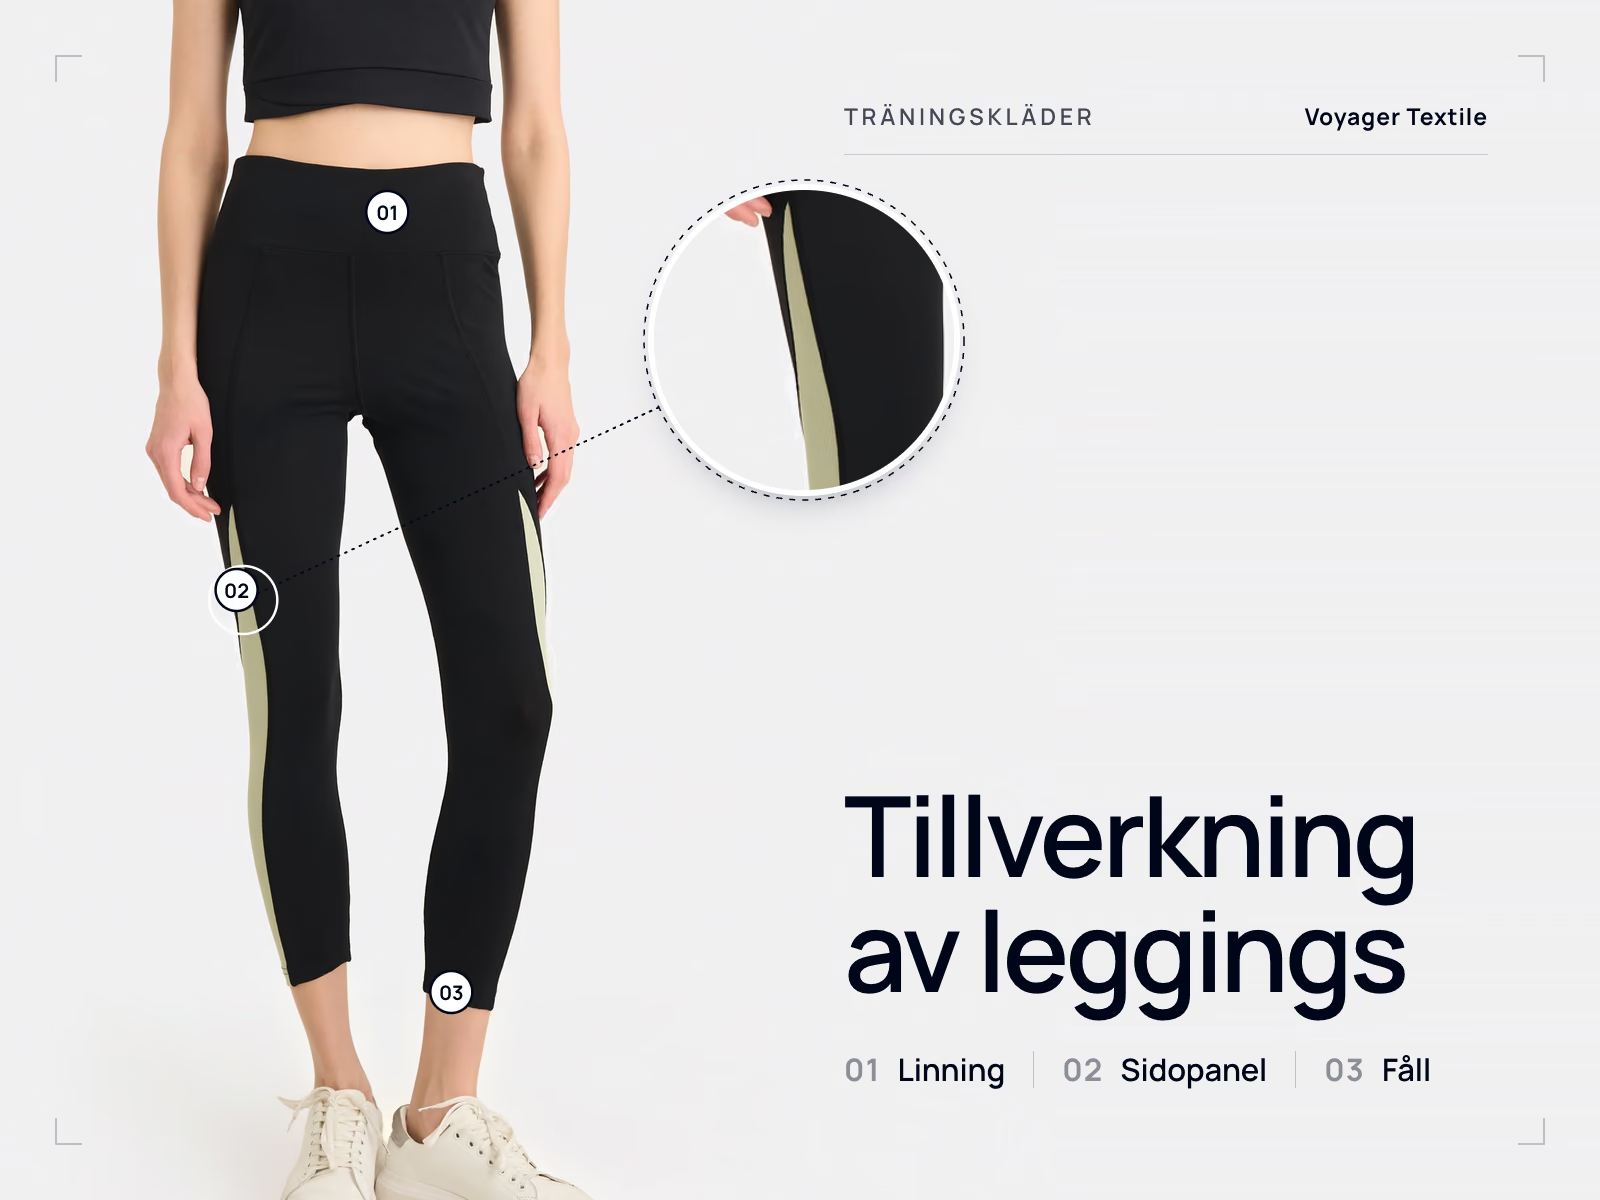
| Leggings och stretchplagg | Hantering av fyrvägsstretch, flatlocksömmar och täckning under sträckning går före pressning |
| Uniformsprogram | Flera plaggtyper måste matcha varandra och förbli identiska i åratal, så materialbokning och versionshantering styr processen |
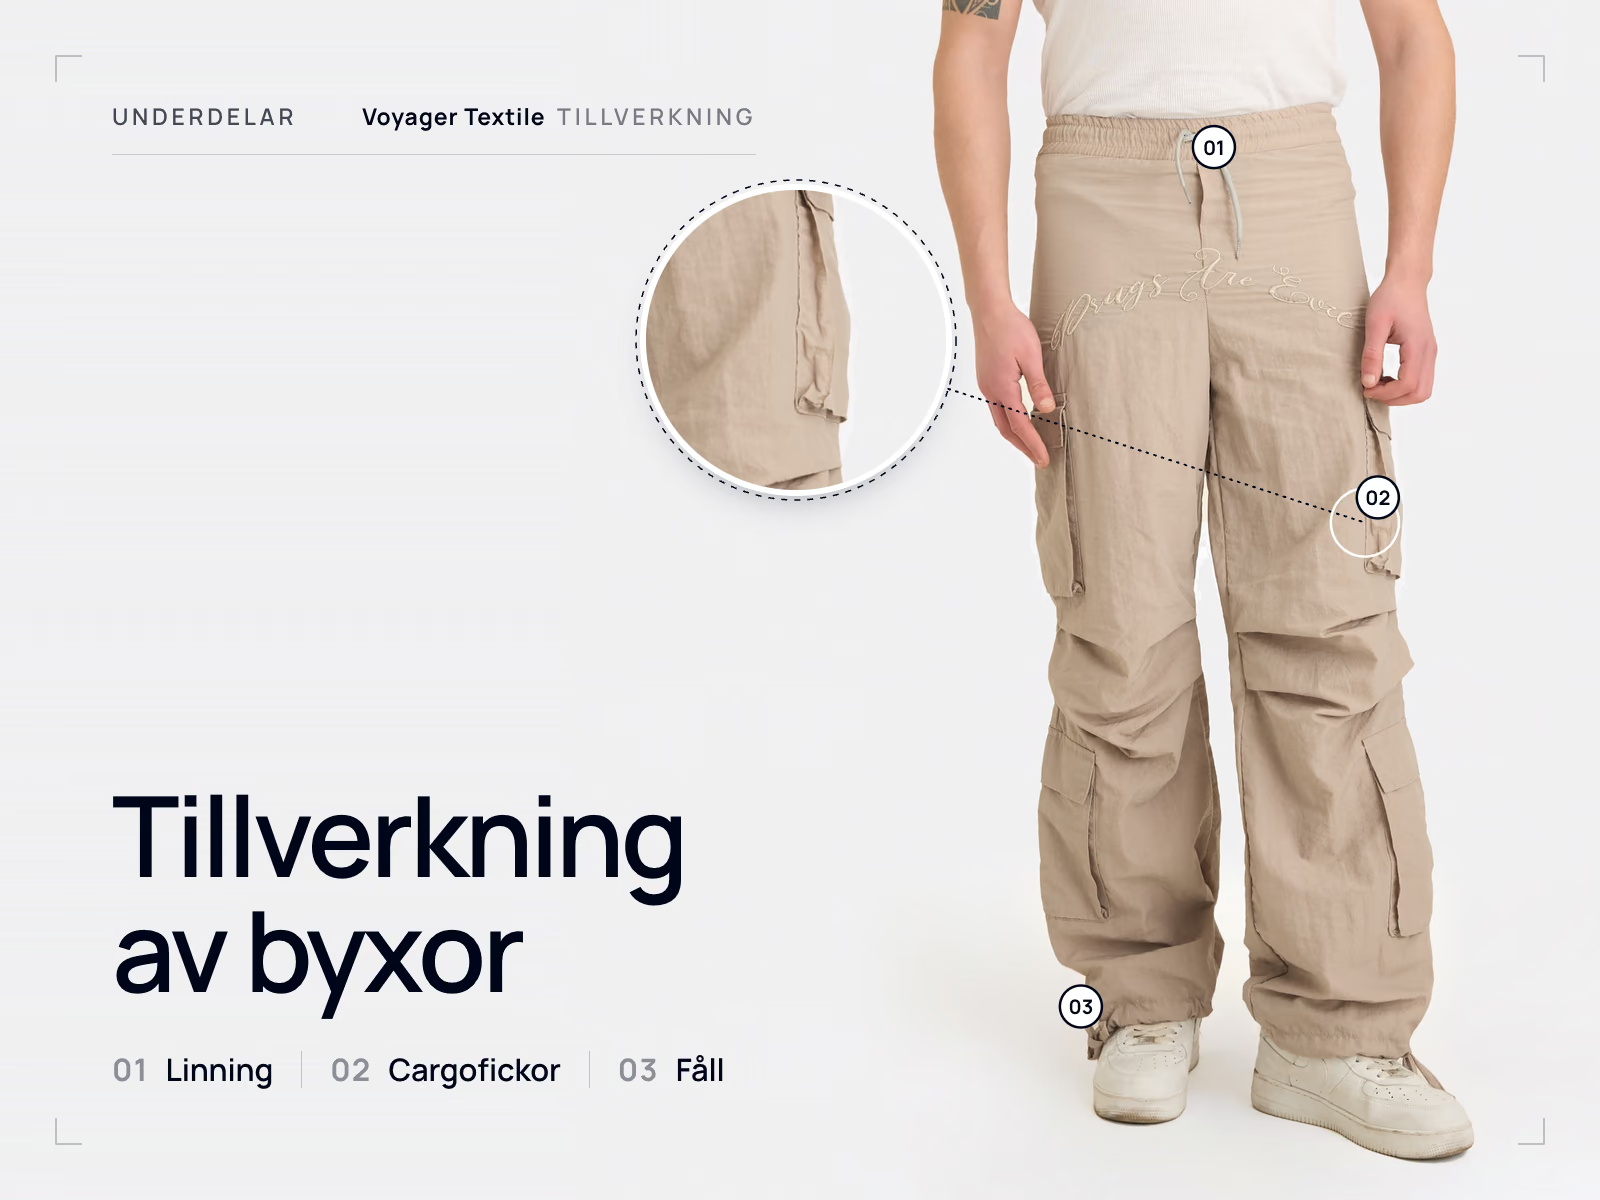
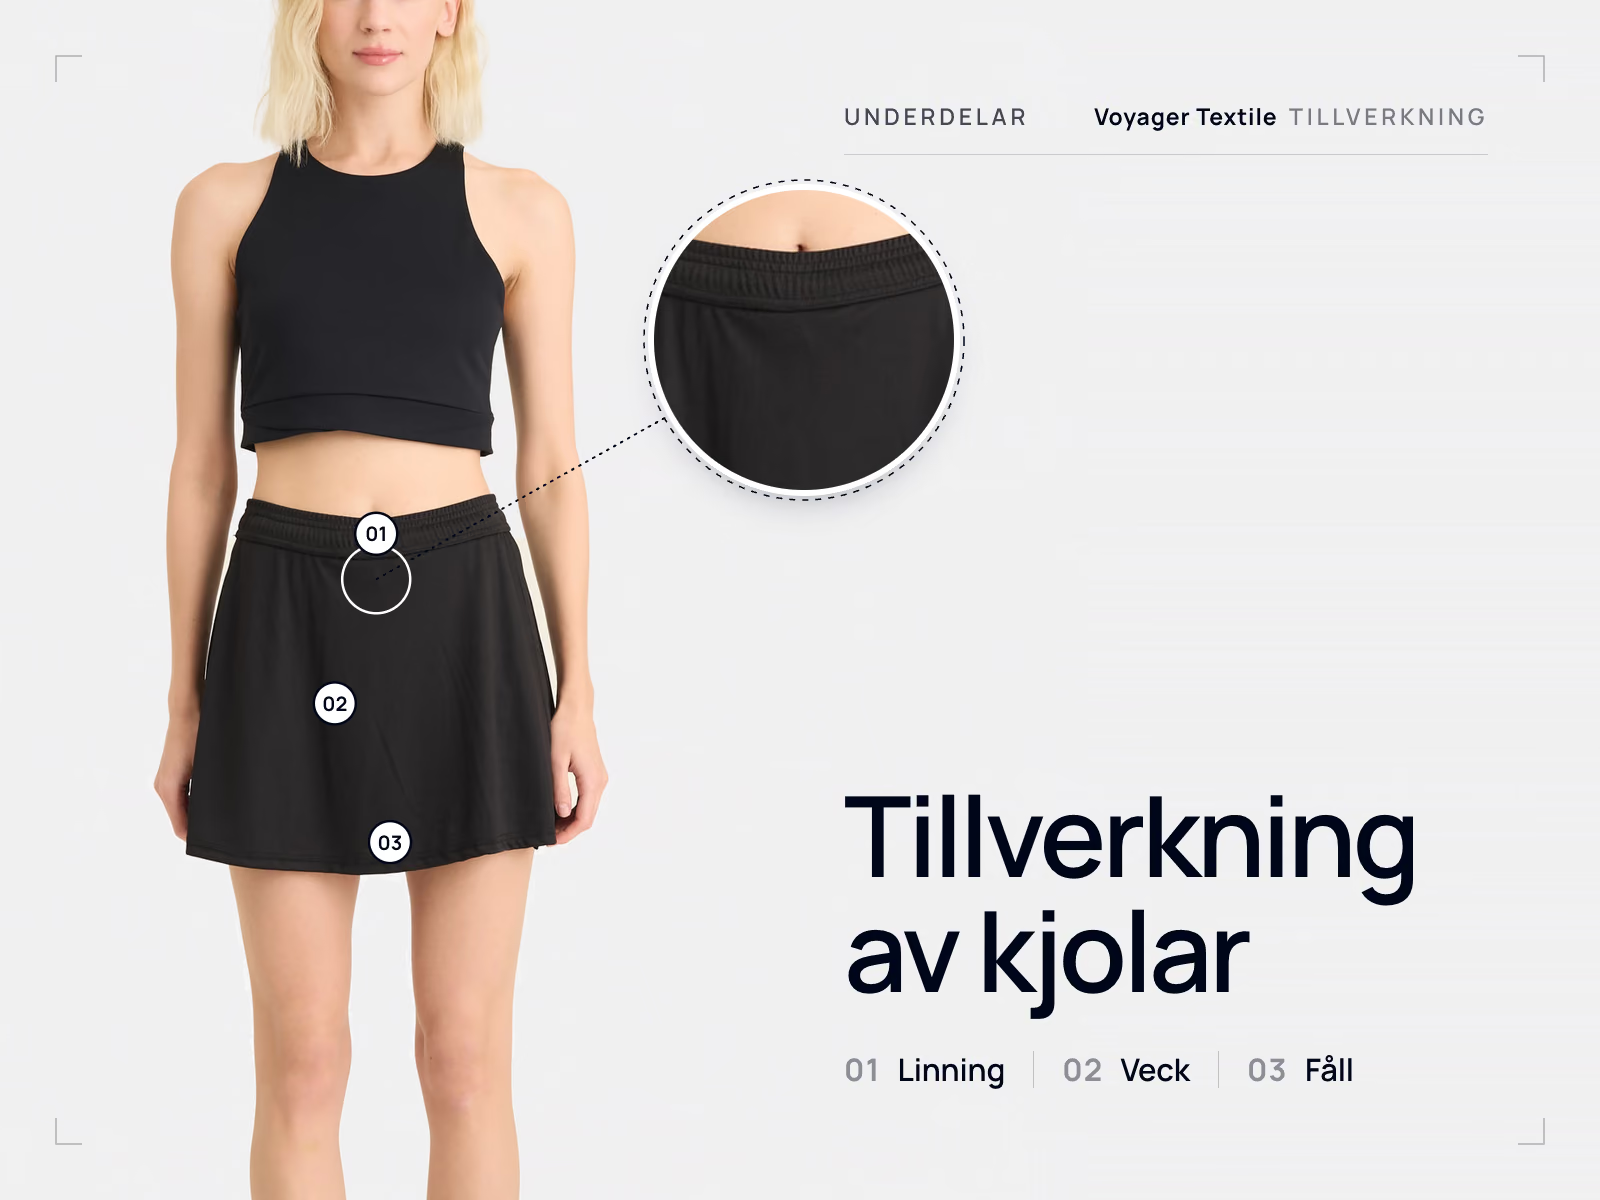
| Byxor och kjolar | Linning, knäppning och fickkonstruktion är sekvensen; pressning är en del av konstruktionen snarare än ett sista steg |
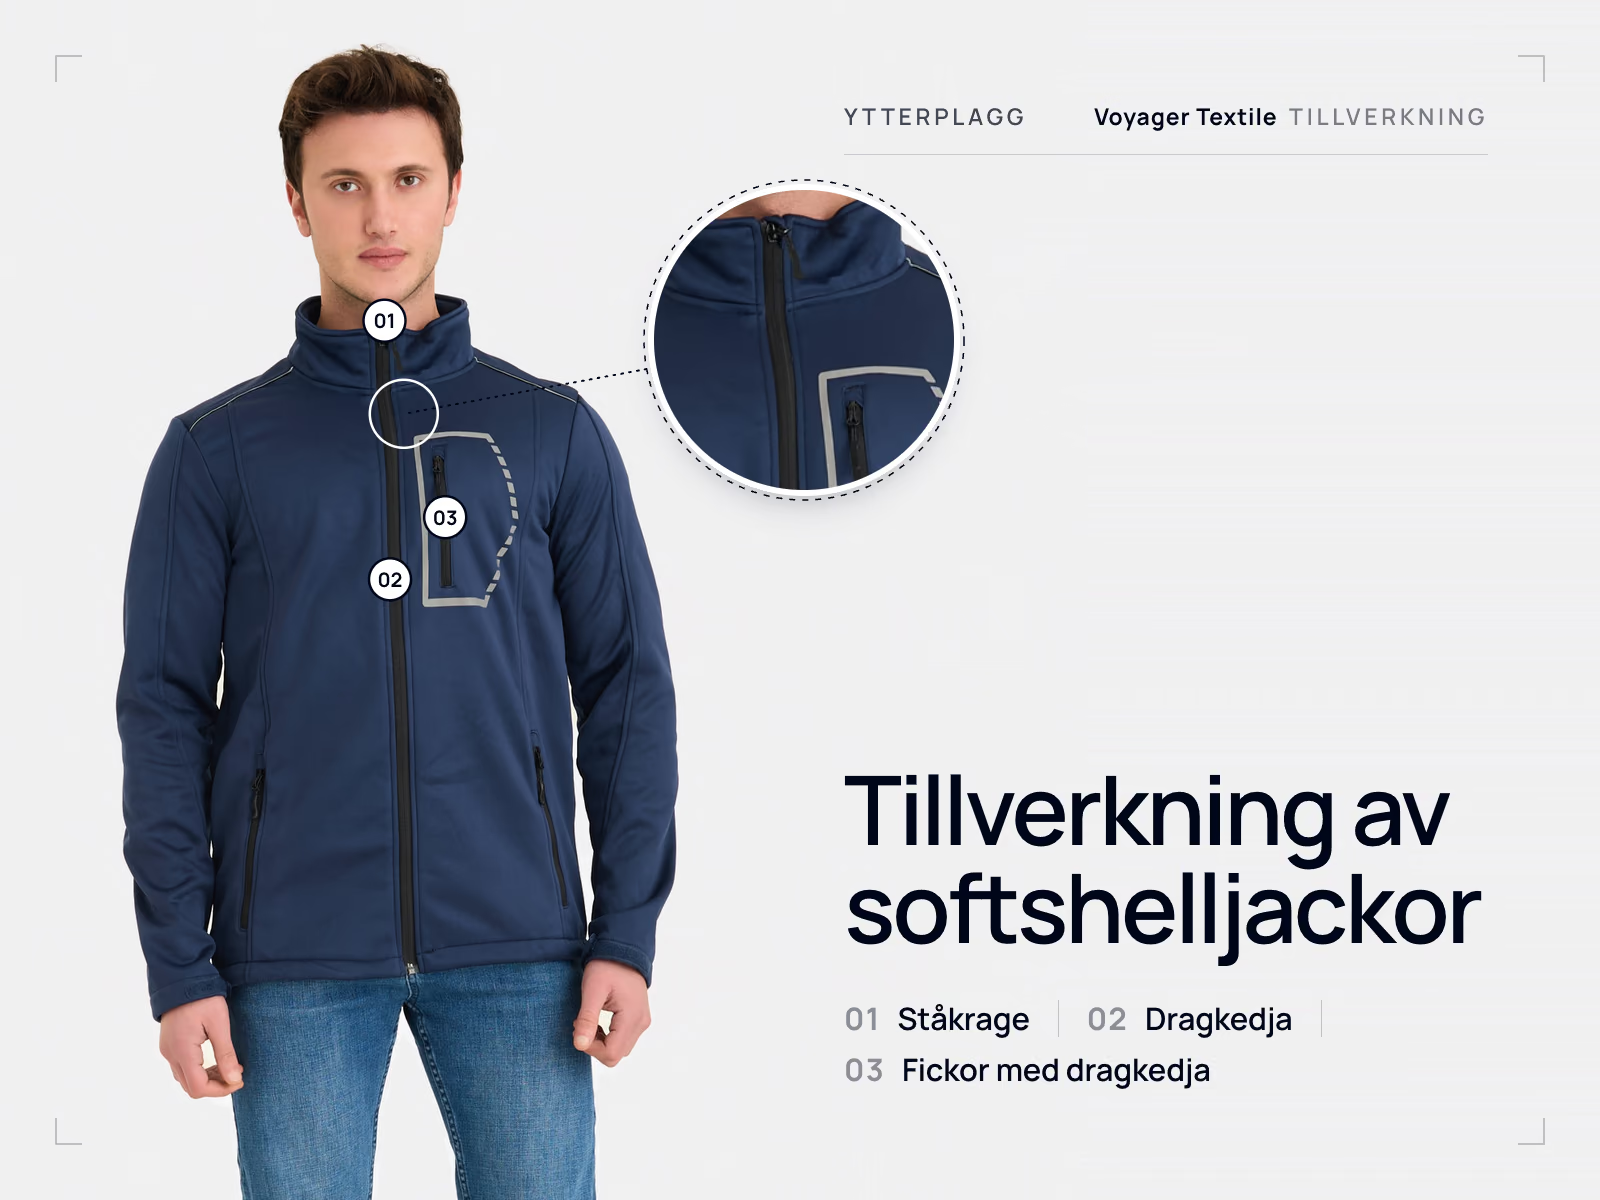
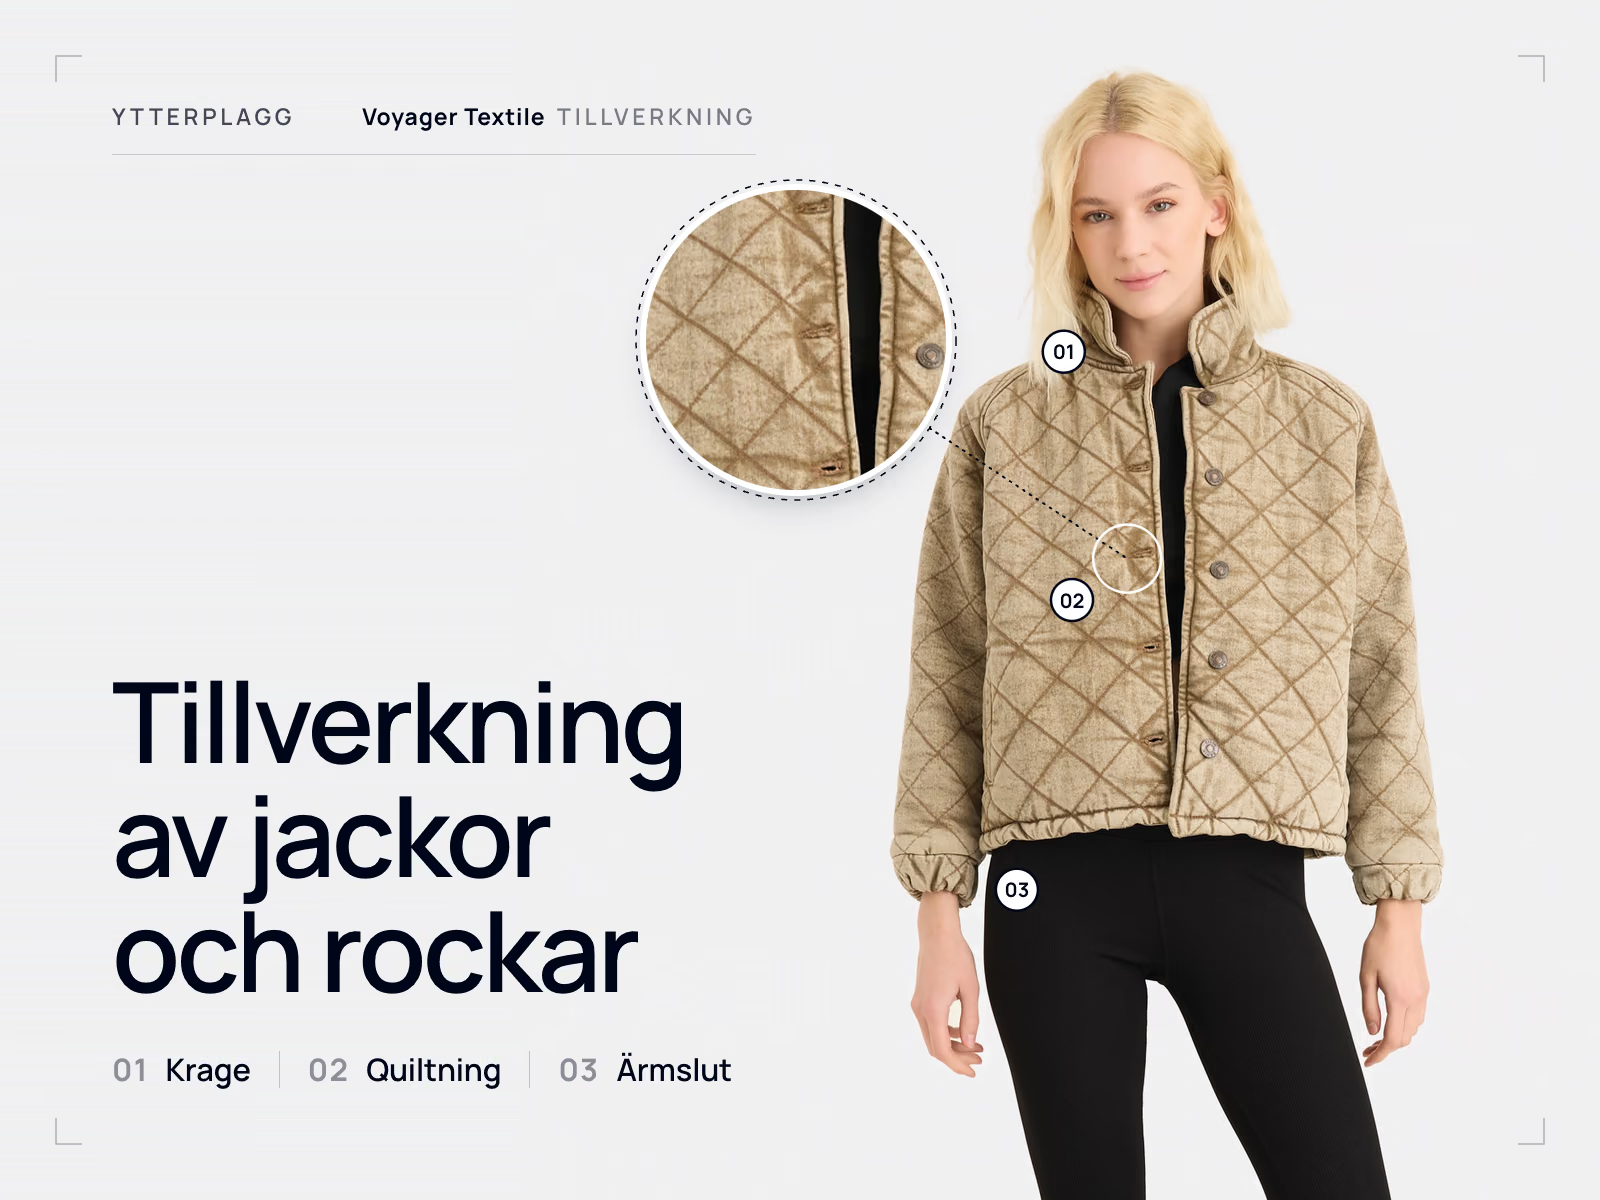
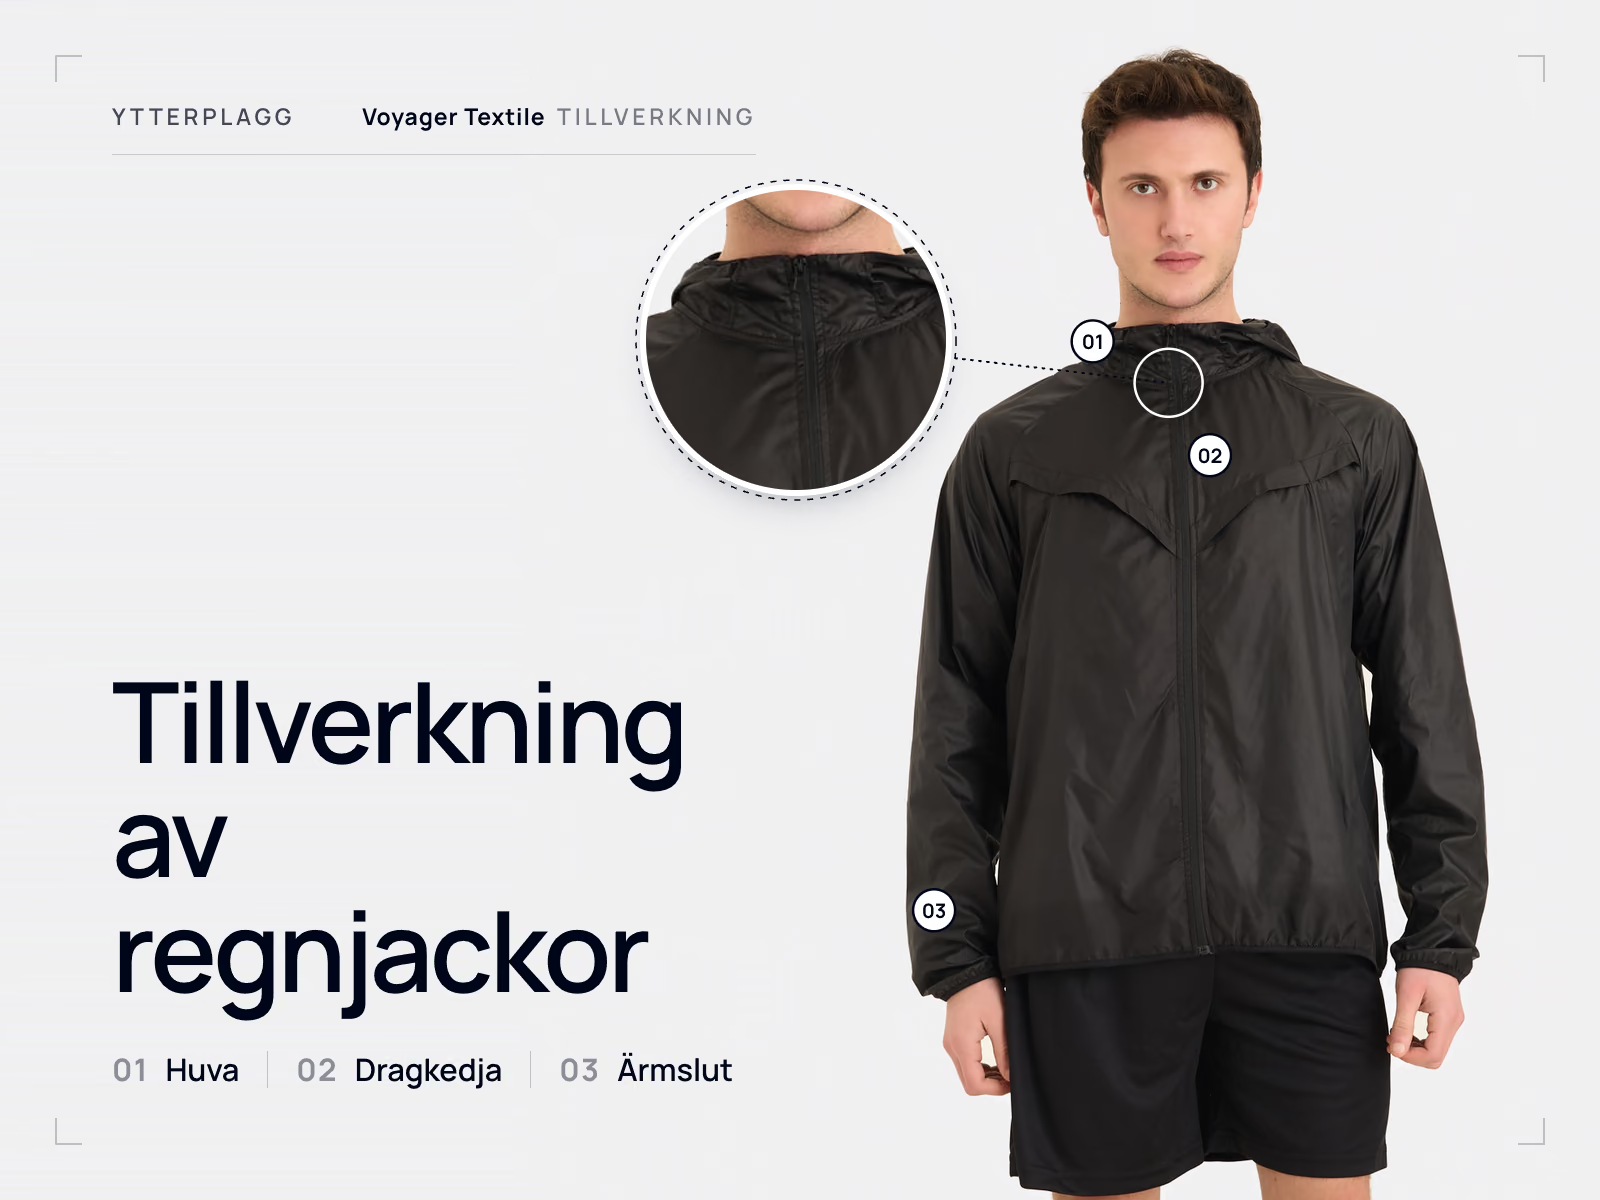
| Ytterplagg och skaljackor | Flera materiallager, dragkedjor och sömhantering; dekorationsmöjligheterna begränsas av laminerade eller belagda tyger |
Voyager Textiles eget arbetsflöde
Allt ovan är gängse praxis inom klädtillverkning, beskriven så att den är användbar oavsett vilken fabrik du arbetar med. Voyager Textiles eget arbetsflöde ligger inuti den enligt följande, och det här är de enda företagsspecifika påståenden som görs på den här sidan.
- Voyager Textile är direkt tillverkare och exportör i Türkiye och producerar private label- och kundanpassade plagg efter kundens specifikation, med utveckling, tillskärning, sömnad, dekoration, kvalitetskontroll och exportförberedelse hanterade av ett team på cirka 70 personer i egen fabrik.
- Inkommande specifikationer granskas med avseende på tillverkbarhet, och allt som är oklart lyfts före offerten.
- Bulkproduktionen startar först när ett provplagg är godkänt och tar vanligtvis 4–5 veckor från den punkten, beroende på produkt och projekt.
- Brodyr, transfertryck och sublimeringstryck körs i egen regi. Screentryck samt upphöjda och präglade effekter körs hos etablerade partnerfabriker under Voyagers projektledning.
- Varje order kontrolleras löpande under sömnaden och plagg för plagg vid slutkontrollen mot det godkända provplagget.
- Minimikvantiteten är 300 plagg per färg och per modell, inklusive kundspecifika Pantone-färger och heltäckande sublimering.
- Månadskapaciteten är cirka 100 000 plagg.
- Godkända provplagg, mönster, färgstandarder och packinstruktioner arkiveras så att återbeställningar återskapar originalet.
Avsnittet så arbetar vi visar samma sekvens som en projekttidslinje, och referenskatalogen visar plagg som redan producerats på det här sättet.