Cumplimiento normativo y envíos
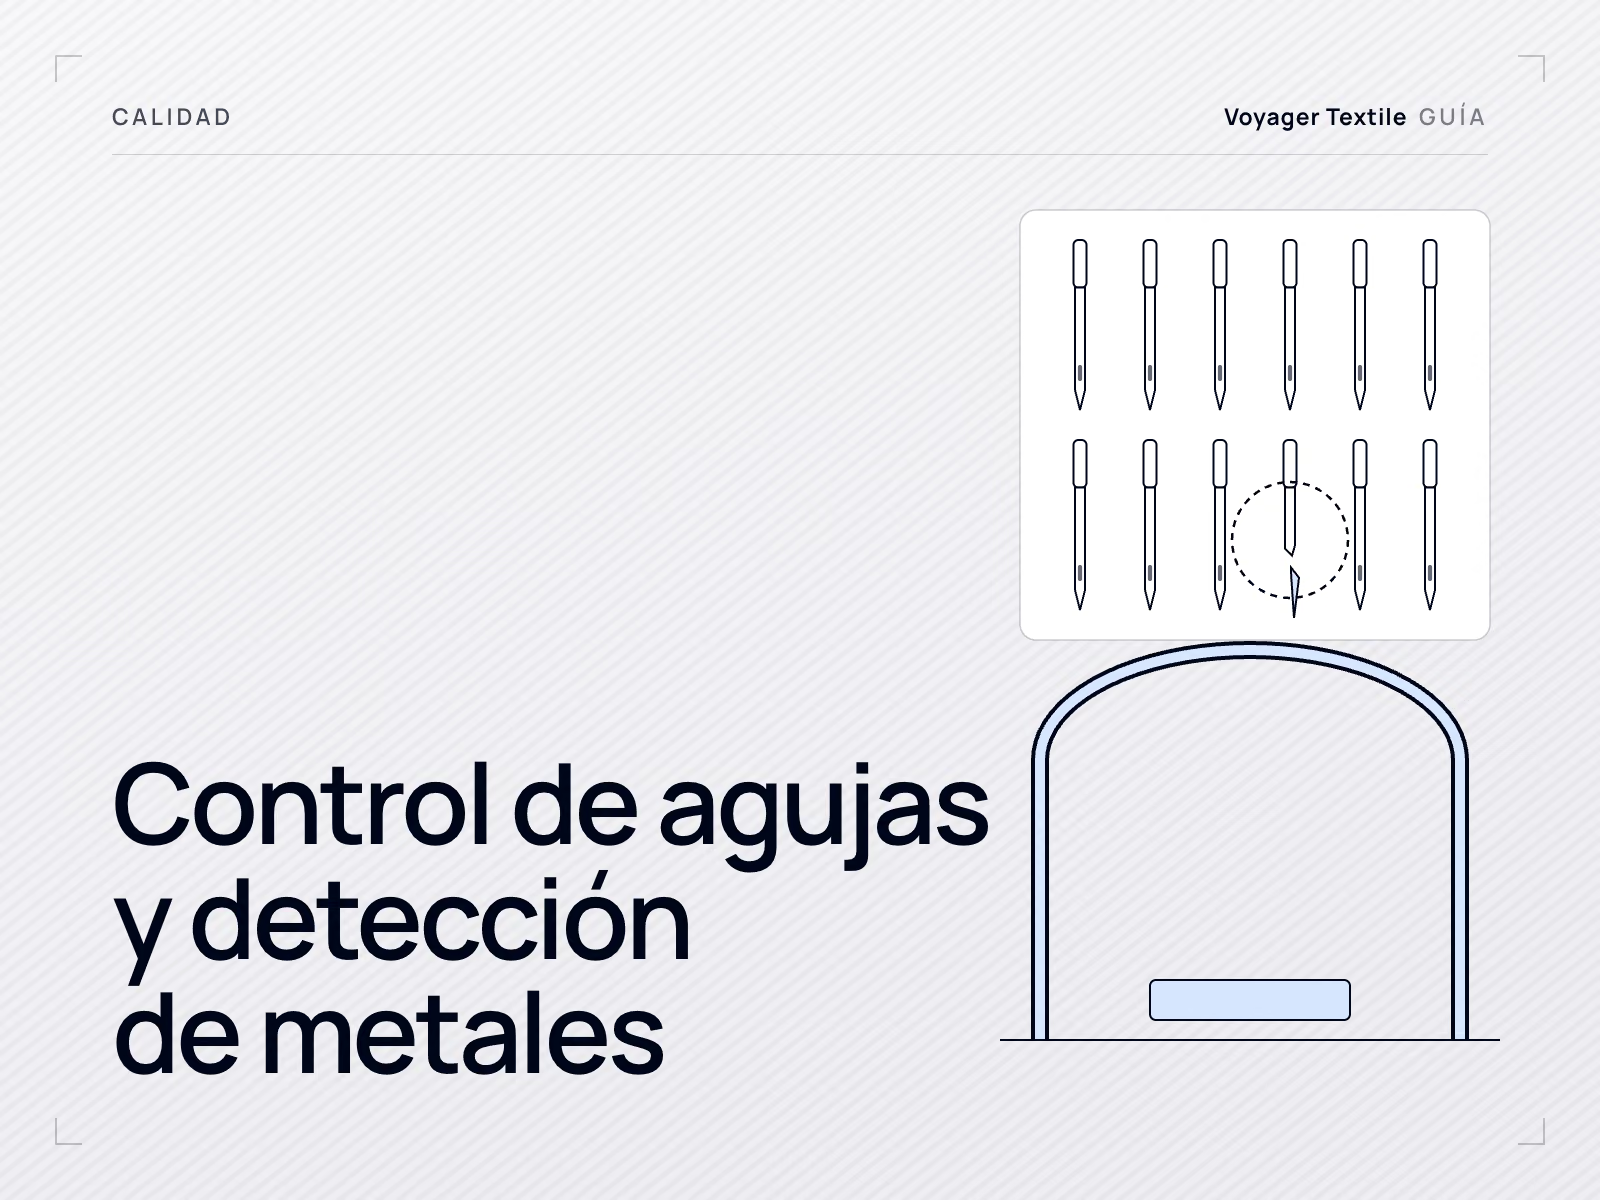
Control de agujas y detección de metales en la confección
Un detector de agujas responde a una pregunta muy concreta sobre una prenda en un momento determinado. Evitar objetos punzantes sin control, reconocer una rotura, retener el producto que pueda verse afectado y decidir con un criterio explícito si puede liberarse son otras cuatro preguntas, y ninguna máquina las responde. Lo que evalúa un comprador es el sistema, y lo que lo demuestra son evidencias, no un documento de política.
Contenido
- Qué dice realmente la ley y qué no dice
- Prevención y detección no son el mismo control
- Un detector de agujas no es un detector de metales genérico
- Una sensibilidad nominal no es una garantía
- Verificación y calibración son cosas distintas
- Cuando se rompe una aguja
- Los objetos punzantes van más allá de las agujas de coser
- Una política escrita y un sistema que funciona son afirmaciones distintas
- Rechazos y lo que demuestra una segunda pasada
- Cómo encaja con la inspección y la auditoría
- Productos infantiles, y todos los demás
- Especificarlo sin copiar el manual de otro
- Preguntas de los compradores
La visita a fábrica siempre lo incluye. Una política de agujas rotas plastificada en la pared, una carpeta de registros, un detector al final de la línea y una cajita con trozos de aguja pegados con cinta. Todo es real y nada de ello, por sí solo, responde a la pregunta que de verdad tiene el comprador: en mi pedido, ¿funcionó el sistema?
Qué dice realmente la ley y qué no dice
Esto se exagera constantemente, en ambos sentidos, así que merece la pena leer el texto. En la UE, el Reglamento relativo a la seguridad general de los productos exige que los operadores económicos introduzcan en el mercado únicamente productos seguros; ese es el artículo 5 completo, una sola frase. Se define como producto seguro aquel que, en condiciones de uso normales o razonablemente previsibles, no presenta ningún riesgo o solo riesgos mínimos compatibles con un alto nivel de protección. Los fabricantes incluidos en su ámbito deben realizar un análisis interno de riesgos, elaborar una documentación técnica que recoja los posibles riesgos y las soluciones adoptadas para eliminarlos o mitigarlos y, lo que más se acerca a este tema, garantizar que existan procedimientos para que los productos fabricados en serie sigan siendo conformes con ese requisito general de seguridad.
| Nivel | Qué establece | Quién lo fija |
|---|---|---|
| Ley | La obligación de seguridad del producto aplicable al producto y al operador | El legislador |
| Norma del comprador | Los controles concretos que este cliente exige a su cadena de suministro | El comprador |
| Procedimiento de fábrica | Cómo aplica el fabricante esos controles en su propia operación | El fabricante |
Un requisito del comprador puede ser mucho más específico y más conservador que la ley, y no hay nada de malo en ello. Simplemente no se convierte en ley por figurar en un manual de proveedores; y, del mismo modo, el procedimiento de un minorista no es la norma del sector solo porque sea el que usted conoce.
Prevención y detección no son el mismo control
Esta es la distinción sobre la que gira todo el tema y la razón por la que un detector al final de la línea se confunde tan a menudo con la solución.
Cuatro controles, cuatro preguntas
Cada uno cumple una función que los demás no pueden cumplir. Comprar una máquina añade solo uno de ellos.
Que una prenda pase por un detector no demuestra que nunca se haya roto una aguja, que se hayan seguido los controles de incidencias, que se hayan localizado todos los objetos punzantes del edificio ni que el producto sea seguro en un sentido más amplio. Demuestra una sola cosa: que, con el equipo, los ajustes y la configuración utilizados, en esa pasada, nada produjo una respuesta por encima del umbral.
Lo cual es realmente útil, pero no sustituye a saber que se rompió una aguja, que se retuvo el trabajo en curso a su alrededor y que se localizaron todos los fragmentos antes de que nada avanzara.
Un detector de agujas no es un detector de metales genérico
La terminología de los manuales de compradores es imprecisa («detector de metales» se usa para equipos que en realidad son detectores de agujas), y la diferencia importa porque determina qué puede encontrar la máquina y qué no.
La detección de agujas en confección es magnética. Los fabricantes de estos equipos describen líneas de fuerza magnética formadas entre un imán permanente y una bobina de detección en el cabezal del sensor; cuando se acerca un material magnético, como una aguja rota, el campo se deforma, la perturbación se convierte en una señal y salta una alarma por encima de la sensibilidad ajustada. La propiedad determinante es, por tanto, la respuesta a un campo magnético, no el hecho de ser metal. Un detector de metales genérico funciona con otro principio y puede reaccionar ante una gama más amplia de metales, lo que lo hace menos práctico para prendas que contienen componentes metálicos de forma intencionada.
Una sensibilidad nominal no es una garantía
Es un punto técnico a menudo mal entendido del tema, y la corrección procede de los propios fabricantes de los equipos, no de la opinión de nadie.
El rendimiento del detector se especifica frente a una pieza de prueba férrica: en la práctica, una pequeña bola de hierro de un tamaño definido, suministrada en forma de tarjeta o de pieza. Una bola es una referencia útil precisamente porque se presenta igual desde cualquier dirección. Una aguja rota no: es alargada y puede entrar en el campo longitudinalmente, transversalmente o de punta.
Por qué no son equivalentes
La pieza de prueba comprueba que la máquina responde. No describe el fragmento real más pequeño que la máquina encontrará siempre.
Los fabricantes afirman claramente que la respuesta de detección varía según la dirección en la que el fragmento entra en el cabezal del sensor y, lo que es decisivo, que no siempre es posible detectar un cuerpo extraño aunque su masa supere la de la pieza de prueba. Así que la deducción que todo el mundo hace, que una máquina con una sensibilidad nominal para un tamaño férrico determinado encontrará cualquier fragmento de aguja al menos igual de grande, no se sostiene.
La conclusión para el comprador no es que la detección sea inútil. Es que una cifra de sensibilidad describe una condición de referencia, no una promesa sobre fragmentos reales, y que un sistema de control que descansa por completo en esa cifra se apoya en algo más estrecho de lo que parece.
Verificación y calibración son cosas distintas
Los manuales de compradores suelen decir *calibre el detector antes de cada turno*. Lo que normalmente se describe es una verificación funcional: pasar una pieza de prueba conocida por la máquina, en las posiciones y alturas relevantes, para confirmar que responde con la configuración actual. Es un control útil y habitual.
La calibración o el mantenimiento formal es una actividad distinta, propia del régimen de mantenimiento del equipo y de las condiciones de su fabricante. Usar una sola palabra para ambas oculta que una fábrica que hace una comprobación diaria con la pieza de prueba puede no haber revisado la máquina en años, o al revés.
Cuando se rompe una aguja
Las agujas se rompen. Ocurre en fábricas competentes y en producción corriente, y tratar cada rotura como prueba de un mal proveedor es injusto e inútil: fomenta justo el comportamiento que menos desea un comprador, que es gestionarlo en silencio. La pregunta nunca es si se rompió una aguja. Es qué hizo el sistema a continuación.
Los objetivos de control, por orden
Una secuencia conceptual, no un procedimiento. Observe dónde se sitúa la detección: cerca del final y después de todo lo que no puede sustituir.
Expresado como lo que un sistema de control debe poder demostrar, y no como pasos a seguir: que la incidencia se reconoció en lugar de pasarse por alto; que el producto y el trabajo en curso potencialmente afectados se controlaron en lugar de dejarlos avanzar; que los fragmentos recuperados se localizaron y contabilizaron; que cualquier pieza sin localizar dio lugar a una investigación adicional en lugar de a una suposición; que la liberación se basó en una decisión de disposición explícita; y que se registró lo suficiente para rastrear la incidencia después.
Localizar los fragmentos resuelve una pregunta, no todas. Recuperar todos los fragmentos visibles de una aguja establece qué ocurrió con esa aguja. No establece que no haya otra contaminación ajena, que todo el trabajo circundante no se viera afectado ni que los controles de la fábrica funcionen en general. Es una buena respuesta a una pregunta concreta.
Y cuando un fragmento no puede localizarse, no existe una regla universal sobre lo que sucede: cuánto producto se trata como potencialmente afectado, qué investigación sigue, si se utiliza la detección como evidencia adicional y qué disposición se permite son cuestiones del procedimiento aplicable del comprador y de la fábrica. Lo que no es defendible es liberar el producto dando por hecho que la pieza que falta está probablemente en algún lugar inofensivo.
Los objetos punzantes van más allá de las agujas de coser
La cuestión de fondo no se refiere específicamente a las agujas. Es esta: ¿qué objetos punzantes están presentes deliberadamente en esta ruta de producción y qué impide que alguno de ellos se convierta en un cuerpo extraño no controlado en el producto?
| Origen | Dónde aparece | La pregunta de control |
|---|---|---|
| Agujas de máquina de coser | Todas las operaciones de costura y, del mismo modo, las máquinas de bordar | ¿Se puede dar cuenta de cada aguja en uso y se reconoce una rotura? |
| Agujas de mano | Acabado a mano, abalorios, colocación a mano | ¿Se entregan y se devuelven, o circulan sueltas? |
| Agujas de etiquetadora | Colocación de etiquetas y etiquetas colgantes | ¿Forman parte del sistema de objetos punzantes o se pasan por alto como material de embalaje? |
| Alfileres | Sobre todo en salas de muestras y desarrollo, pero también en la manipulación de la producción en serie | ¿Está el área de desarrollo dentro del control o se da por hecho que está exenta? |
| Grapas | Documentos, cajas y manipulación, más que la propia prenda | ¿Se restringen las grapas cerca del producto y se conoce ese requisito? |
| Cuchillas y herramientas de corte | Corte, repasado, corte de hilos | ¿Se controla el acceso y se da cuenta de las herramientas dañadas? |
Nada de esto significa que los alfileres o las grapas sean ilegales: ninguna ley los prohíbe en una fábrica de confección. Los programas de los compradores suelen restringirlos, y el motivo es el mismo que hace que el control de agujas merezca la pena: un objeto punzante suelto cerca del producto puede convertirse en un cuerpo extraño sin localizar. Cómo aplique la fábrica el control es asunto suyo; si lo tiene o no, es una pregunta legítima.
Una política escrita y un sistema que funciona son afirmaciones distintas
Aquí es donde fallan muchas de las evaluaciones de los compradores. Un documento de procedimiento bien presentado es fácil de elaborar y fácil de enseñar. Lo que un comprador intenta realmente establecer es si el sistema descrito funciona, y esas preguntas se responden con cosas distintas.
Qué establece cada nivel
Ningún nivel establece los demás. Los programas se meten en problemas cuando tienen uno y creen que tienen el sistema.
| Evidencia | Qué puede demostrar | Qué no demuestra |
|---|---|---|
| Política de agujas rotas | Lo que la fábrica dice que debe ocurrir | Que alguien lo hiciera |
| Registros de entrega y sustitución de agujas | Que las existencias de agujas están controladas y no son informales | Cómo se gestionó una incidencia concreta |
| Registro de agujas rotas | Que las incidencias se reconocen y se anotan | Que el producto afectado se retuvo, o cómo se liberó |
| Fragmentos conservados | Que se localizaron los fragmentos de una incidencia | Que nada llegó al producto terminado, o que se controlaron otros objetos punzantes |
| Comprobación del detector con pieza de prueba | Que la máquina respondió a una pieza conocida con esa configuración | Que encontrará un fragmento real en cualquier orientación |
| Registro de mantenimiento o calibración del detector | Que el equipo se ha mantenido | Que un pedido concreto pasara alguna vez por él |
| Registro de control a nivel de pedido | Que la producción exigida pasó por el control | Que la configuración era adecuada para ese producto |
| Informe de auditoría de fábrica | Que el sistema se evaluó en un momento dado | Que un pedido posterior estuviera libre de contaminación; consulte cómo leer un informe de auditoría de fábrica |
La otra mitad es la coherencia. Un registro con incidencias frecuentes sin registros de retención, un certificado de mantenimiento del detector sin resultados a nivel de pedido o fragmentos conservados de sucesos que nunca aparecen en el registro: nada de eso es una falsificación, pero en todos los casos la historia no encaja. Una evidencia que se contradice a sí misma dice más que una evidencia simplemente escasa.
Rechazos y lo que demuestra una segunda pasada
Una reacción del detector es una señal para investigar, no una conclusión. Puede ser un fragmento. Pero igualmente puede tratarse de fornituras intencionadas, de un material que reacciona al campo, de contaminación acumulada o del propio equipo y su entorno.
Volver a pasar la prenda no es una investigación. Una segunda pasada aporta un segundo dato y puede formar parte de un procedimiento definido, pero por sí sola no explica por qué se produjo la primera reacción; y la práctica de volver a pasarla hasta que dé conforme convierte un control de seguridad en un trámite. Lo que debe hacerse en su lugar es lo que defina el procedimiento aplicable, y es legítimo que el comprador pida verlo.
Las reacciones repetidas en el mismo modelo merecen entenderse, no sortearse. Las reacciones persistentes pueden indicar una contaminación real, pero igualmente pueden indicar que este producto y esta configuración de detección no son compatibles, lo cual es un hallazgo real que hay que resolver, no tolerar.
Cómo encaja con la inspección y la auditoría
La inspección de calidad ordinaria no está diseñada para este peligro y no lo sustituye. La inspección visual por muestreo está concebida para estimar la proporción de defectos visibles; un fragmento dentro de un margen de costura no es uno de ellos, y la muestra nunca se pensó para responder a esa pregunta. La guía de control de calidad explica lo que sí establece el AQL, y utiliza una aguja rota olvidada en una prenda como ejemplo de defecto crítico precisamente porque pertenece a una categoría distinta de una costura torcida.
Esa diferencia de naturaleza importa. Una diferencia de tono y un fragmento punzante incrustado no son puntos de una misma escala de gravedad: uno es una cuestión de calidad que se resuelve frente a una muestra aprobada y el otro es una posible lesión, y el RSGP en la confección explica por qué un defecto de calidad y un defecto de seguridad se tratan de forma distinta.
Una auditoría de fábrica puede examinar el procedimiento, los registros, los equipos y cómo se manejan los objetos punzantes en la planta, y es un lugar razonable para evaluarlo. Lo que una conclusión de auditoría no puede hacer es establecer que un pedido futuro no estaba contaminado, y ni una auditoría ni una política transfieren la responsabilidad sobre lo que se expide.
Cuando las incidencias se repiten, o cuando se comprueba que el control no funciona como se describe, se entra en el terreno de la acción correctiva y no del registro de incidencias; la distinción entre corregir este pedido y evitar que se repita corresponde a gestión del rendimiento de proveedores.
Productos infantiles, y todos los demás
Los programas de los compradores suelen aplicar este control con mayor rigor a los productos infantiles y de bebé, y la evaluación de la seguridad de los productos tiene en cuenta expresamente el riesgo para los consumidores vulnerables. Es una postura defendible y es una decisión del comprador y de la evaluación de riesgos, no una categoría jurídica aparte con su propia regla de detección.
La otra mitad merece decirse porque se olvida: un fragmento punzante puede herir a un adulto. Nada de este peligro es específico de la ropa infantil, y un control limitado a un grupo de productos es una decisión de alcance que debe tomarse deliberadamente, no darse por supuesta. Todo lo demás sobre los requisitos de la ropa infantil (piezas pequeñas, sujeción, cordones y cordones ajustables) corresponde a seguridad de la ropa infantil y a EN 14682.
Especificarlo sin copiar el manual de otro
La tentación es tomar el procedimiento de un minorista y emitirlo como propio. El resultado es un requisito que usted no puede justificar ni evaluar y que no ha elegido, con cifras cuyo origen nadie en su organización sabe explicar. La alternativa es preguntarse qué debe lograr el control para su producto y especificar eso.
Qué establecer antes de aceptar un sistema de control de agujas y objetos punzantes
Una lista conceptual, no un protocolo de auditoría obligatorio. Hasta dónde llegar depende del producto, del mercado, de los requisitos del cliente y de lo que implique realmente la ruta de fabricación.
- Qué operaciones con objetos punzantes y agujas existen en esta ruta de producción, incluidas las subcontratadas
- Quién controla la entrega y la sustitución de agujas y herramientas cortantes, y cómo se evitan las existencias sueltas
- Cómo se reconoce y se registra una rotura, y si los operarios pueden notificarla sin sanción
- Cómo determina la fábrica qué producto y qué trabajo en curso están potencialmente afectados
- Qué ocurre cuando no se puede localizar un fragmento, y quién decide
- Cómo se impide que el producto potencialmente afectado avance mientras la incidencia está abierta
- Si este programa exige detección, y para qué procesos o productos
- Qué tecnología de detección se utiliza y si es adecuada para esta prenda y sus fornituras intencionadas
- Cómo se verifica rutinariamente su funcionamiento y en qué se diferencia de su régimen de mantenimiento
- Cómo se investigan y se resuelven las reacciones y los rechazos, en lugar de volver a pasarlos
- Qué registros vinculan el control al pedido real y no a la fábrica en general
- Qué desencadena una escalada, una reevaluación o una acción correctiva en lugar de otra anotación en el registro
Y una última advertencia frente a los dos errores de los extremos. Uno es tratar un detector como una garantía: la máquina responde a una pregunta concreta dentro de su propia capacidad. El otro es tratar un documento de política como un sistema: un procedimiento que nadie sigue aporta exactamente la misma seguridad que no tener ninguno, y bastante más papeleo.
Preguntas de los compradores
¿Qué es una política de agujas rotas en la fabricación de prendas?
Un procedimiento de fábrica que establece qué ocurre cuando se rompe una aguja de coser: cómo se reconoce y se registra el suceso, cómo se localizan los fragmentos, qué producto se trata como potencialmente afectado, cómo se retiene ese producto y con qué criterio se libera. Los formatos varían mucho y ninguna norma prescribe uno.
¿Exige la legislación de la UE una política de agujas rotas?
No como tal. El Reglamento relativo a la seguridad general de los productos exige que solo se introduzcan en el mercado productos seguros, que los fabricantes incluidos en su ámbito realicen un análisis de riesgos y elaboren documentación técnica, y que existan procedimientos para que la producción en serie siga siendo conforme. No menciona una política de agujas rotas, un registro ni un detector. Un sistema de control de agujas es una forma de abordar un peligro dentro de esa obligación.
¿Exige el RSGP (GPSR) la detección de metales en las prendas?
No. El Reglamento no contiene ninguna referencia a la detección de metales, a detectores, a agujas ni a cuerpos extraños. Cuando se exige detección de metales, se trata de un requisito del cliente o de un control elegido por el propio fabricante, no de una obligación legal.
¿Puede un comprador exigir más de lo que exige la ley?
Sí, y muchos lo hacen. Una norma de comprador puede ser más específica y más conservadora que la ley: exigir un procedimiento documentado, una entrega controlada de agujas o detección en determinados procesos. Eso la convierte en un requisito contractual para esa cadena de suministro. No la convierte en ley ni en la norma del sector.
¿La detección de agujas es lo mismo que la detección de metales?
Técnicamente no. La detección de agujas en confección funciona de forma magnética: se forma un campo magnético en el cabezal del sensor y un material magnético, como una aguja rota, lo perturba. Un detector de metales genérico funciona con otro principio y puede reaccionar ante una gama más amplia de metales, lo que lo hace menos práctico para prendas que contienen componentes metálicos de forma intencionada. Los manuales de los compradores suelen llamar «detector de metales» a equipos que en realidad son detectores de agujas.
¿Puede un detector de agujas encontrar cualquier tipo de metal?
No. Reacciona ante lo que perturba su campo magnético, que no equivale a todo lo metálico. Del mismo modo, algunos materiales no magnéticos, e incluso no metálicos, pueden provocar una reacción: los fabricantes de equipos citan expresamente materiales derivados del petróleo, como el nailon y el uretano, y materiales como el cuero.
¿Pueden las cremalleras, los remaches y los botones interferir en la detección de agujas?
Los componentes metálicos intencionados pueden afectar a la respuesta, por lo que el producto, las fornituras y la configuración de detección deben considerarse conjuntamente. En algunas prendas conviene analizarlo durante el desarrollo de componentes y no al final de la línea. No es un motivo para cambiar las fornituras por comodidad de la máquina, pero sí para establecer pronto si el control previsto es viable.
¿Que una prenda pase el detector demuestra que no contiene ningún fragmento de aguja?
No, y ningún fabricante de equipos responsable afirma lo contrario. Demuestra que, con ese equipo, esa sensibilidad y esa configuración, nada produjo una respuesta por encima del umbral en esa pasada. La detección depende tanto del fragmento como de la máquina, y los fabricantes afirman que la respuesta varía según la dirección en la que el fragmento entra en el cabezal del sensor.
¿Qué es una pieza de prueba del detector?
Un objeto férrico de referencia de tamaño definido, suministrado en forma de tarjeta o de pieza, que se pasa por la máquina para confirmar que responde. Se utiliza en distintas posiciones y alturas porque la respuesta varía según la posición.
¿Una sensibilidad declarada significa que el detector encontrará cualquier fragmento mayor?
No, y es una interpretación errónea habitual. La sensibilidad se especifica frente a una bola férrica, que se presenta igual desde cualquier dirección. Un fragmento de aguja es alargado y puede entrar longitudinalmente, transversalmente o de punta. Los fabricantes afirman que la detección no siempre es posible aunque la masa del objeto supere la de la pieza de prueba.
¿Comprobar un detector con una pieza de prueba equivale a calibrarlo?
Normalmente no. Pasar una pieza de prueba conocida es una verificación funcional: confirma que la máquina responde con la configuración actual. La calibración o el mantenimiento formal pertenece al régimen de mantenimiento del equipo y a las condiciones de su fabricante. Muchos manuales de compradores usan «calibración» para ambas cosas, lo que oculta que una fábrica que hace comprobaciones diarias puede no haber revisado la máquina.
¿Existe una sensibilidad universal de detector para la confección?
No, y esta guía no publica ninguna. Lo adecuado depende del equipo, del producto, de la configuración y del requisito del cliente. Una cifra tomada del manual de otro comprador tiene una autoridad que no le corresponde.
Si una fábrica tiene un detector de agujas, ¿se cumple el requisito?
No. Un equipo en la planta demuestra que el equipo existe. No demuestra que el tipo sea adecuado para el producto, que la configuración sea apropiada, que se verifique su funcionamiento, que todo lo que requiere inspección pase por él ni que los rechazos se investiguen correctamente.
¿Una alarma del detector significa que hay una aguja rota en la prenda?
No necesariamente. Una reacción puede deberse a fornituras intencionadas, a materiales que reaccionan al campo, a contaminación acumulada o al propio equipo y su entorno. Es una señal para investigar conforme al procedimiento aplicable, y volver a pasar el artículo hasta que dé conforme no es una investigación.
¿Qué ocurre si no se encuentra parte de una aguja rota?
No existe una regla universal, y esta guía no se inventa ninguna. Cuánto producto se trata como potencialmente afectado, qué investigación sigue, si se utiliza la detección como evidencia adicional y qué disposición se permite son cuestiones del procedimiento aplicable del comprador y de la fábrica. Lo que no es defendible es liberar el producto dando por hecho que la pieza que falta está en algún lugar inofensivo.
¿Un registro de agujas rotas completo demuestra que las prendas son seguras?
No. El registro deja constancia de que las incidencias se reconocen y se anotan. Si el producto afectado se retuvo, cómo se localizaron los fragmentos, qué evidencias de detección existían y con qué criterio se liberó el producto son preguntas distintas que se responden con registros distintos.
¿Una aguja rota significa que el proveedor ha fallado?
No. Las agujas se rompen en producción corriente en fábricas competentes. Las preguntas relevantes son cómo se controló el suceso, si se localizaron los fragmentos, cómo se gestionó el producto afectado y si la repetición apunta a algo en el proceso. Tratar cada rotura como un fallo fomenta que se gestione en silencio, que es lo que menos desea un comprador.
¿También deben controlarse las agujas de mano, las agujas de etiquetadora y los alfileres?
El peligro es un objeto punzante no controlado cerca del producto, y la aguja de la máquina de coser es solo una de las fuentes. Las agujas de mano, las agujas de etiquetadora, los alfileres en las salas de muestras, las grapas y las herramientas de corte dañadas plantean la misma pregunta de distintas formas. Qué controles convienen a cada uno es cuestión del programa.
¿Están prohibidos los alfileres y las grapas en las fábricas de confección?
No por ley. Los programas de los compradores suelen restringirlos cerca del producto, por la misma razón por la que existe el control de agujas, pero se trata de un requisito del cliente y no de una prohibición legal.
¿Debe cubrirse el bordado y el trabajo a mano subcontratados?
Las máquinas de bordar usan agujas y el acabado a mano usa agujas de mano, así que la exposición existe allí donde se haga ese trabajo. Un sistema de control cuyo alcance termina en la fábrica principal no cubre toda la ruta de producción. Cómo se declaran y se controlan los procesos subcontratados es una cuestión de homologación de proveedores y del acuerdo de calidad.
¿La inspección AQL sustituye al control de agujas?
No. La inspección visual por muestreo estima la proporción de defectos visibles. Un fragmento dentro de un margen de costura no es visible, y la muestra nunca se diseñó para responder a esa pregunta. Cuando se exige un control específico de metales extraños, la inspección ordinaria no lo sustituye.
¿La detección de agujas tiene relación con los ensayos de níquel del Reglamento REACH?
No. La detección de agujas se ocupa de cuerpos extraños físicos no intencionados en el producto. El ensayo de liberación de níquel es un requisito químico relativo a determinados componentes metálicos en contacto prolongado con la piel. Otra pregunta, otro método, otra parte del producto; y superar uno no dice nada sobre el otro.
¿Solo es importante en la ropa infantil?
No. Los programas de los compradores suelen aplicar el control con mayor rigor a los productos infantiles y de bebé, y la evaluación de la seguridad de los productos tiene en cuenta el riesgo para los consumidores vulnerables. Pero un fragmento punzante puede herir a un adulto, y limitar un control a un grupo de productos debe ser una decisión deliberada, no una suposición.
¿Qué debe verificar un comprador durante la homologación de proveedores?
Que se conocen las operaciones con objetos punzantes y agujas de la ruta, incluidas las subcontratadas; que la entrega y la sustitución de agujas están controladas; que las incidencias se reconocen y se registran; que el producto potencialmente afectado se retiene en lugar de dejarlo avanzar; que la liberación se basa en una decisión definida; y, cuando se exige detección, que el equipo es adecuado para el producto, que su funcionamiento se verifica y que los registros lo vinculan a pedidos reales.
¿Está definiendo requisitos sobre metales extraños para un programa?
Indíquenos el producto, el mercado al que se destina y lo que exige su cliente, y le diremos qué habría que establecer y documentar antes de la producción.
Enviar consulta