Riferimento di produzione
Processi produttivi: dal tech pack alla produzione in serie
La produzione di abbigliamento personalizzato si svolge in cinque fasi: specifiche e calcolo dei costi, approvvigionamento dei materiali e sviluppo colore, cartamodello e campionatura, produzione in serie, quindi rifinitura, imballaggio ed esportazione. La serie parte di norma solo dopo l'approvazione di un campione, e l'ordine delle fasi interne alla serie cambia con il capo.
Indice
- Fase uno: brief, specifiche e fattibilità
- Fase due: tessuto, colore e accessori
- Fase tre: cartamodello, sviluppo taglie e campionatura
- Fase quattro: produzione in serie
- Fase cinque: rifinitura, controllo qualità e imballaggio
- Dove la sequenza cambia a seconda del capo
- Qual è il flusso di lavoro di Voyager Textile
- Guide di processo per capo
- Domande frequenti
Per chi acquista, la produzione di abbigliamento si presenta di norma come una data di consegna. Dentro una fabbrica è invece una catena di decisioni, e la maggior parte di quelle che determinano il prodotto finito viene presa prima che si tagli un solo pezzo. Questa pagina espone la sequenza completa, poi mostra dove cambia a seconda di ciò che si produce, con una pagina per ogni tipo di capo.
La sequenza di produzione in cinque fasi
Fase uno: brief, specifiche e fattibilità
Un progetto inizia con una richiesta di offerta (RFQ). Alla fabbrica servono il prodotto, la quantità, il tessuto o almeno l'uso previsto, i colori, la gamma taglie, la decorazione e la destinazione. Un tech pack rende tutto questo preciso, ma un capo di riferimento e una lista di misure sono un punto di partenza praticabile.
La revisione che segue è una verifica di producibilità, non un passaggio amministrativo. Una specifica può essere incoerente al suo interno: una tabella misure che non corrisponde allo schizzo, un tessuto che non regge la stampa prevista, una grafica posizionata a cavallo di una cucitura, un dettaglio costruttivo che non si può cucire nel tessuto indicato. Sollevare questi punti prima del preventivo fa la differenza tra un prezzo che regge e un prezzo rivisto due volte.
- Prodotto e costruzione, verificati rispetto a ciò che la fabbrica può effettivamente realizzare.
- Misure e tolleranze, verificate per coerenza interna e rispetto al comportamento del tessuto.
- Fabbisogno di tessuto, convertito in una quantità per poter interpellare il fornitore del tessuto.
- Approccio al colore, di stock o personalizzato, perché decide sia il costo sia il calendario.
- Decorazione, verificata rispetto al tessuto e al posizionamento.
- Etichette, imballaggio e destinazione, che incidono sulla gestione del prodotto finito e sulla documentazione.
Fase due: tessuto, colore e accessori
Il tessuto è la voce con il lead time più lungo nella maggior parte dei progetti e la singola voce di costo più alta nella maggior parte dei capi in tessuto a maglia. Le strade sono tre. Un tessuto disponibile in un colore di stock è la più rapida. Una qualità disponibile tinta in un colore personalizzato aggiunge una tintura e un'approvazione. Un tessuto sviluppato su specifica, lavorato a maglia o tessuto nella struttura e nella grammatura richieste, parte prima di tutti.
Il colore personalizzato passa attraverso i lab dip: piccoli pezzi del tessuto reale tinti secondo il riferimento e sottoposti ad approvazione prima di qualsiasi tintura in serie. È il lab dip approvato, non il riferimento cartaceo, a diventare lo standard di produzione. Voyager Textile produce colori Pantone personalizzati a partire da 300 pezzi; il meccanismo è descritto nella guida alla corrispondenza colore.
Gli accessori si ordinano in parallelo e sono una causa frequente di ritardo nella consegna, perché un capo finito non può essere imballato senza le sue etichette. Etichette tessute e stampate, cartellini, cordoncini, cerniere, costine e imballaggio hanno ciascuno le proprie quantità minime e i propri lead time, trattati nella guida a etichette e imballaggio.
Fase tre: cartamodello, sviluppo taglie e campionatura
Il cartamodello è lo strumento con cui la fabbrica raggiunge le vostre misure. Tiene conto dei margini di cucitura, del comportamento dello specifico tessuto e del restringimento: per questo un cartamodello sviluppato per un jersey non si può riutilizzare per la versione in tessuto ortogonale dello stesso modello. Lo sviluppo taglie estende poi la taglia base su tutta la gamma, e non è una scalatura proporzionale: larghezza del collo, lunghezza della manica e larghezza del corpo variano con ritmi diversi.
La campionatura è il punto in cui la specifica diventa un oggetto che si può misurare. Progetti diversi richiedono fasi diverse, e nessuna fabbrica dovrebbe dichiarare un numero fisso. Un semplice riordino può richiedere un solo campione; un capo nuovo e aderente su una gamma taglie ampia può richiedere un prototipo, un campione di vestibilità, un size set e un campione di pre-produzione.
| Fase | Domanda a cui risponde |
|---|---|
| Prototipo (campione di sviluppo) | Questa costruzione si può realizzare come disegnata? |
| Campione di vestibilità (fit sample) | Le misure e la vestibilità sono corrette? |
| Size set | La vestibilità regge su tutta la gamma taglie? |
| Campione di pre-produzione (PPS) | È tutto corretto nei materiali di serie reali? |
| Primi capi di produzione (top of production, TOP) | La prima uscita della linea corrisponde a quanto approvato? |
La sequenza completa e cosa verificare in ogni fase sono nella guida alla campionatura. Il punto commerciale è semplice: è il campione approvato, non il tech pack, a diventare lo standard rispetto al quale la produzione in serie viene controllata.
Fase quattro: produzione in serie
La produzione in serie inizia quando i materiali sono in stabilimento e il campione è approvato. Le fasi qui sotto sono l'ossatura comune. Il loro ordine varia a seconda del capo, e la sezione più avanti spiega dove.
Controllo e rilassamento del tessuto
Il tessuto in entrata viene controllato per continuità di tono tra le pezze, altezza, grammatura e difetti visibili. Il tessuto a maglia viene poi lasciato rilassare: le pezze si aprono e si lasciano riposare perché recuperino dalla tensione di lavorazione a maglia, tintura e finissaggio prima del taglio. Tagliare un tessuto in tensione produce pannelli che si ritirano in seguito, e il risultato sono capi che misurano correttamente al tavolo di taglio e in modo sbagliato al controllo finale.
Stesura e taglio
Il tessuto viene steso a strati secondo il piazzamento, lo schema che dispone ogni pezzo del cartamodello per ogni taglia nel materasso. L'efficienza del piazzamento decide quanto tessuto consuma ogni capo: per questo un modello oversize o con corpo lungo costa di più prima ancora che cambi qualsiasi altra cosa, ed è la variabile principale dietro il consumo di tessuto per capo. Il taglio segue il piazzamento, e i pezzi tagliati vengono raggruppati in fasci per taglia e colore, così che i pannelli di uno stesso materasso restino insieme lungo tutta la linea.
Sequenza della decorazione
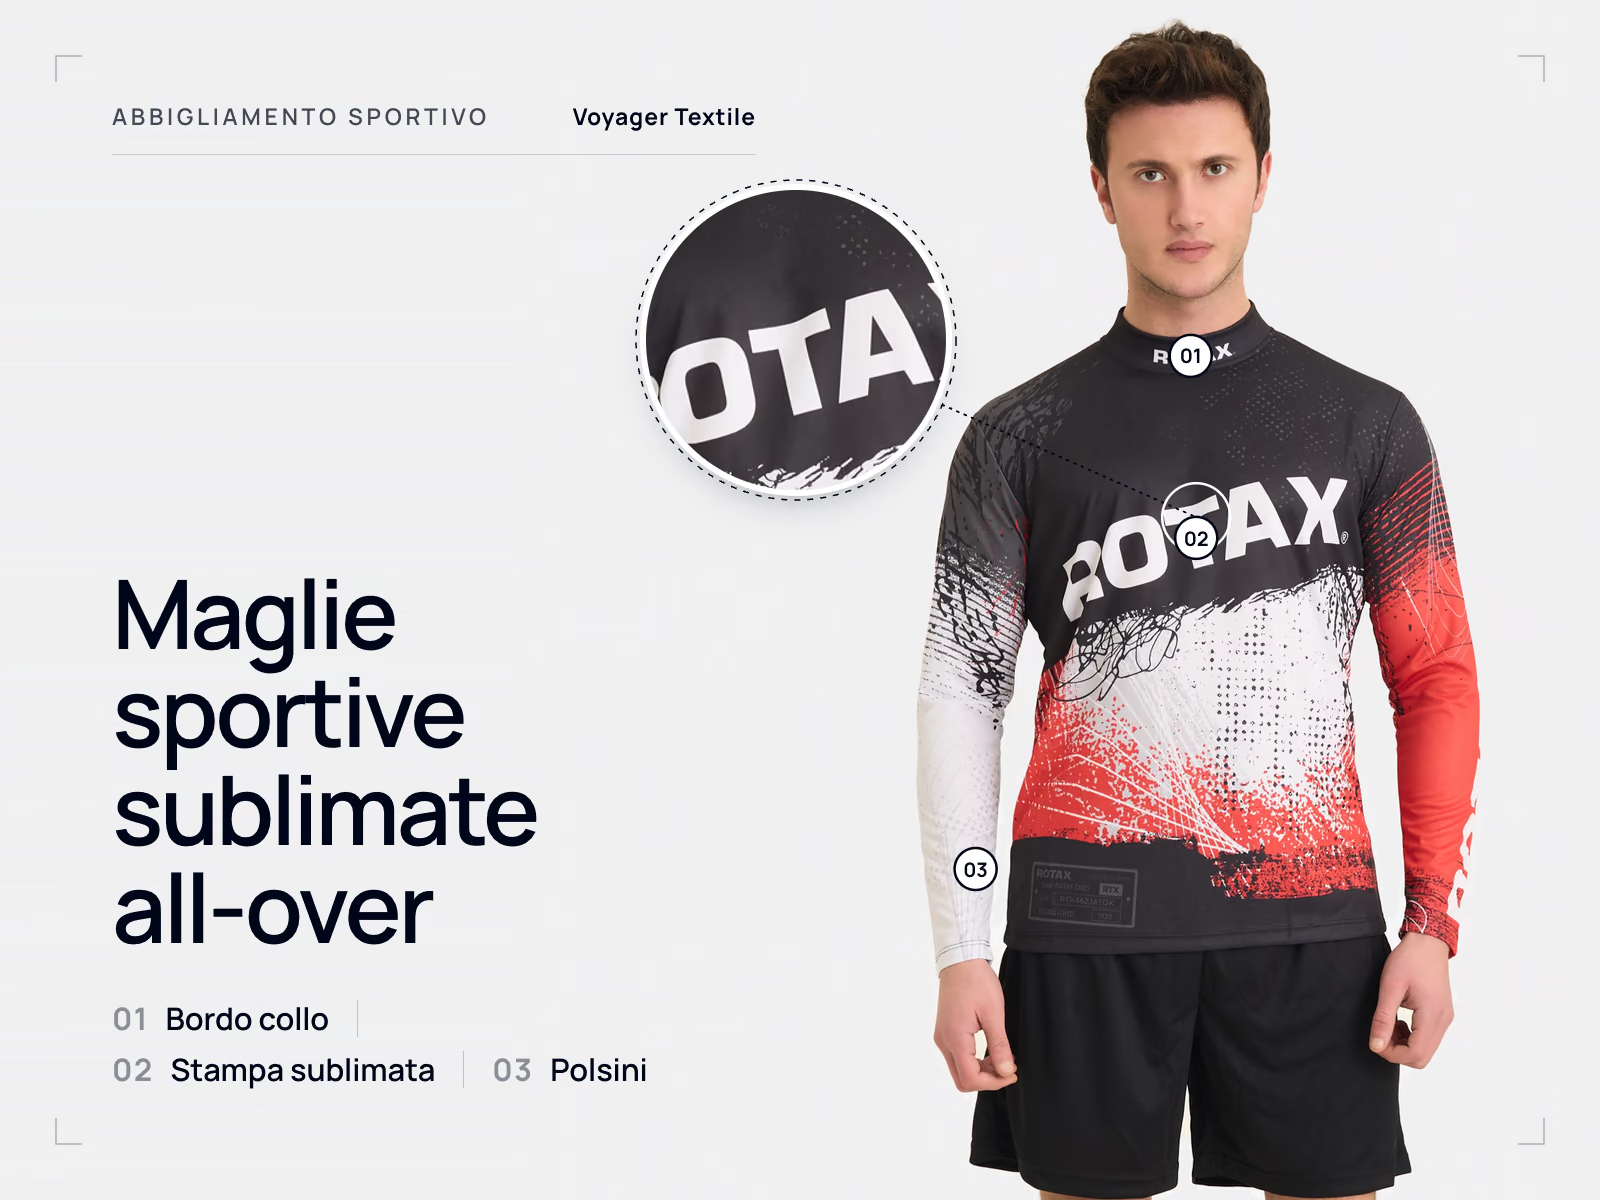
È la fase che chi acquista spesso dà per fissa, e non lo è. Serigrafia e stampa transfer vengono spesso applicate sui pannelli tagliati prima dell'assemblaggio, perché un pannello piatto si pressa meglio di un capo finito e la stampa può arrivare fino alla cucitura. Anche il ricamo su un pannello del corpo si esegue di norma prima che il pannello venga unito. La decorazione sul capo finito è normale per i posizionamenti più piccoli e per i capi in cui l'area è accessibile. La sublimazione all-over è diversa ancora: è il tessuto stesso a essere stampato prima del taglio dei pezzi. Il confronto tra le tecniche di decorazione tratta la scelta del metodo, e ogni pagina di processo indica dove cade la decorazione nella sequenza di quel capo.
Confezione e controllo in linea
L'assemblaggio procede come una sequenza bilanciata di operazioni, ciascuna sulla macchina adatta: tagliacuci (overlock) per le cuciture della maglia, collaretta per orli e finiture del collo, punto annodato per i tessuti ortogonali, travette nei punti di sforzo. I controlli in linea avvengono finché un capo si può ancora correggere a basso costo, ed è proprio questo il loro scopo. Uno scostamento di misura alla seconda operazione si corregge in cinque minuti; lo stesso scostamento scoperto dopo lo stiro finale è un ordine di rilavorazione.
Fase cinque: rifinitura, controllo qualità e imballaggio
La rifinitura comprende il taglio dei fili, la pulizia e lo stiro o la vaporizzazione dove tessuto e prodotto lo giustificano. Non tutti i capi si stirano allo stesso modo: una giacca strutturata in tessuto ortogonale richiede lo stiro come parte della sua costruzione, mentre una t-shirt in jersey viene di norma vaporizzata leggermente, per non tendere né lucidare il tessuto.
Il controllo qualità finale verifica il capo finito rispetto al campione approvato e alla specifica: misure rispetto alla tabella delle tolleranze, aspetto, posizione e qualità della decorazione, etichettatura, accessori e qualità di esecuzione. Da Voyager Textile ogni ordine è controllato in linea durante la confezione e ispezionato capo per capo al controllo qualità finale. Cosa definire prima della produzione, compresi livello di ispezione e classificazione dei difetti, è trattato nella guida al controllo qualità.
L'imballaggio è una specifica, non un dettaglio da sistemare alla fine. Metodo di piegatura, sacchetti singoli, etichette taglia e codici a barre, scatole interne, cartoni monotaglia o assortiti e marcatura dei cartoni vanno concordati prima che la linea ci arrivi, perché reimballare un ordine finito è lento e costoso.
La preparazione all'esportazione chiude la sequenza: fattura commerciale, packing list, documentazione di trasporto e, per le spedizioni tra la Turchia e l'UE, il certificato di circolazione A.TR che consente ai prodotti industriali di circolare senza dazi doganali. La guida alla spedizione tratta gli Incoterms e chi è responsabile di cosa.
Dove la sequenza cambia a seconda del capo
La produzione di abbigliamento non è un flusso unico e universale. Le fasi sopra reggono, ma ciò che avviene al loro interno differisce abbastanza da far sì che la stessa fabbrica gestisca una t-shirt in jersey e una giacca foderata come processi realmente diversi.
| Capo | Cosa cambia nel processo |
|---|---|
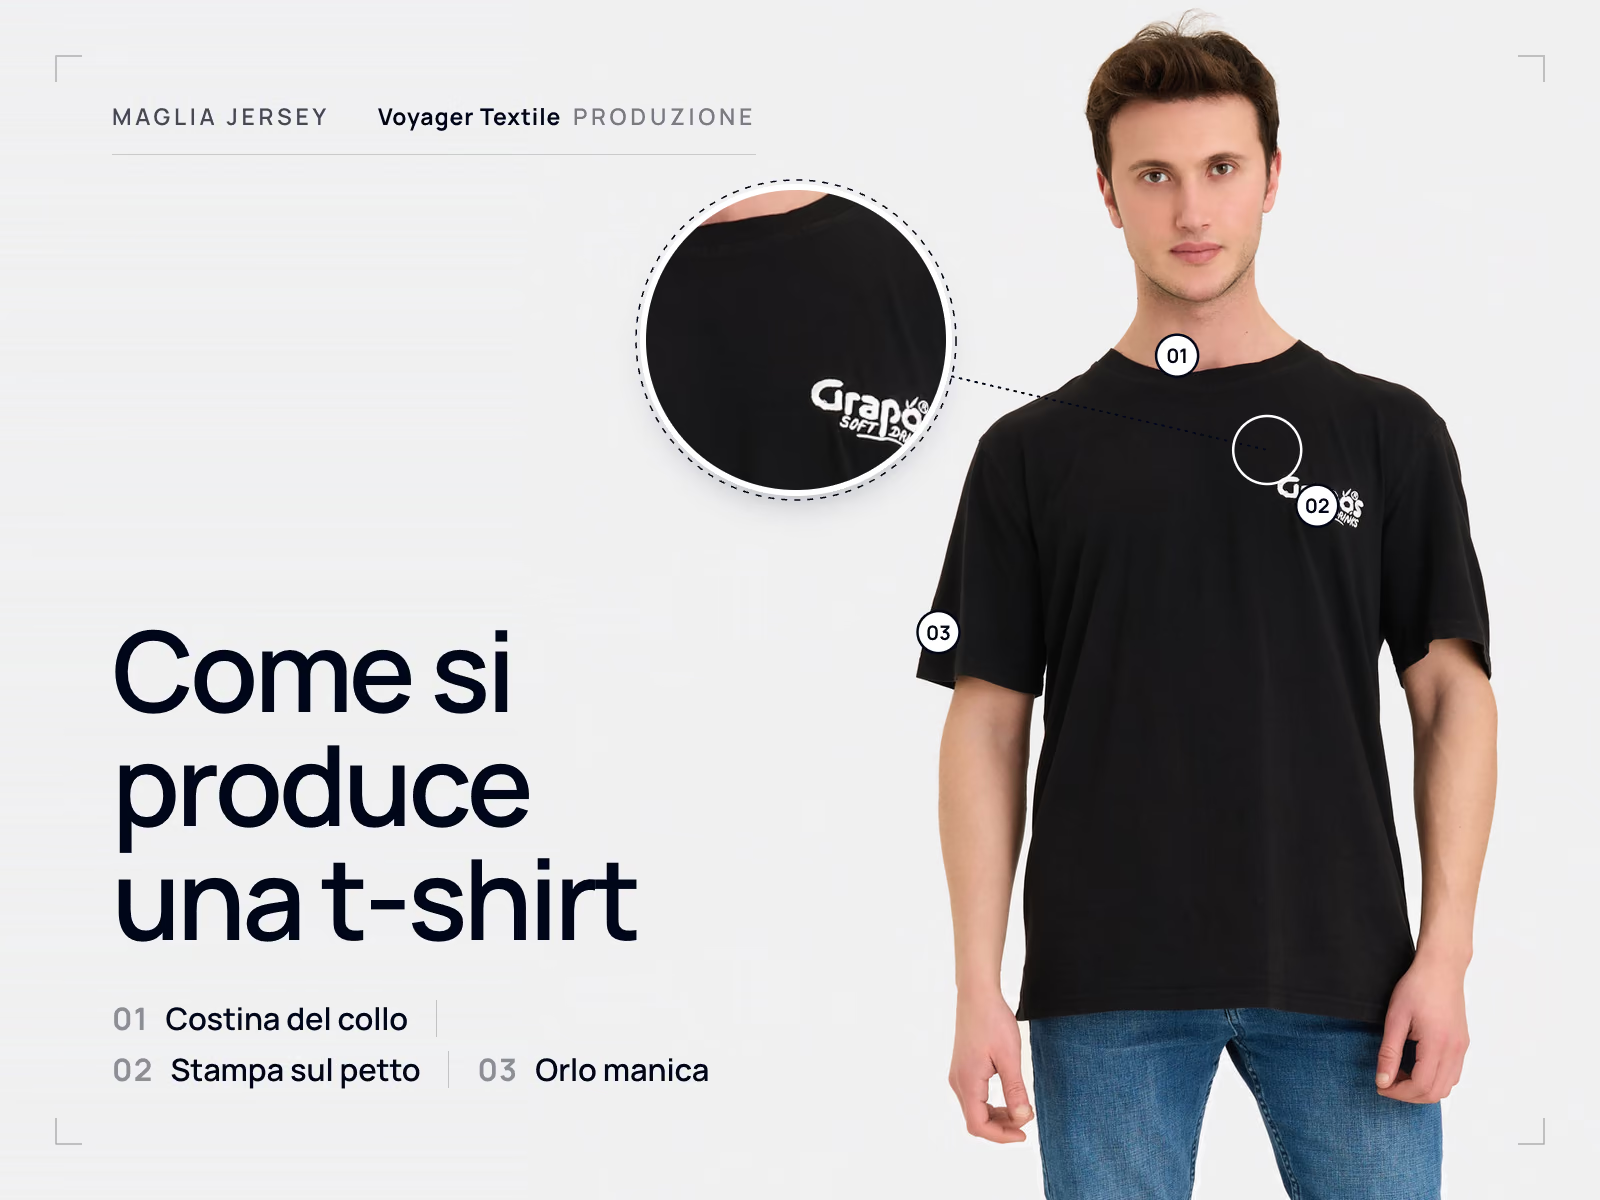
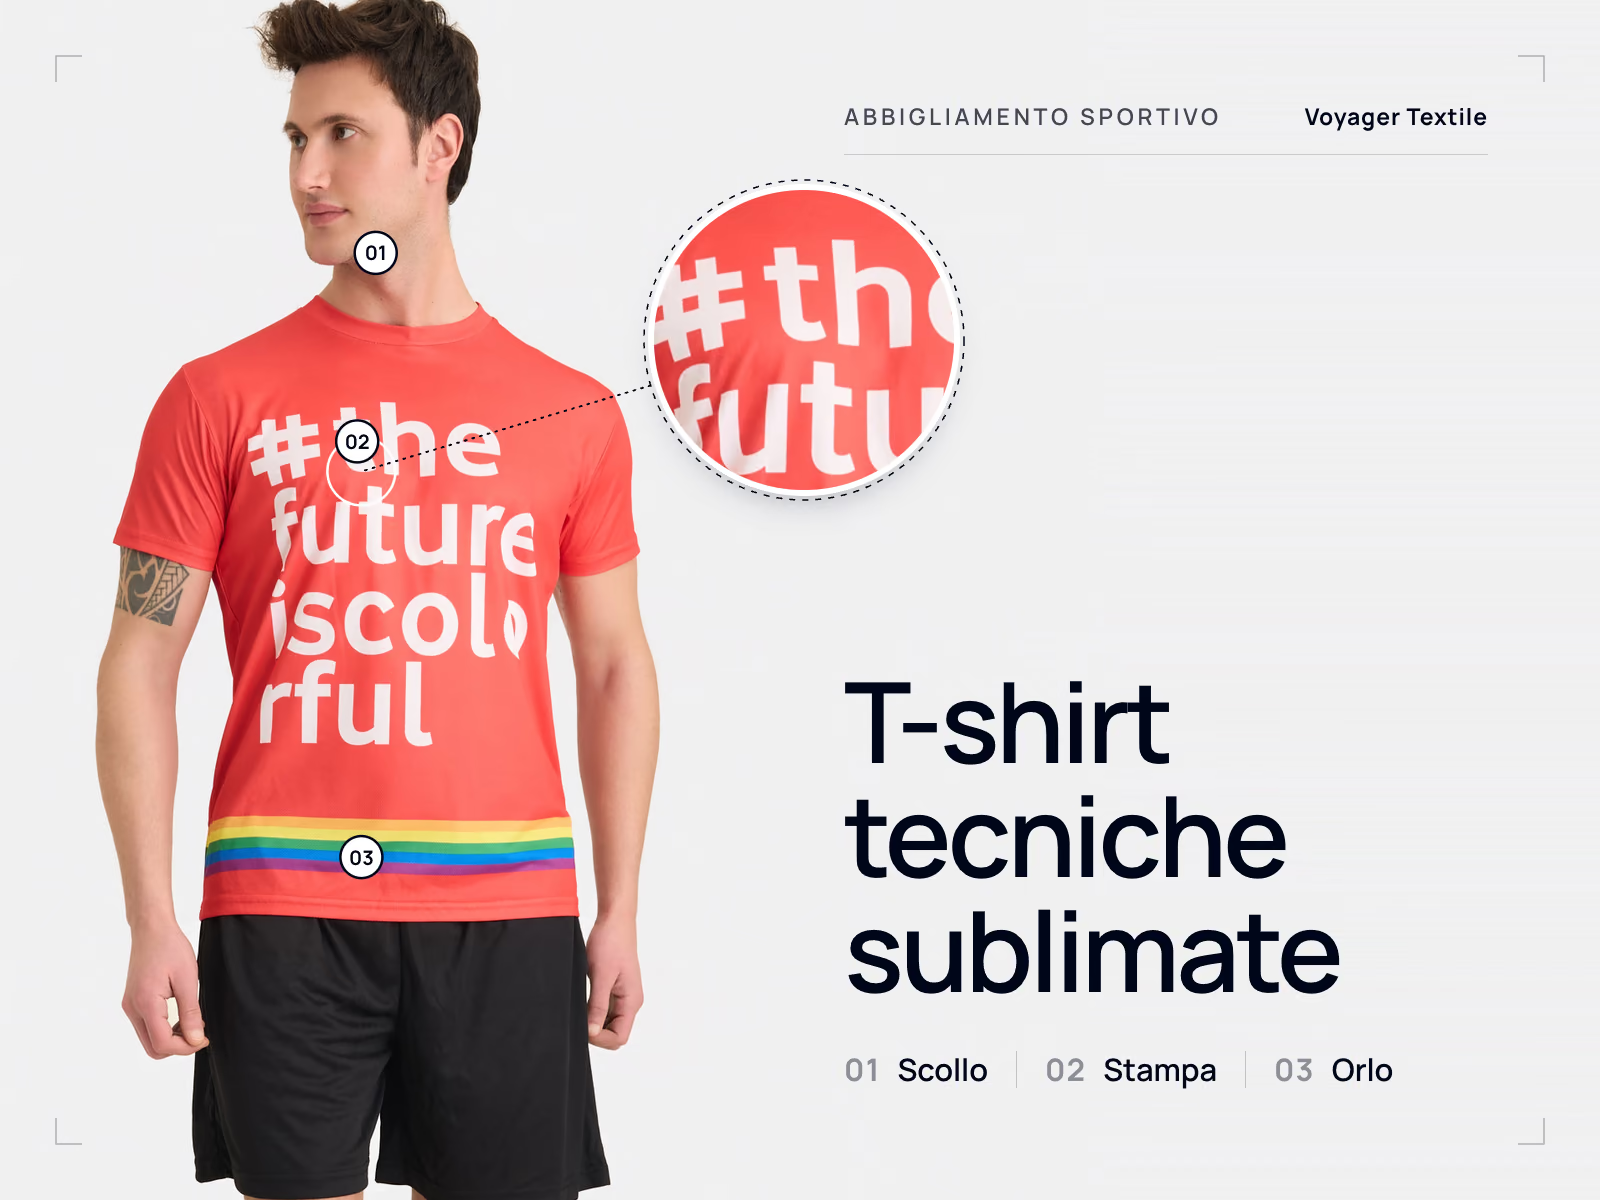
| T-shirt | Dominano il rilassamento del jersey e il controllo della torsione; la costina del collo è un'operazione delicata; le stampe sul corpo si eseguono di norma sui pannelli tagliati |
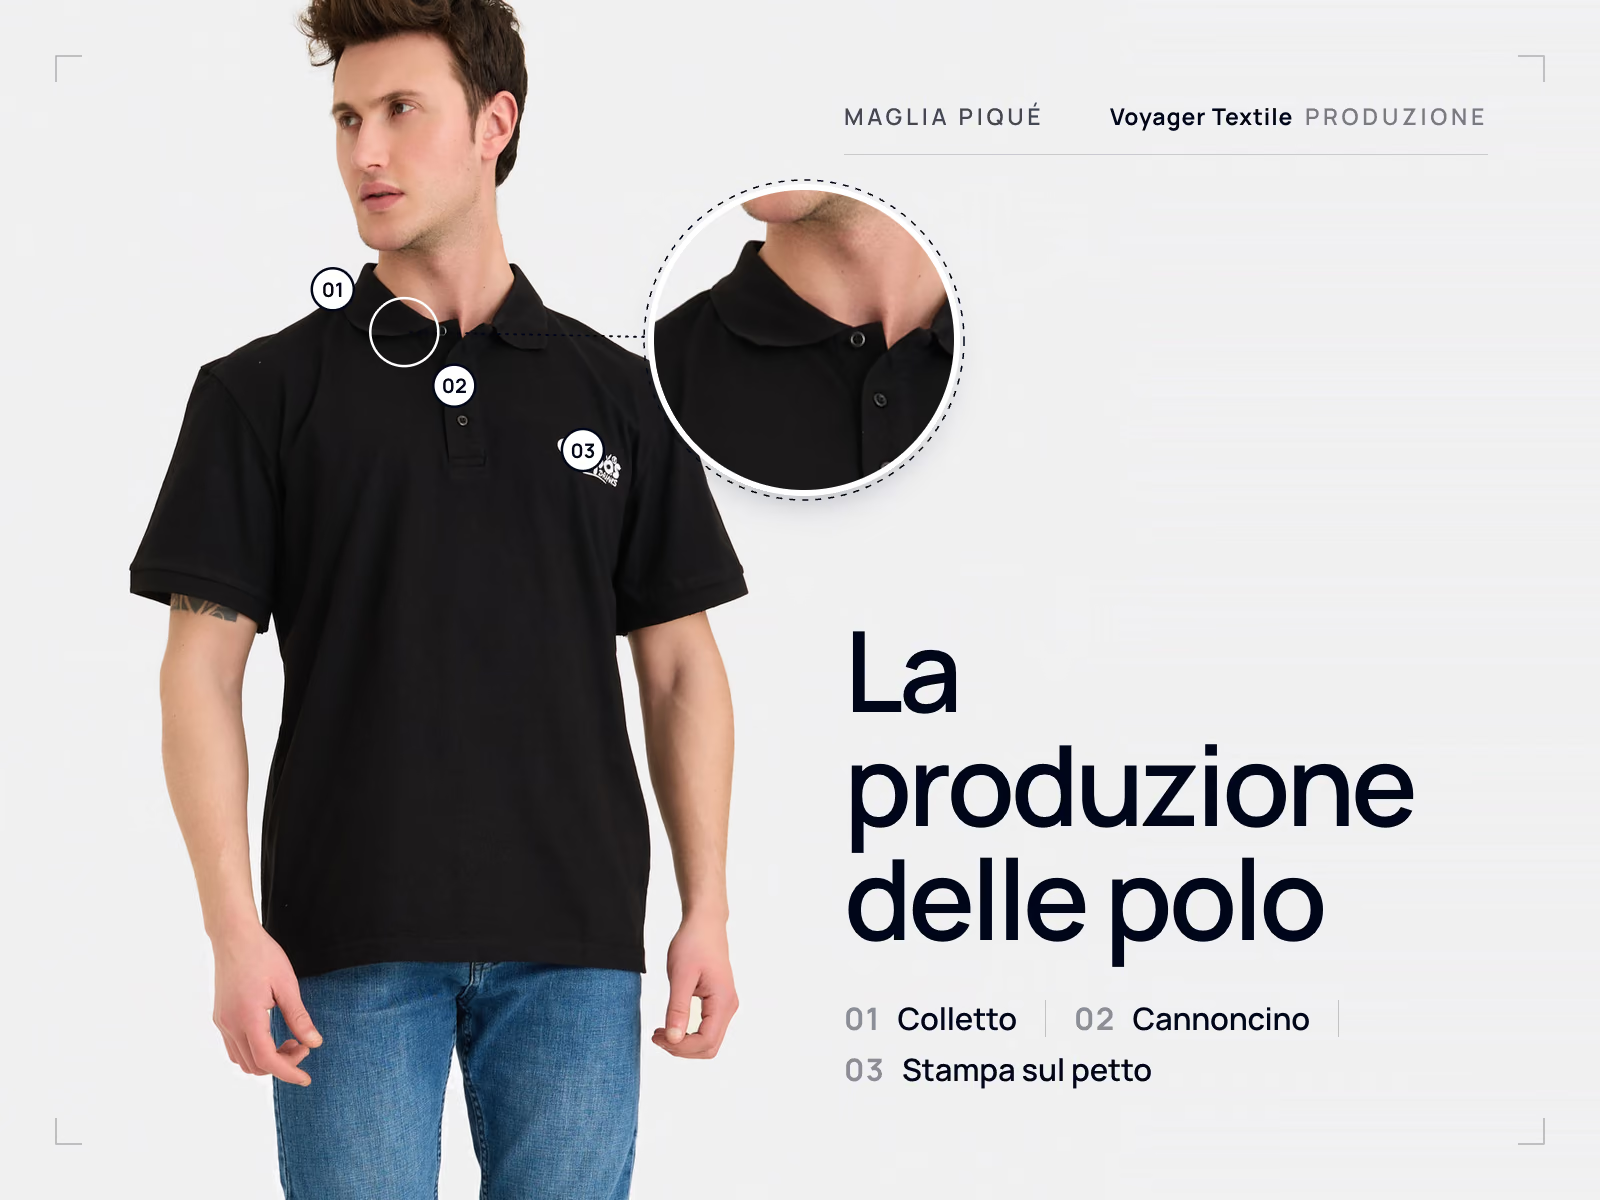
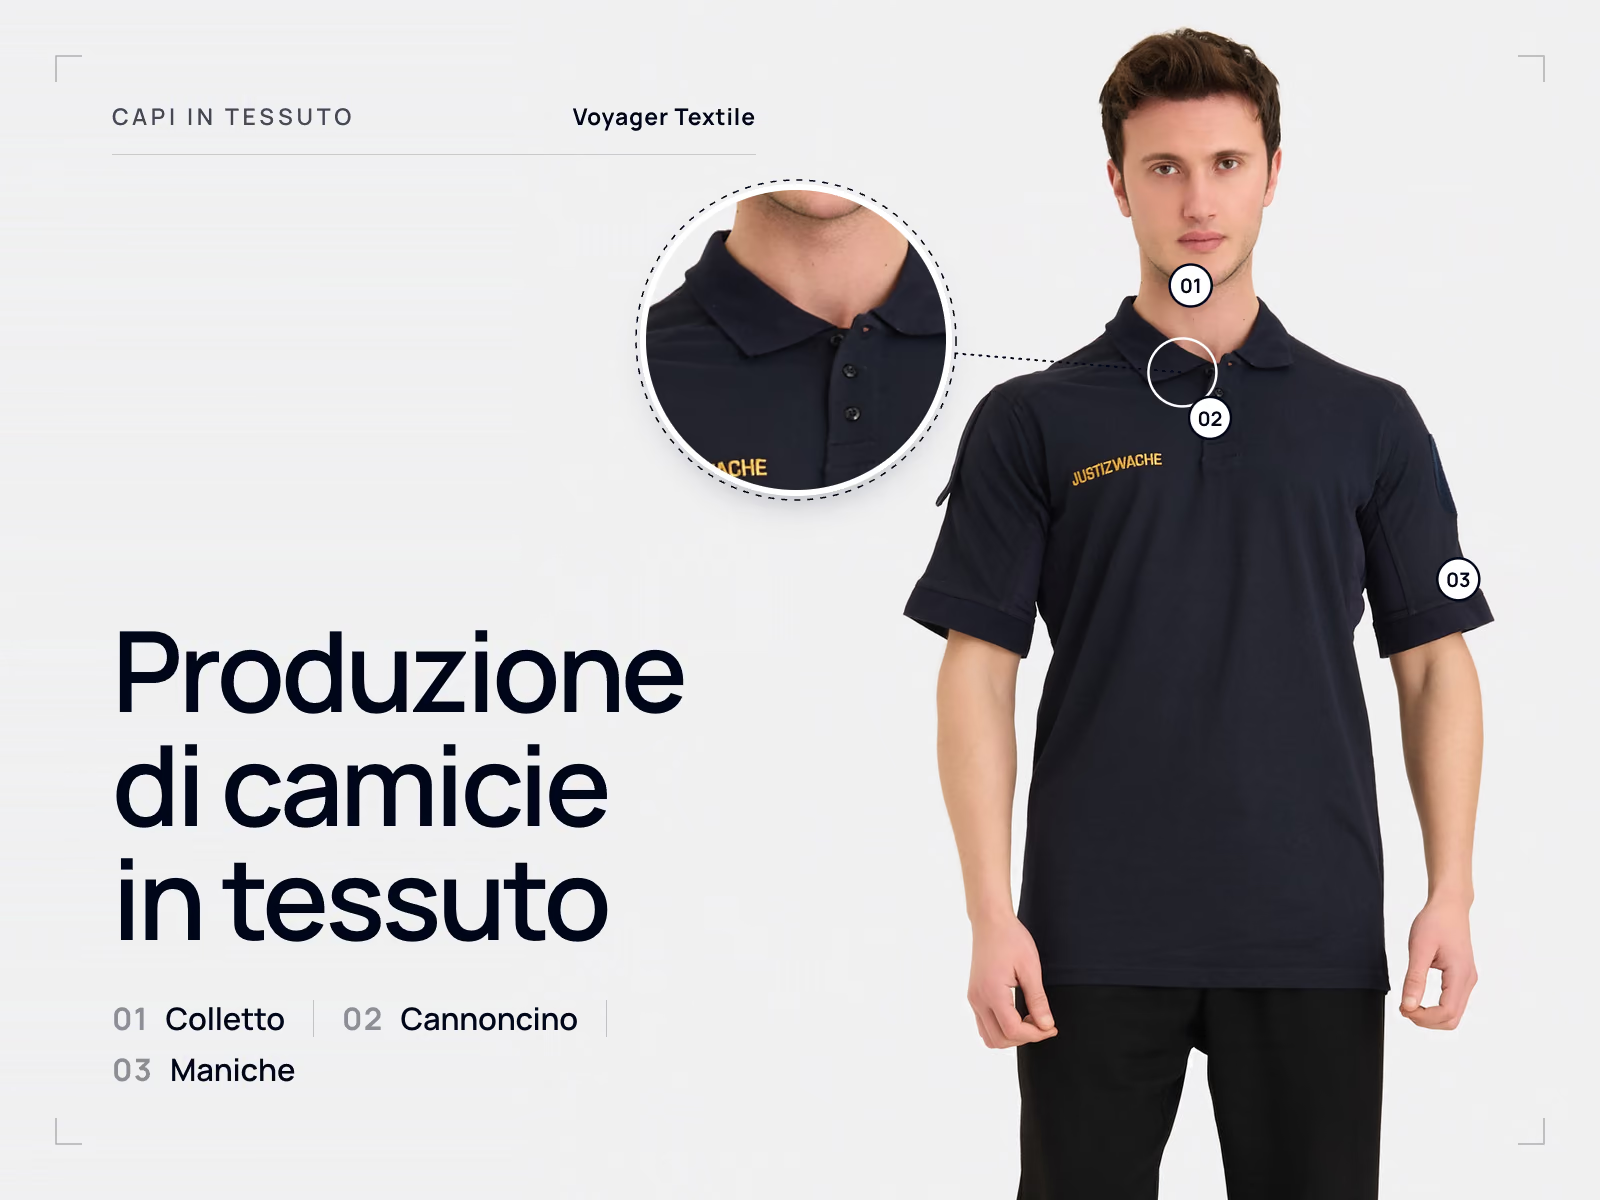
| Polo | Colletto e polsini sono lavorati a maglia separatamente e devono corrispondere al corpo; il cannoncino è l'operazione critica per l'allineamento |
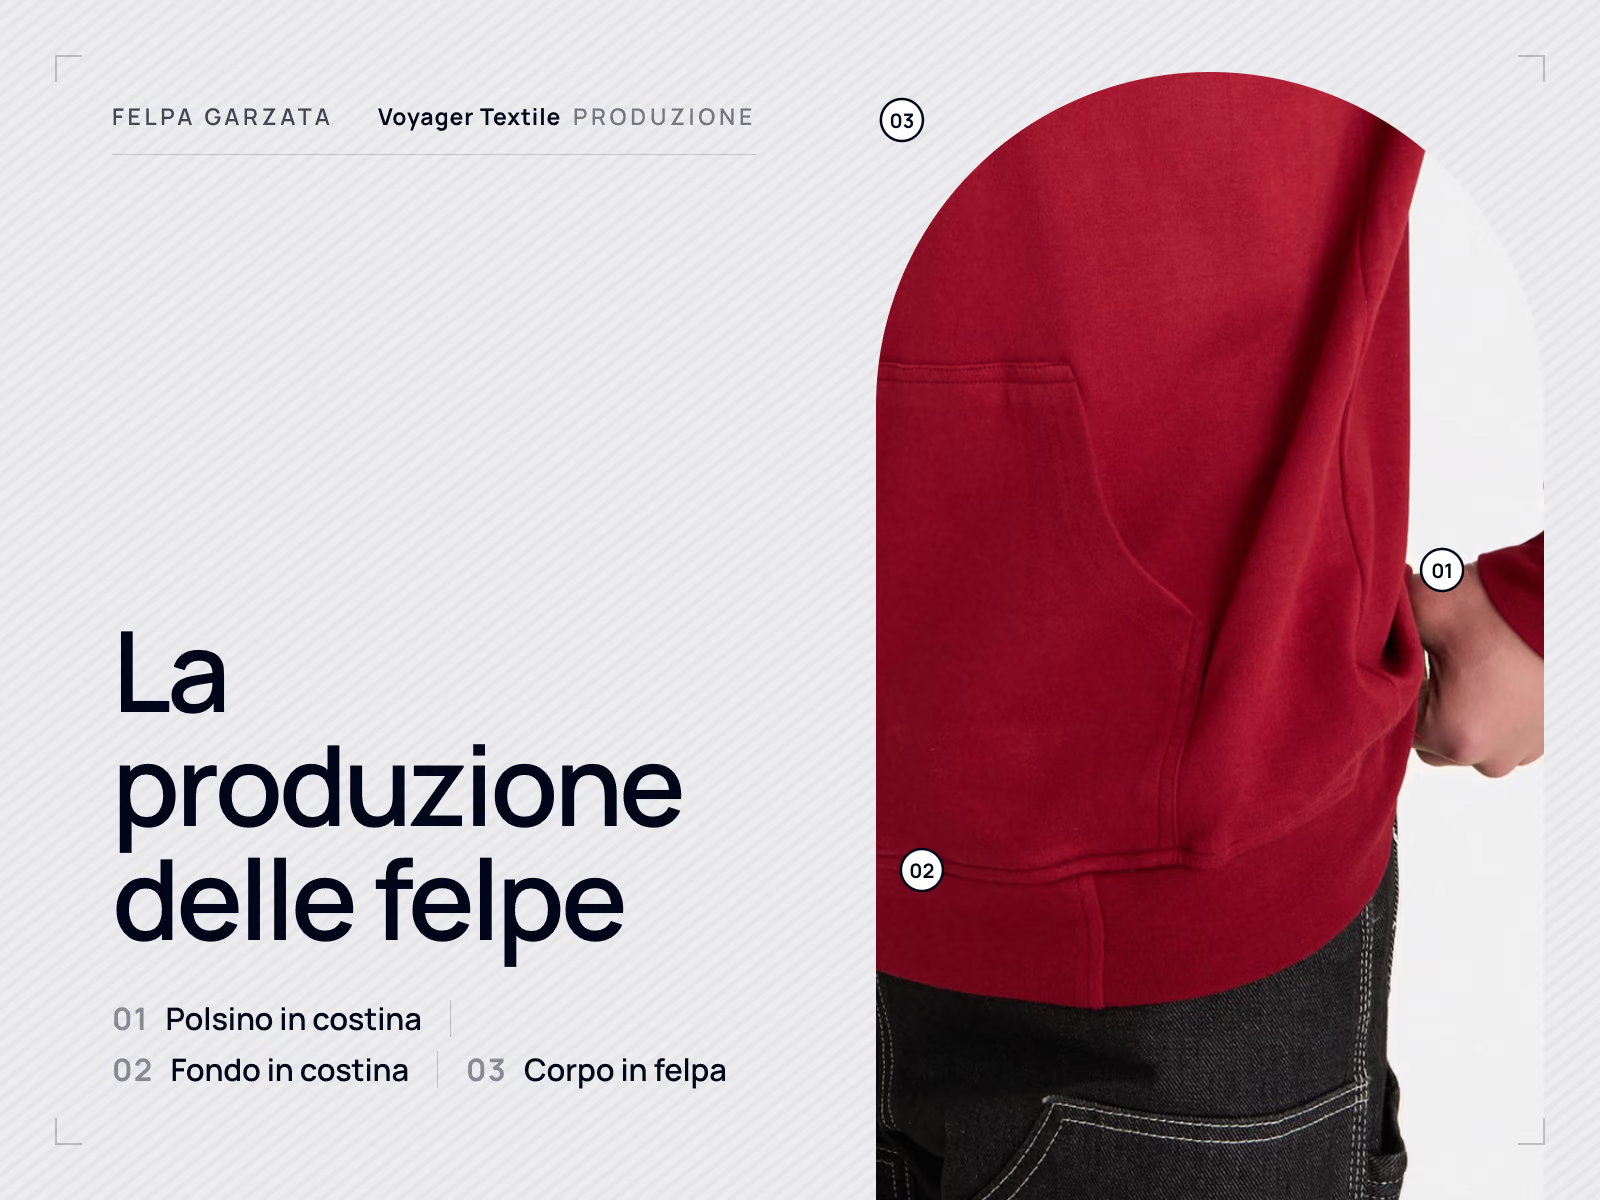
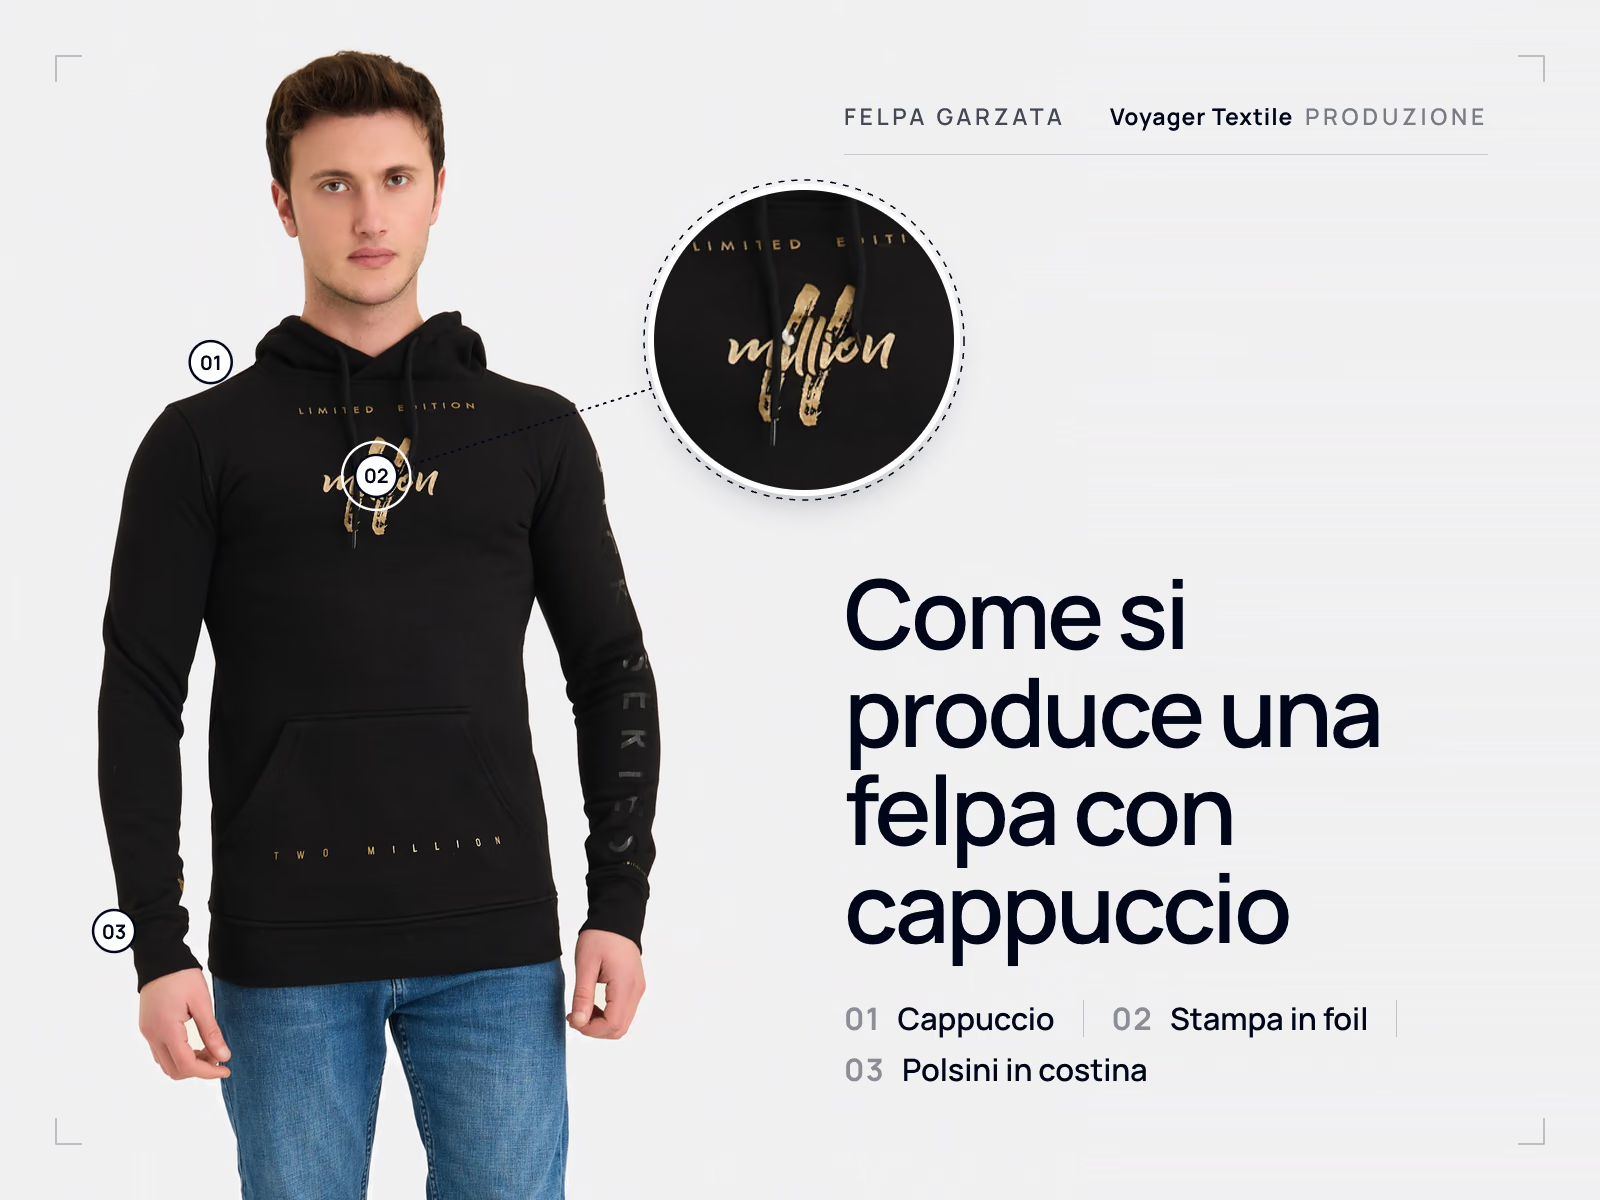
| Felpe e felpe con cappuccio | French terry e felpa garzata più pesanti cambiano il taglio e lo spessore delle cuciture; cappucci, costine e coulisse aggiungono controlli di simmetria e di ripresa elastica |
| Abbigliamento sportivo sublimato | Il tessuto è stampato prima del taglio, quindi la grafica è progettata sui pannelli del cartamodello e il registro diventa un parametro di qualità |
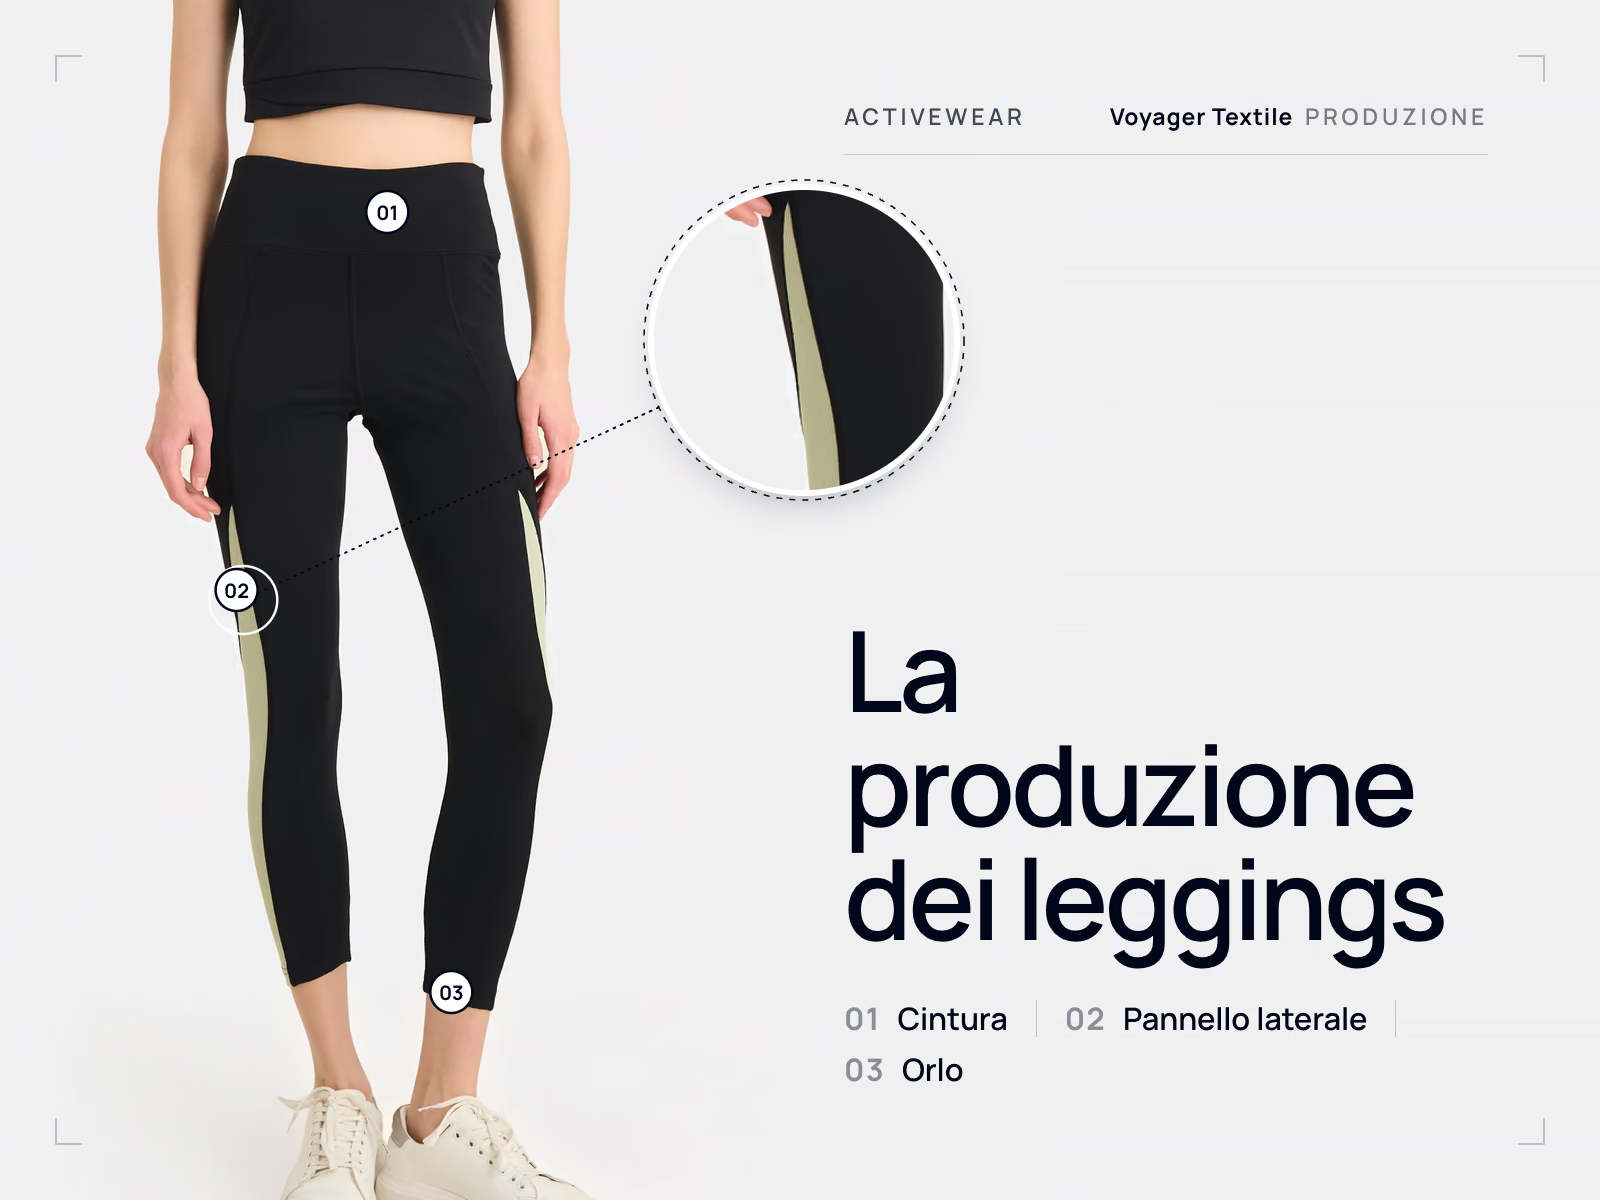
| Leggings e capi elasticizzati | La gestione dell'elasticità a quattro vie, le cuciture flatlock e l'opacità in tensione hanno la priorità sullo stiro |
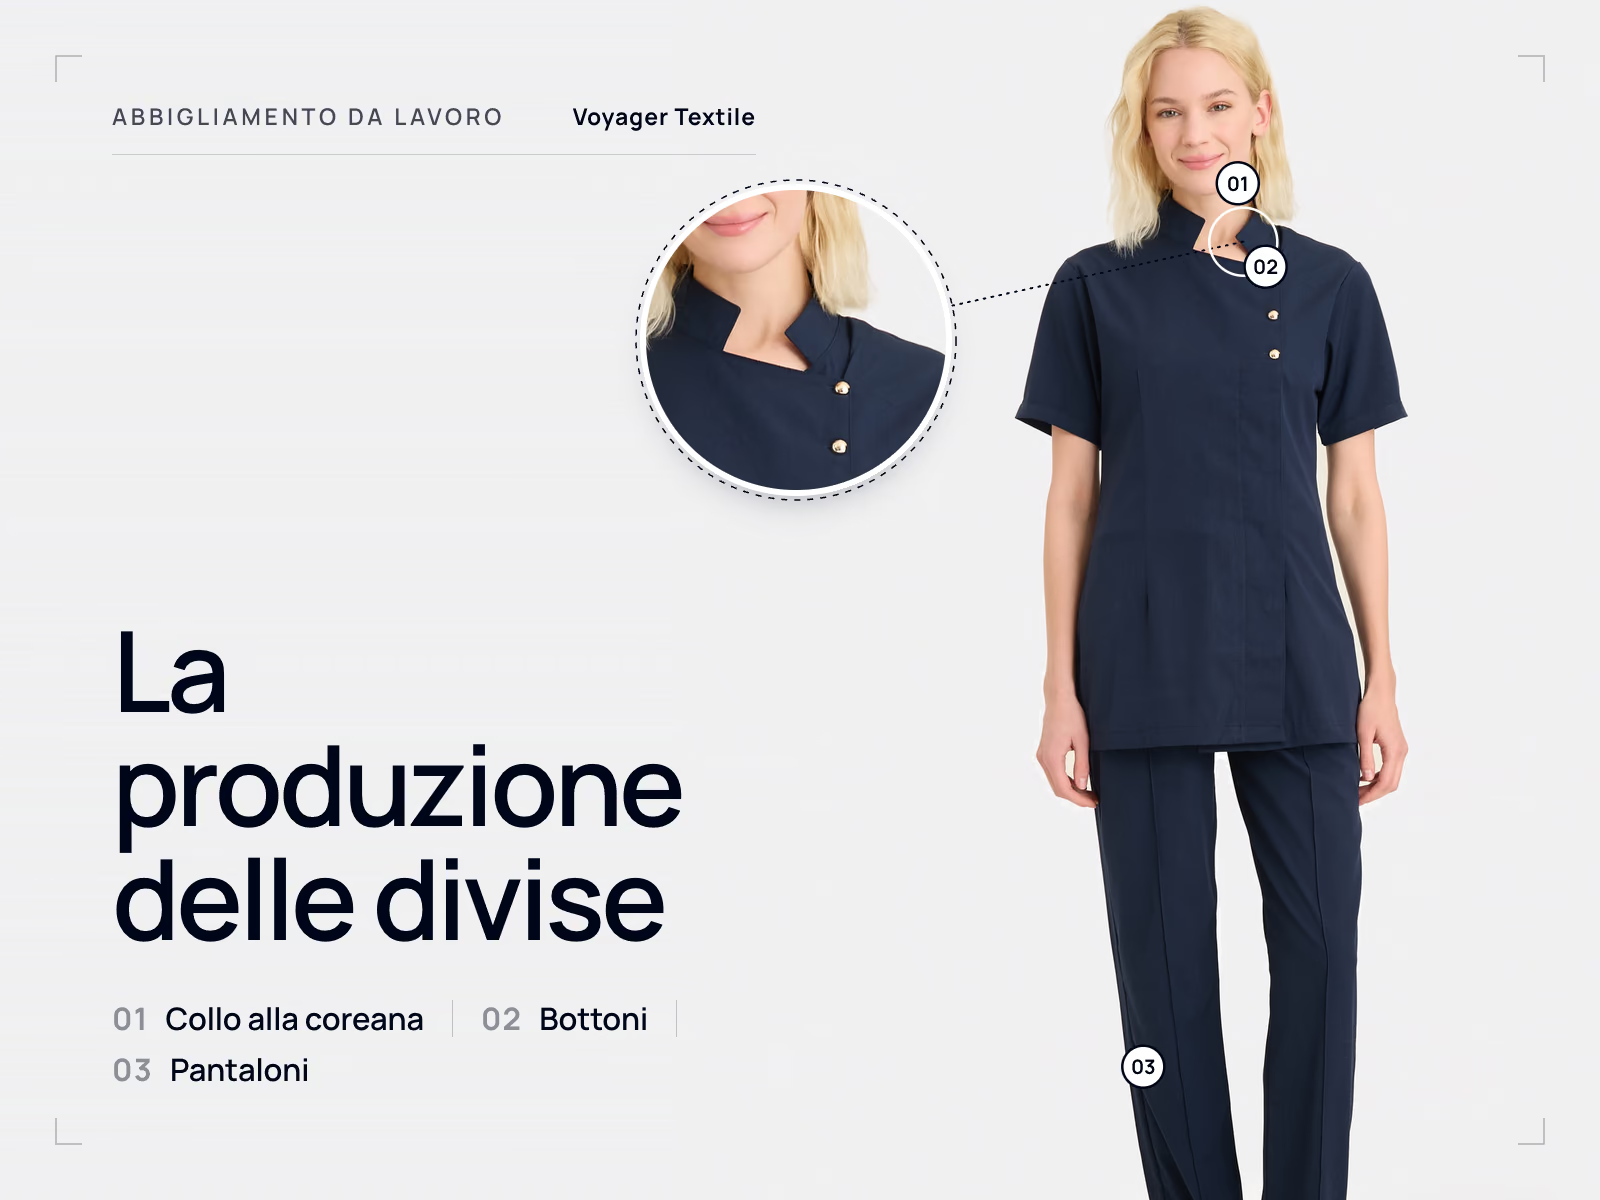
| Programmi di divise | Più tipi di capo devono coordinarsi tra loro e restare identici per anni, quindi la prenotazione dei materiali e il controllo delle versioni guidano il processo |
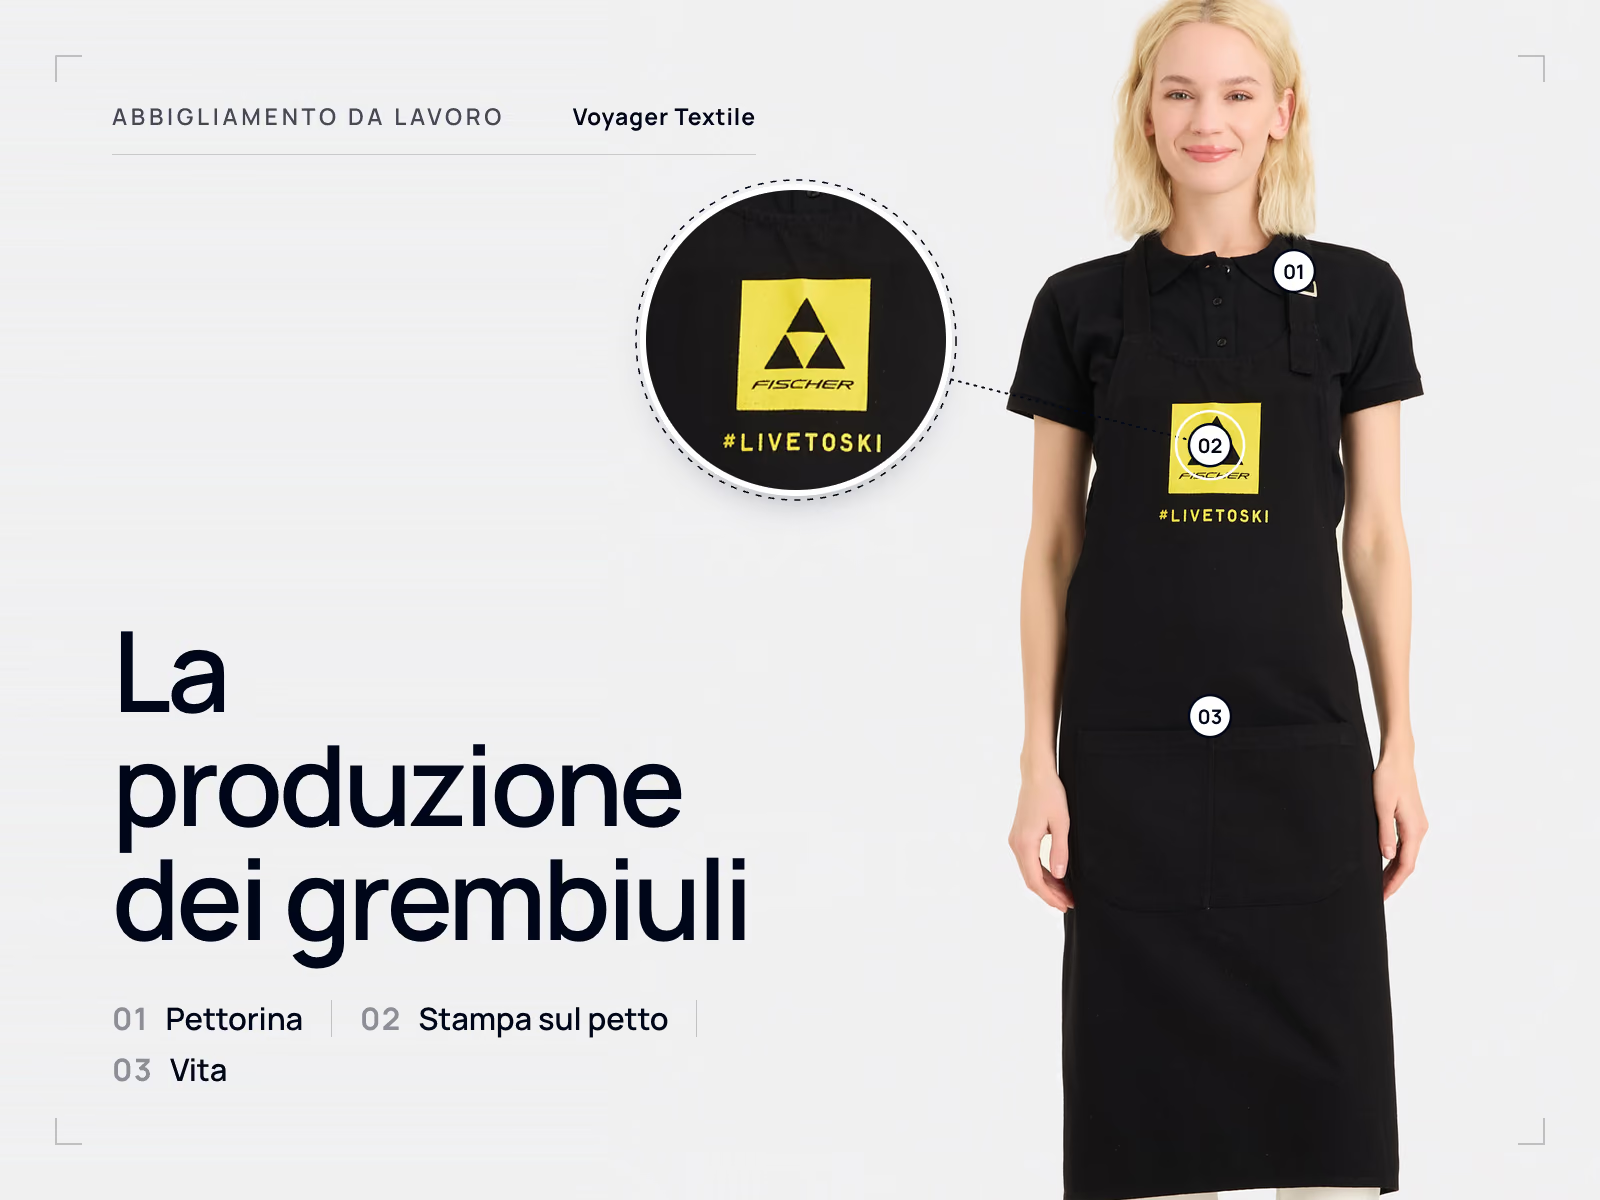
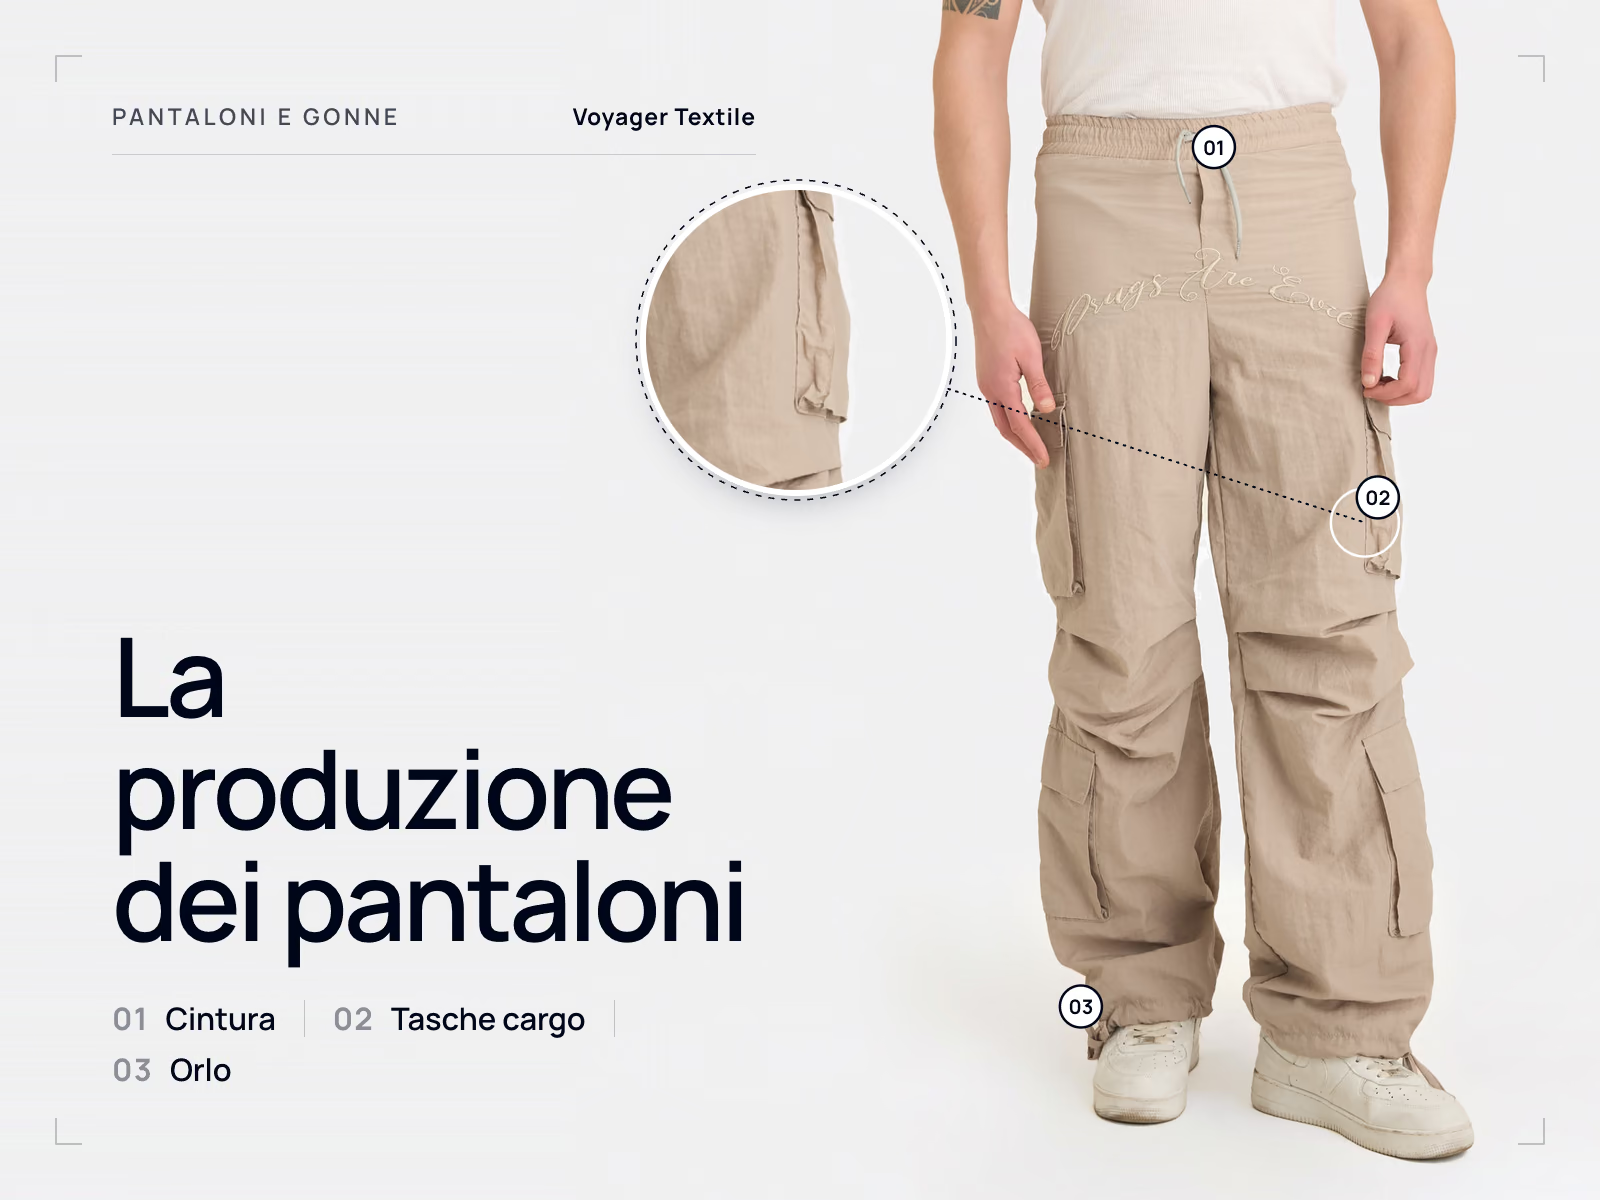
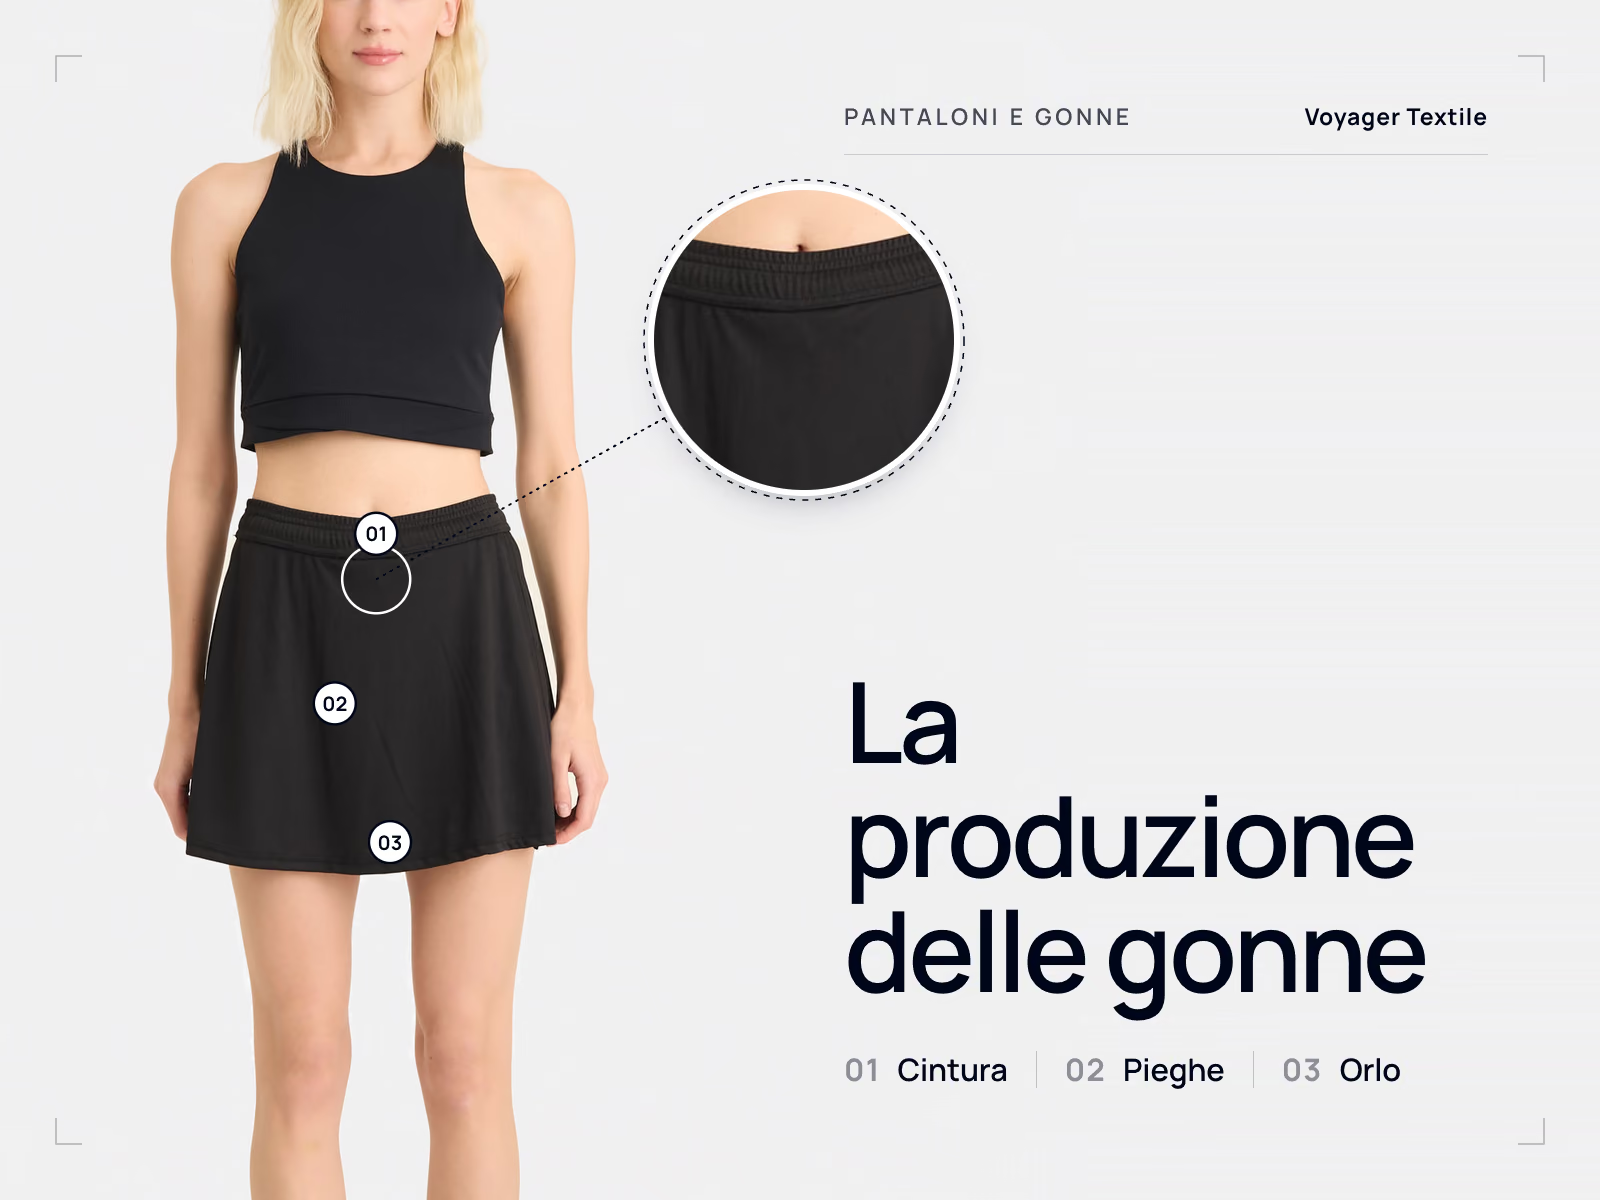
| Pantaloni e gonne | Cintura, chiusura e costruzione delle tasche sono la sequenza; lo stiro fa parte della costruzione anziché essere una fase finale |
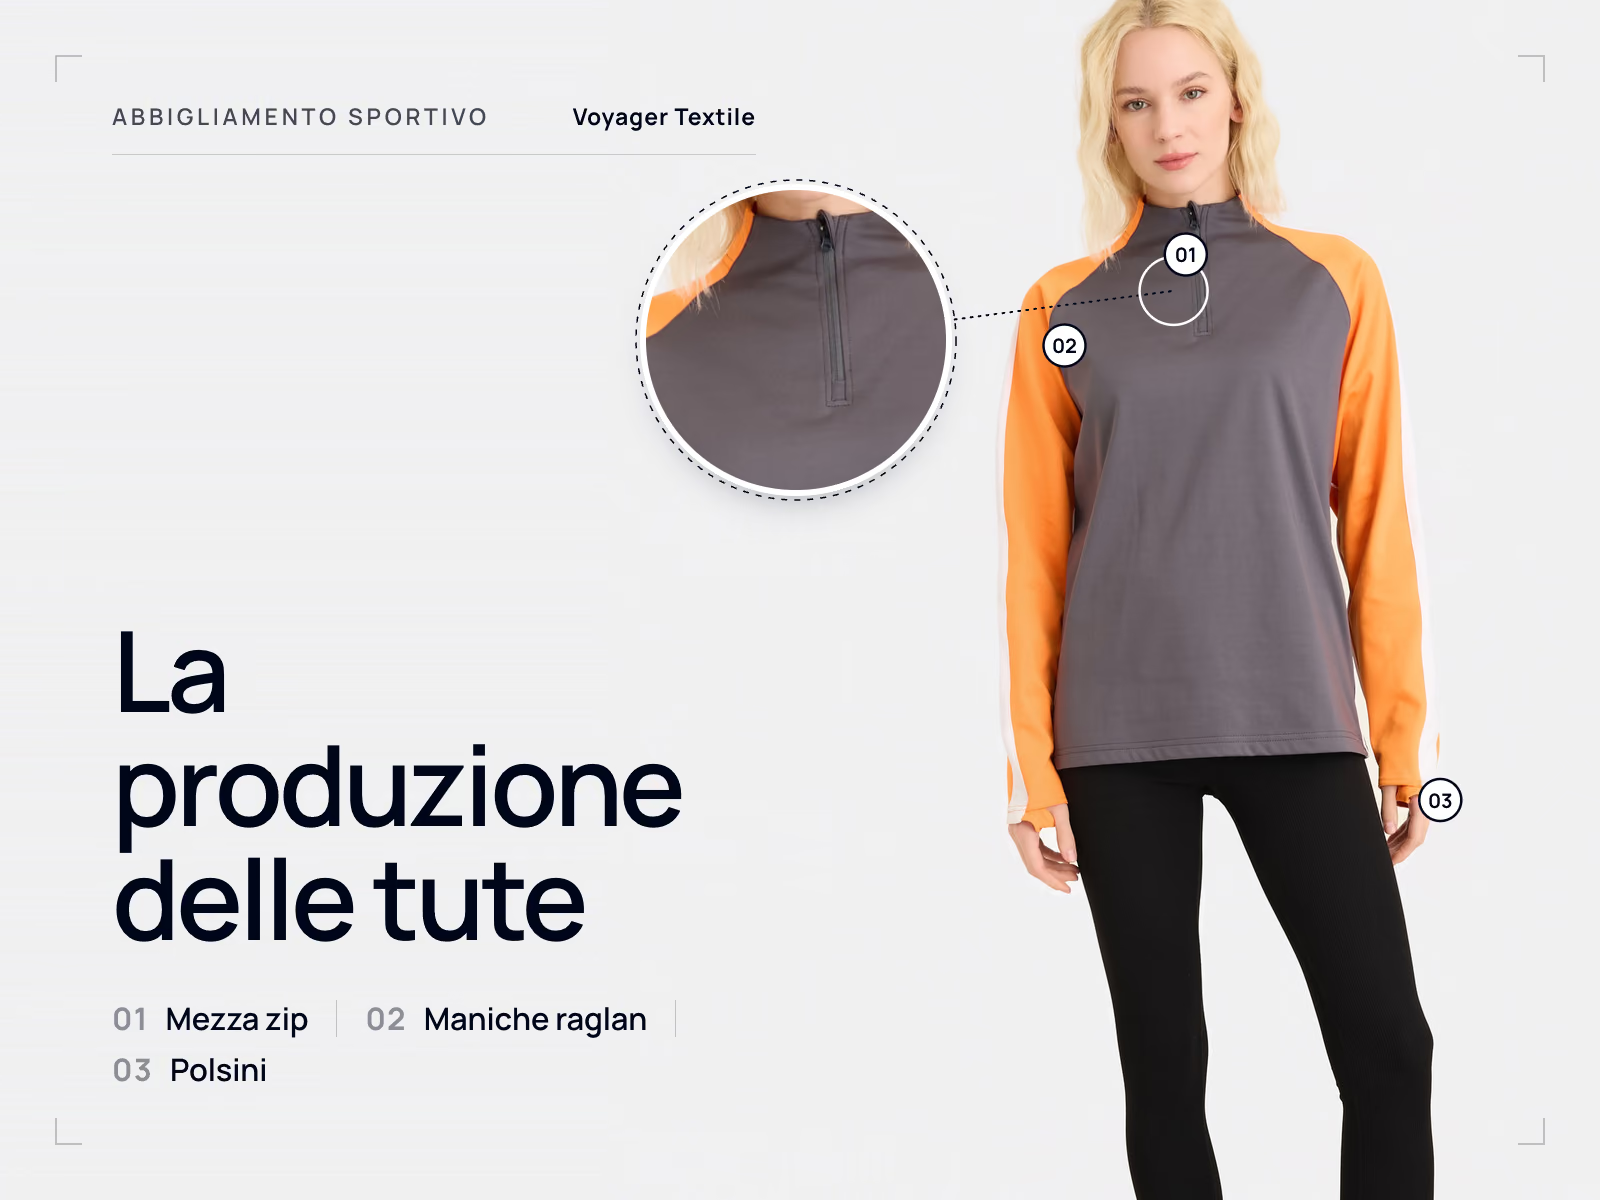
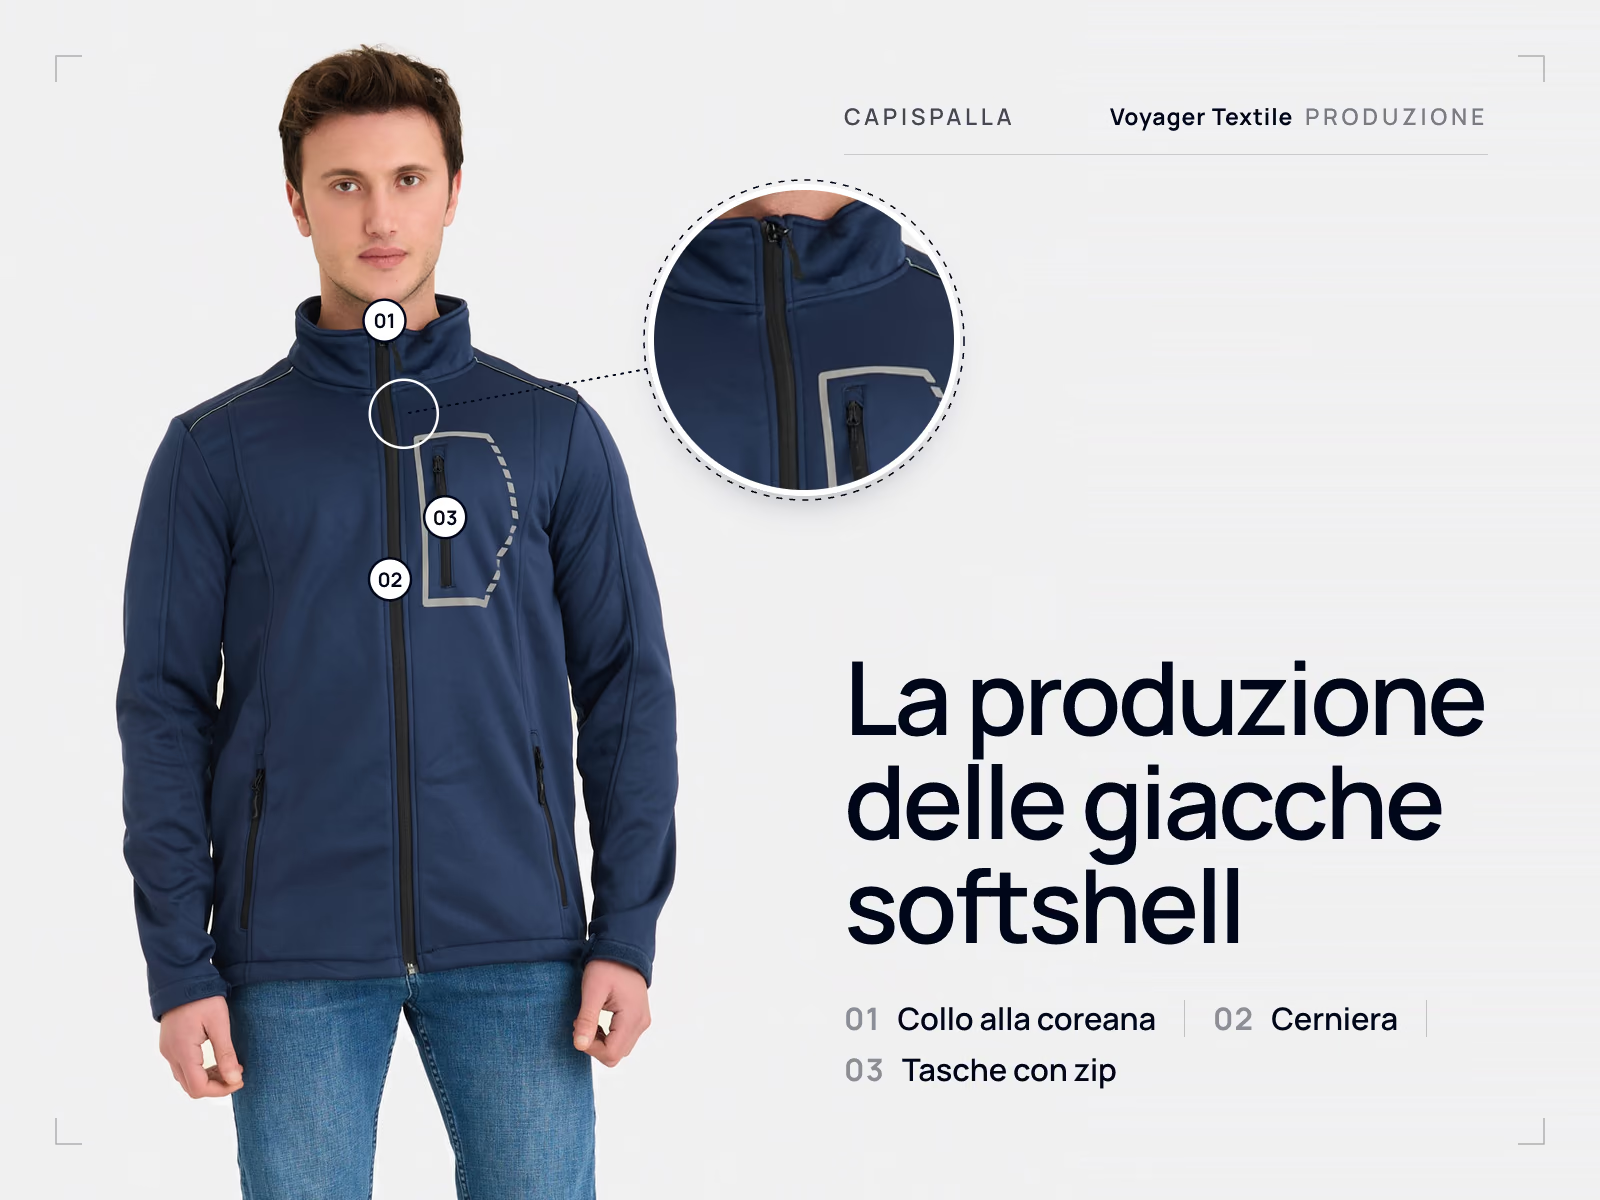
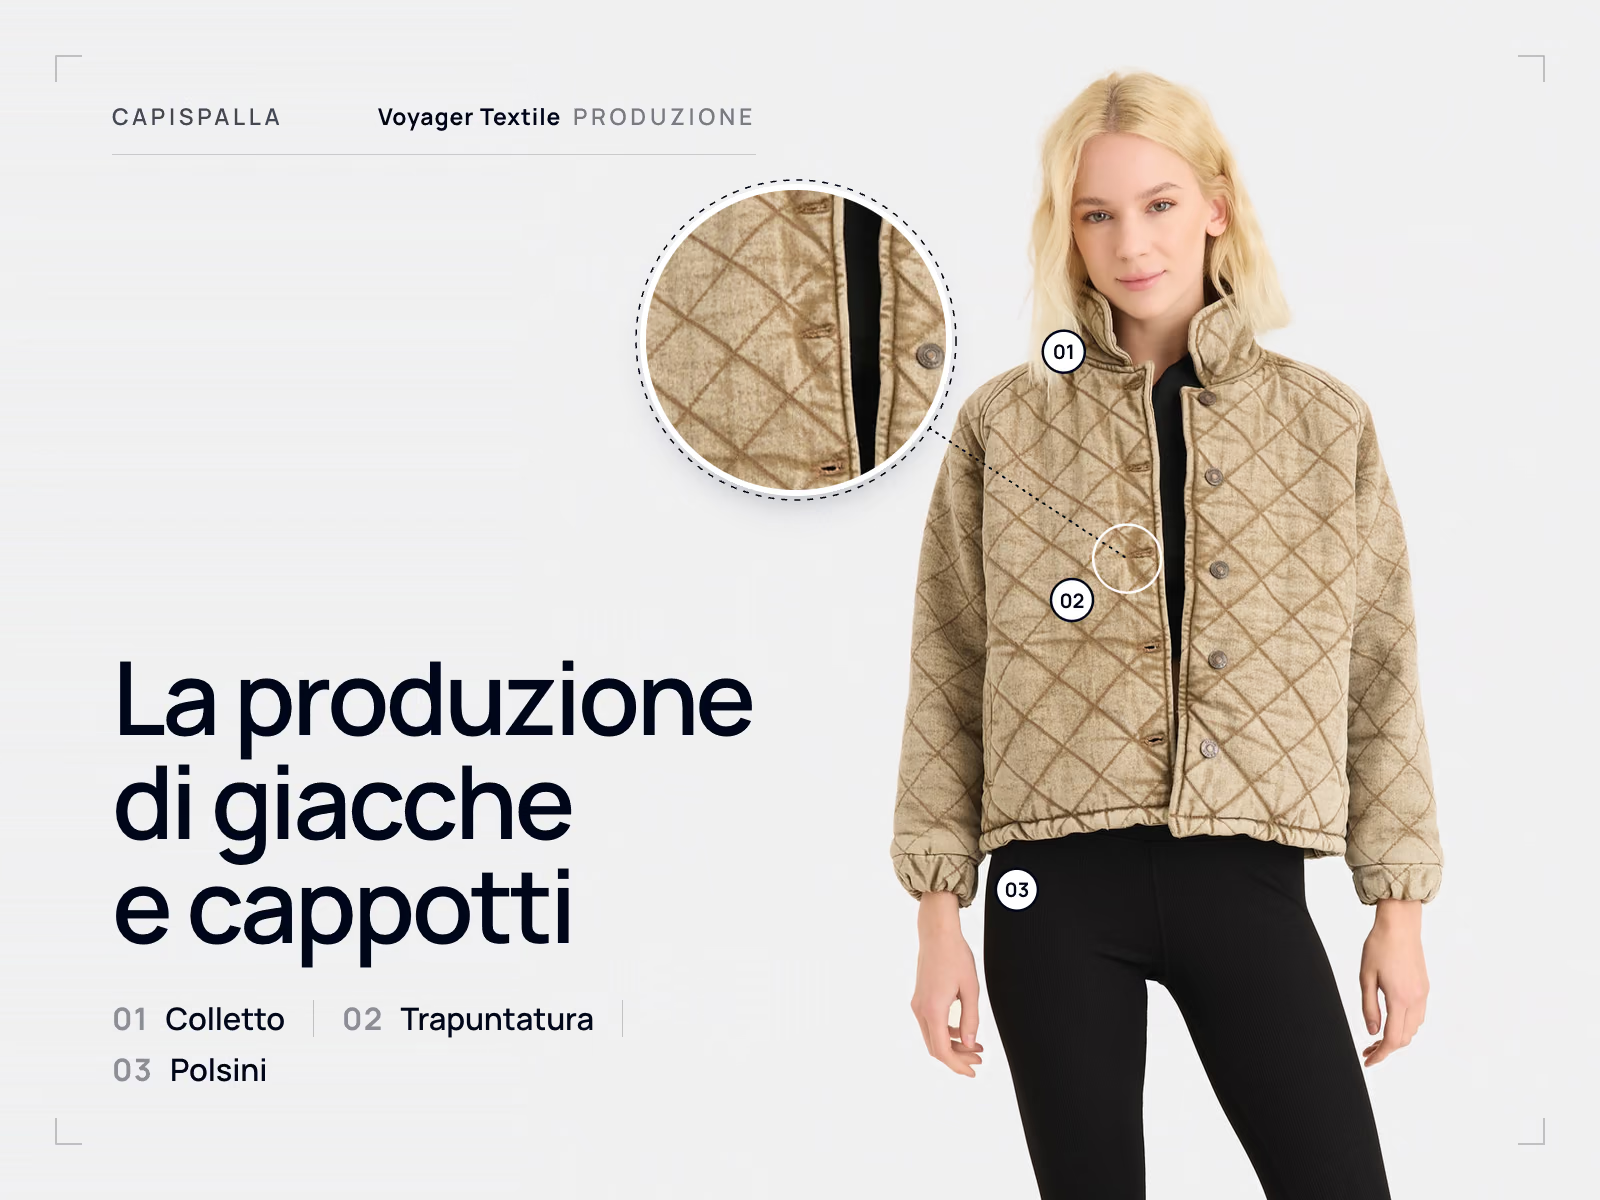
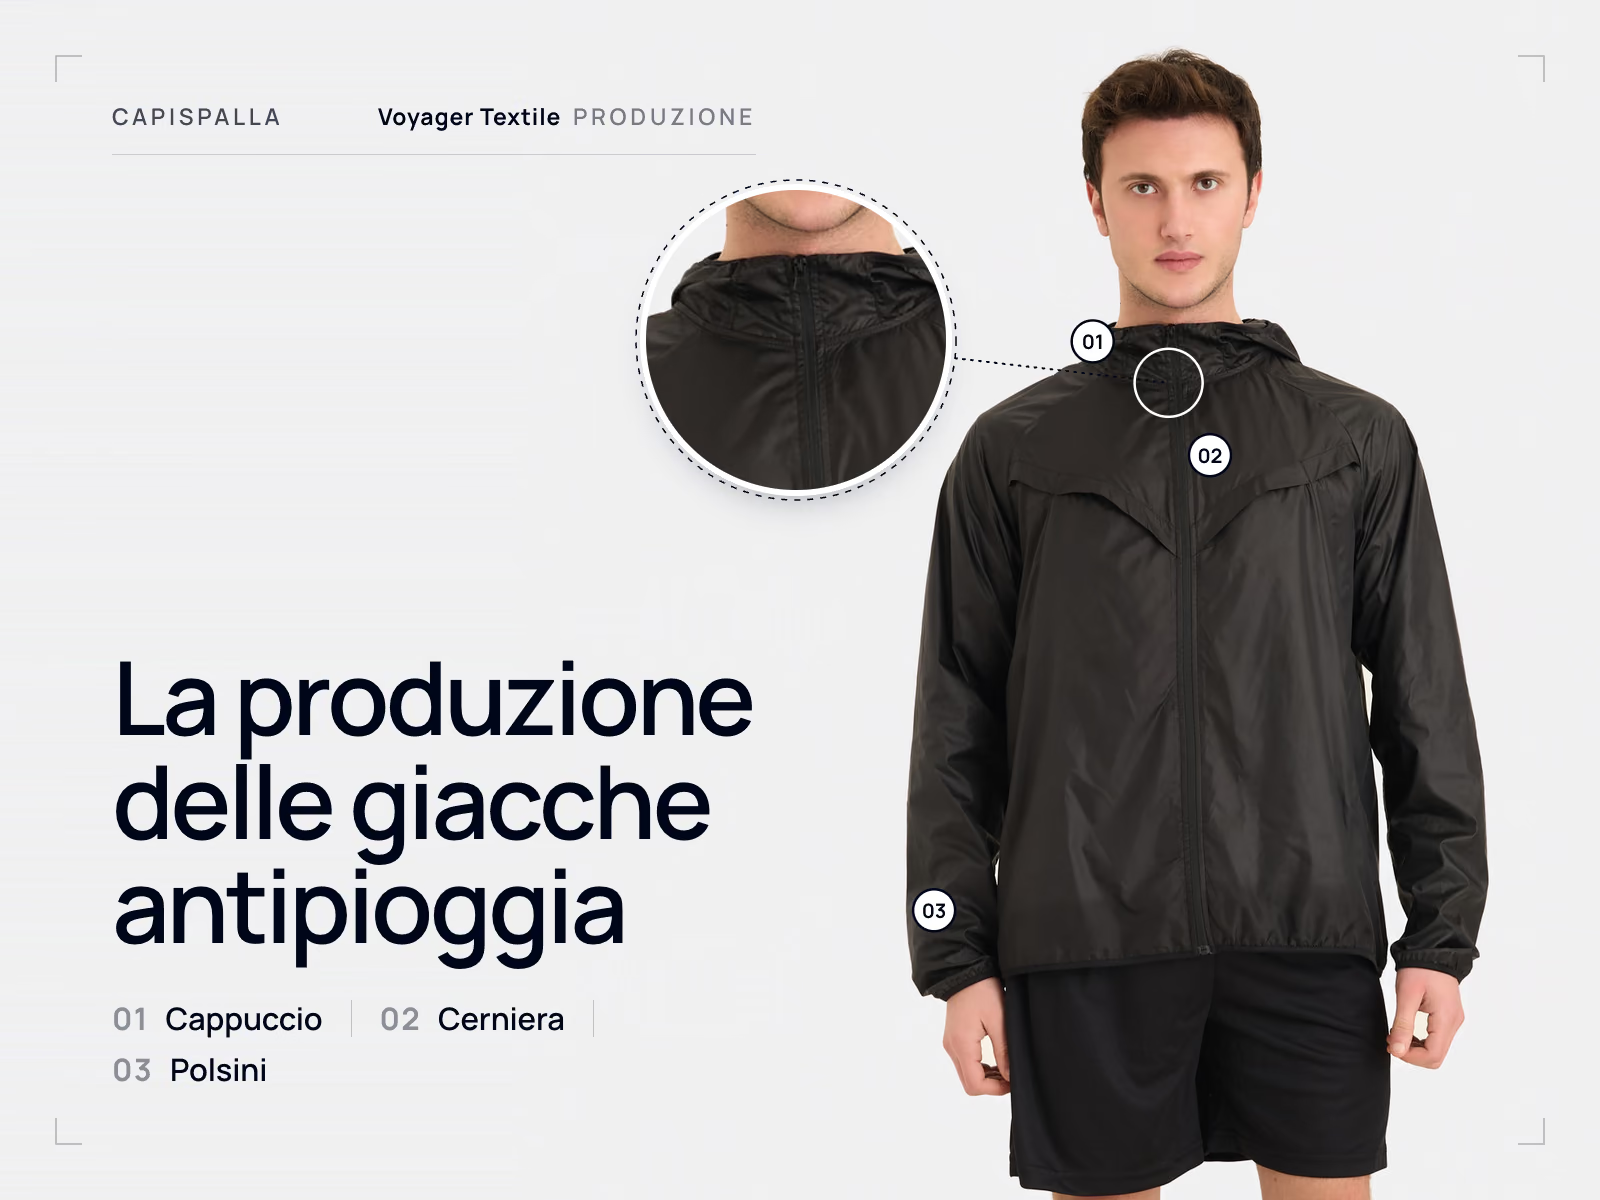
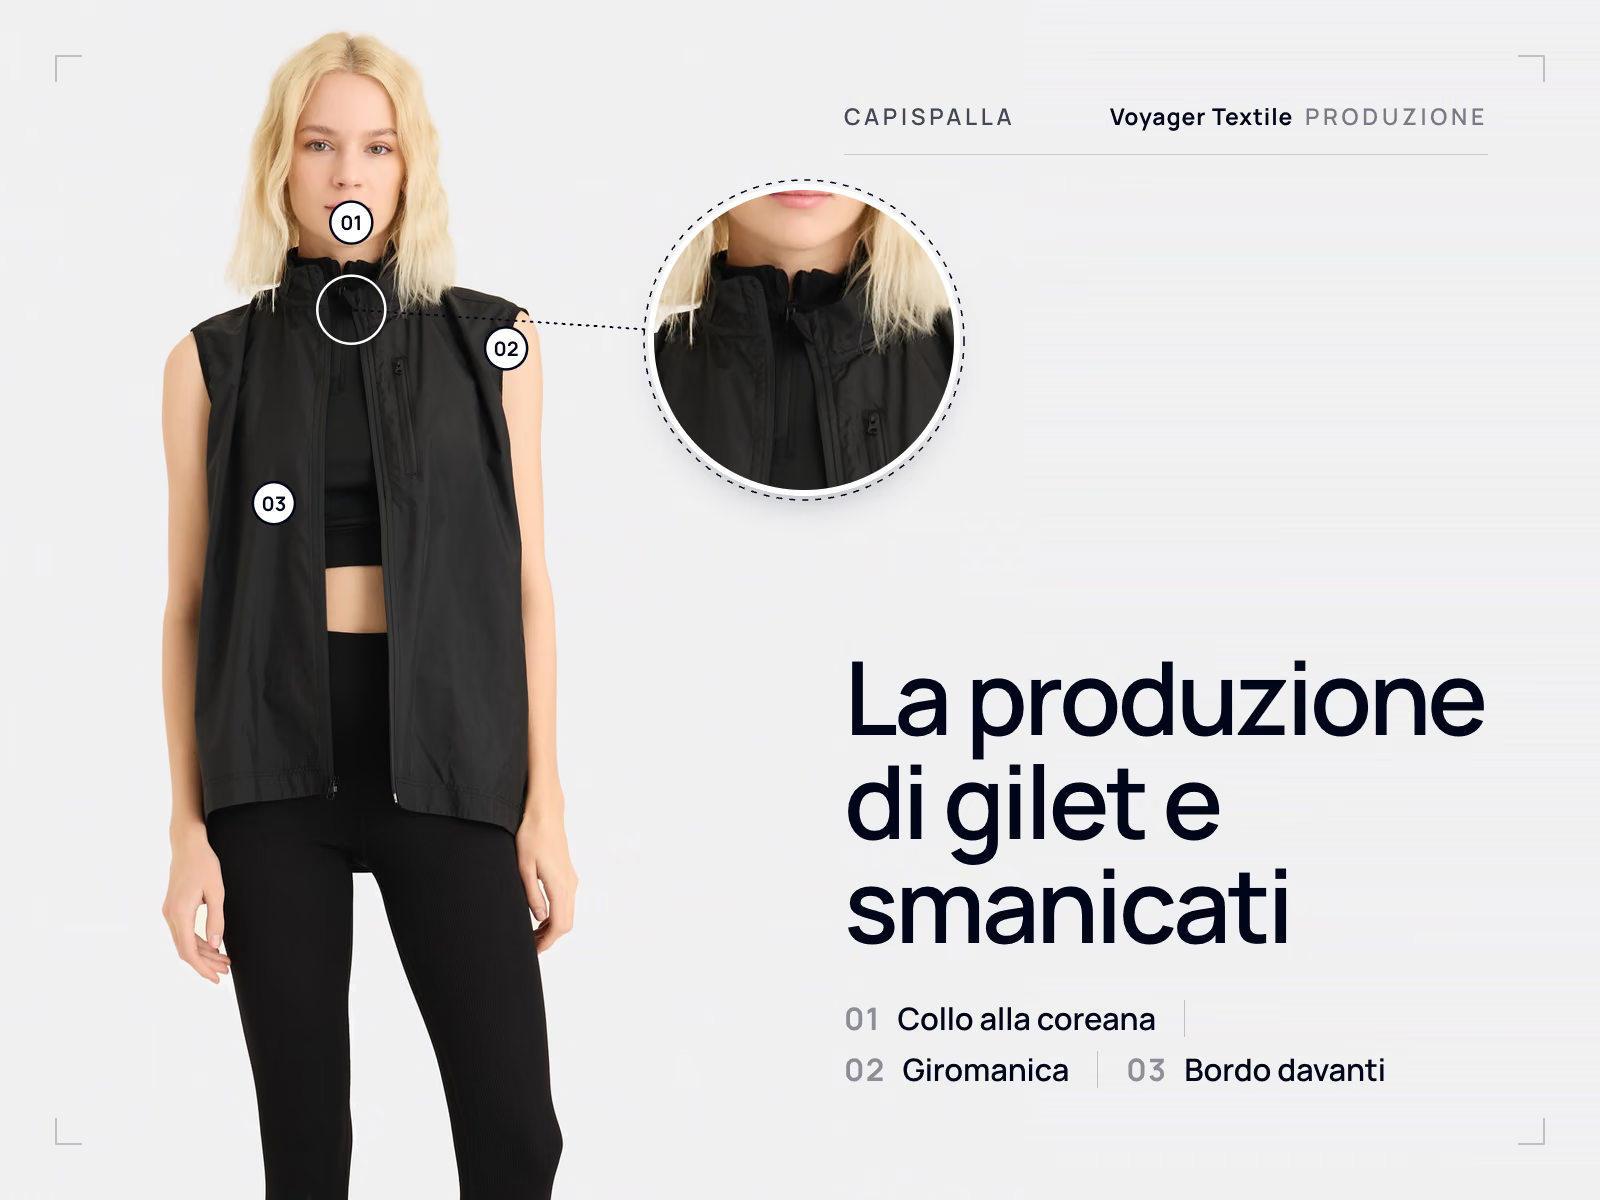
| Capispalla e giacche tecniche | Più strati di materiale, cerniere e gestione delle cuciture; le opzioni di decorazione sono limitate dai tessuti laminati o spalmati |
Qual è il flusso di lavoro di Voyager Textile
Tutto quanto sopra è prassi comune nella produzione di abbigliamento, descritta perché sia utile con qualunque fabbrica lavoriate. Il flusso di lavoro di Voyager Textile si colloca al suo interno come segue, e queste sono le uniche affermazioni specifiche sull'azienda presenti in questa pagina.
- Voyager Textile è un produttore diretto ed esportatore in Turchia che realizza capi private label e personalizzati secondo le specifiche del cliente, con sviluppo, taglio, confezione, decorazione, controllo qualità e preparazione all'esportazione gestiti da un team di circa 70 persone nel proprio stabilimento.
- Le specifiche in entrata vengono esaminate per producibilità, e qualsiasi punto poco chiaro viene sollevato prima del preventivo.
- La produzione in serie parte solo dopo l'approvazione di un campione e da quel momento richiede in genere 4–5 settimane, a seconda del prodotto e del progetto.
- Ricamo, stampa transfer e stampa in sublimazione si eseguono internamente. Serigrafia ed effetti a rilievo o goffrati si eseguono presso strutture partner consolidate, sotto la gestione di progetto di Voyager.
- Ogni ordine è controllato in linea durante la confezione e ispezionato capo per capo al controllo qualità finale rispetto al campione approvato.
- Il minimo è di 300 pezzi per colore e per modello, compresi i colori Pantone personalizzati e la sublimazione all-over.
- La capacità mensile è di circa 100.000 pezzi.
- Campioni approvati, cartamodelli, standard colore e istruzioni di imballaggio restano archiviati, così che i riordini riproducano l'originale.
La sezione come lavoriamo espone la stessa sequenza come cronologia di progetto, e il catalogo di riferimenti mostra capi già prodotti in questo modo.